02 · Conception & construction
Nous dessinerons et
construirons votre navire
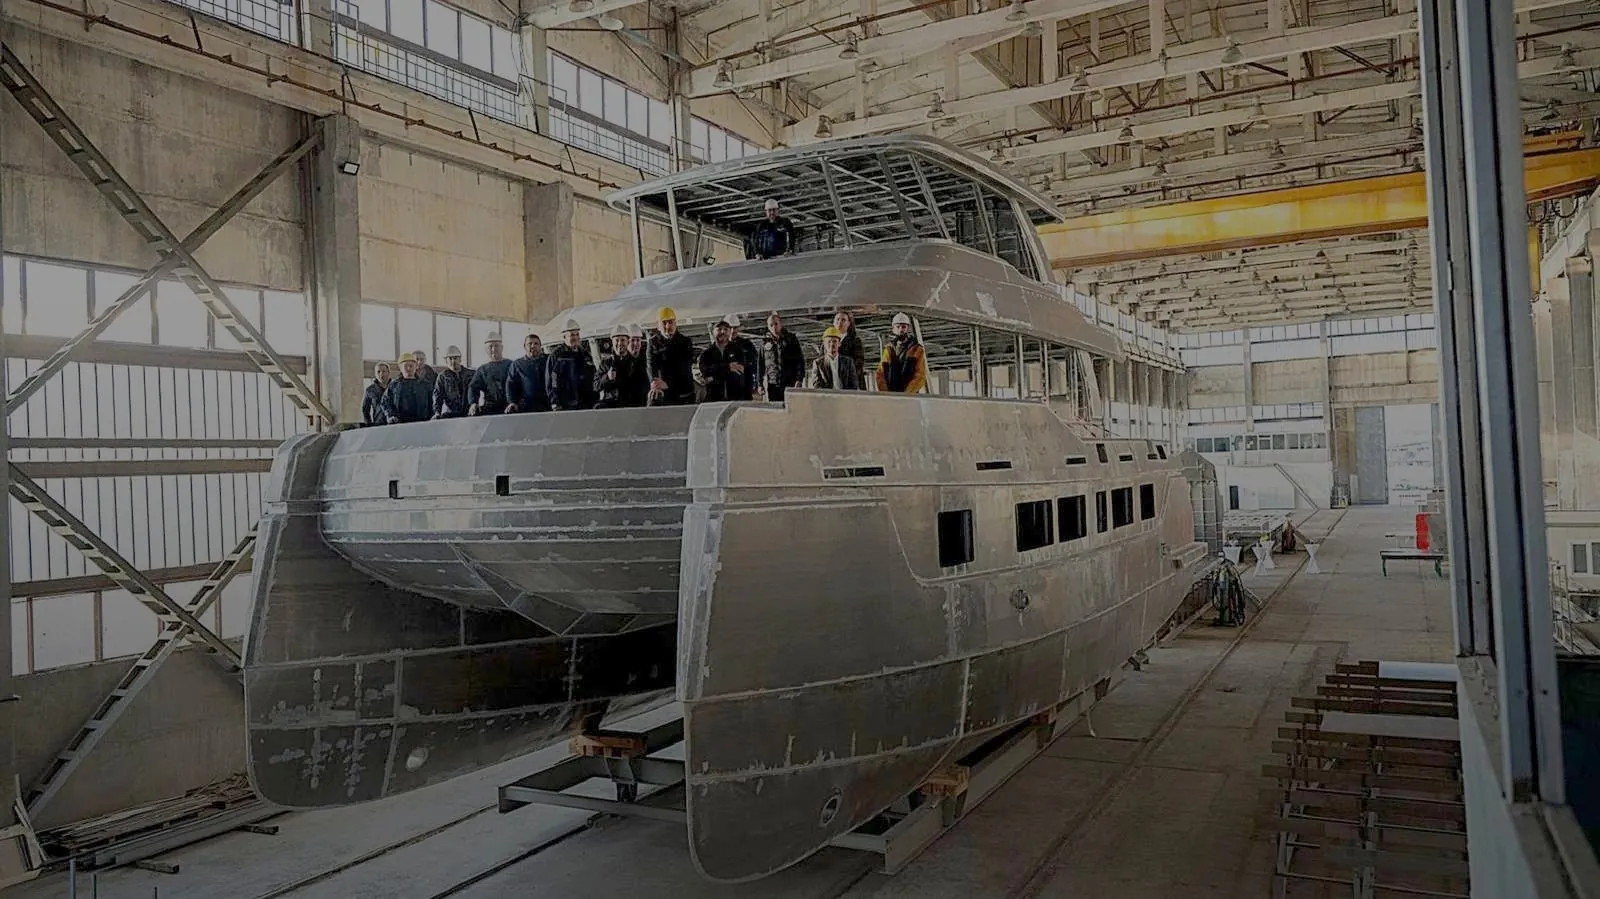
Stingray dessine le projet et construit le bateau d'un seul tenant. Notre propre bureau d'études, nos propres halls, nos propres soudeurs qualifiés, un système qualité audité et un inspecteur indépendant qui valide chaque soudure. Une seule responsabilité, du premier trait à la livraison — personne entre le plan et le métal.
Du premier trait
à la mise à l'eau
Nous pouvons entrer à n'importe quelle étape — depuis la feuille blanche, ou avec un design que vous possédez déjà. Le standard de construction ne change pas.
Brief et spécification
Votre besoin devient une spécification technique : type de navire, zone d'exploitation, capacité, vitesse, budget. Si un design existe déjà, nous le reprenons et le vérifions en producibilité.
Conception et ingénierie
Lignes de coque, plan d'ensemble, calculs, design intérieur et extérieur, documentation d'exécution — en trois étapes, chacune avec son dossier livré.
Ingénierie de production
Imbrication CAO/FAO, conception des gabarits et montages, fichiers de découpe et plan de soudage bâti sur des procédures approuvées.
Découpe et assemblage de la coque
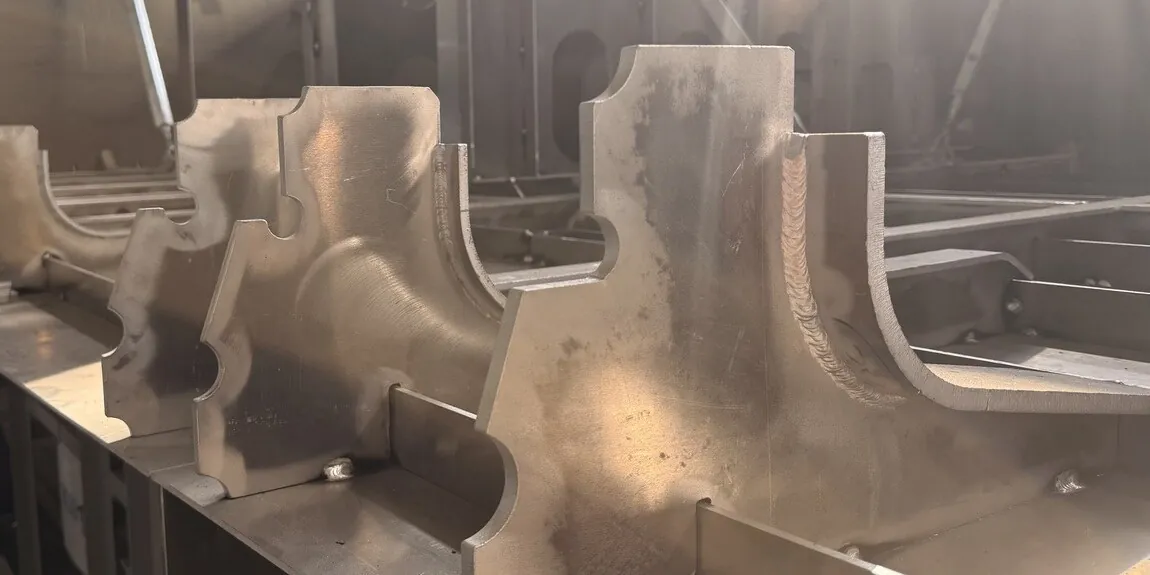
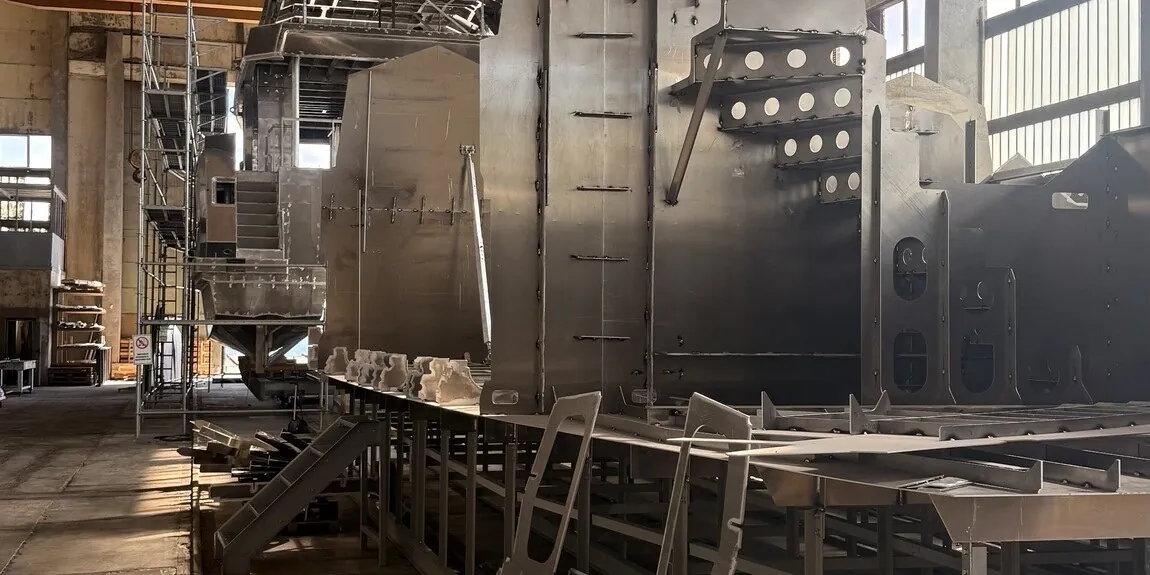
Tôles et profilés découpés selon le modèle ; la structure soudée sur gabarit par des mains qualifiées, avec un registre de soudage tenu soudure par soudure.
Armement
Systèmes, mécanique, intérieur et peinture — ou la coque fermée pour achèvement dans votre propre chantier, si cela vous convient mieux.
Inspection et livraison
Inspection indépendante, documentation de classe et CE, essais en mer, puis livraison ou export depuis un port de l'UE avec le dossier complet.
02 · Le bureau d'études
Ce que le bureau dessine
avant que le chantier ne construise
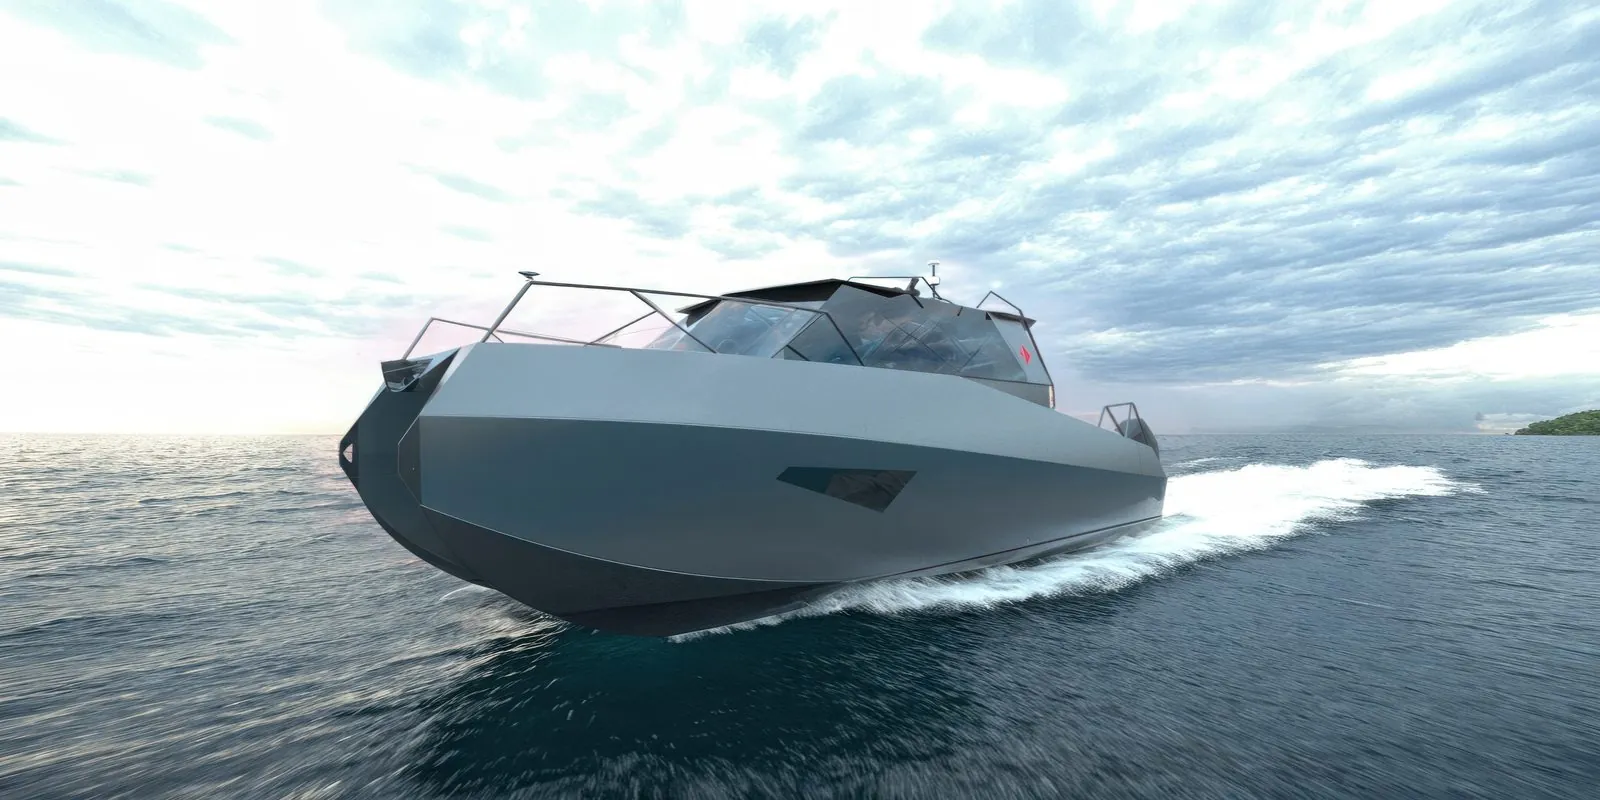
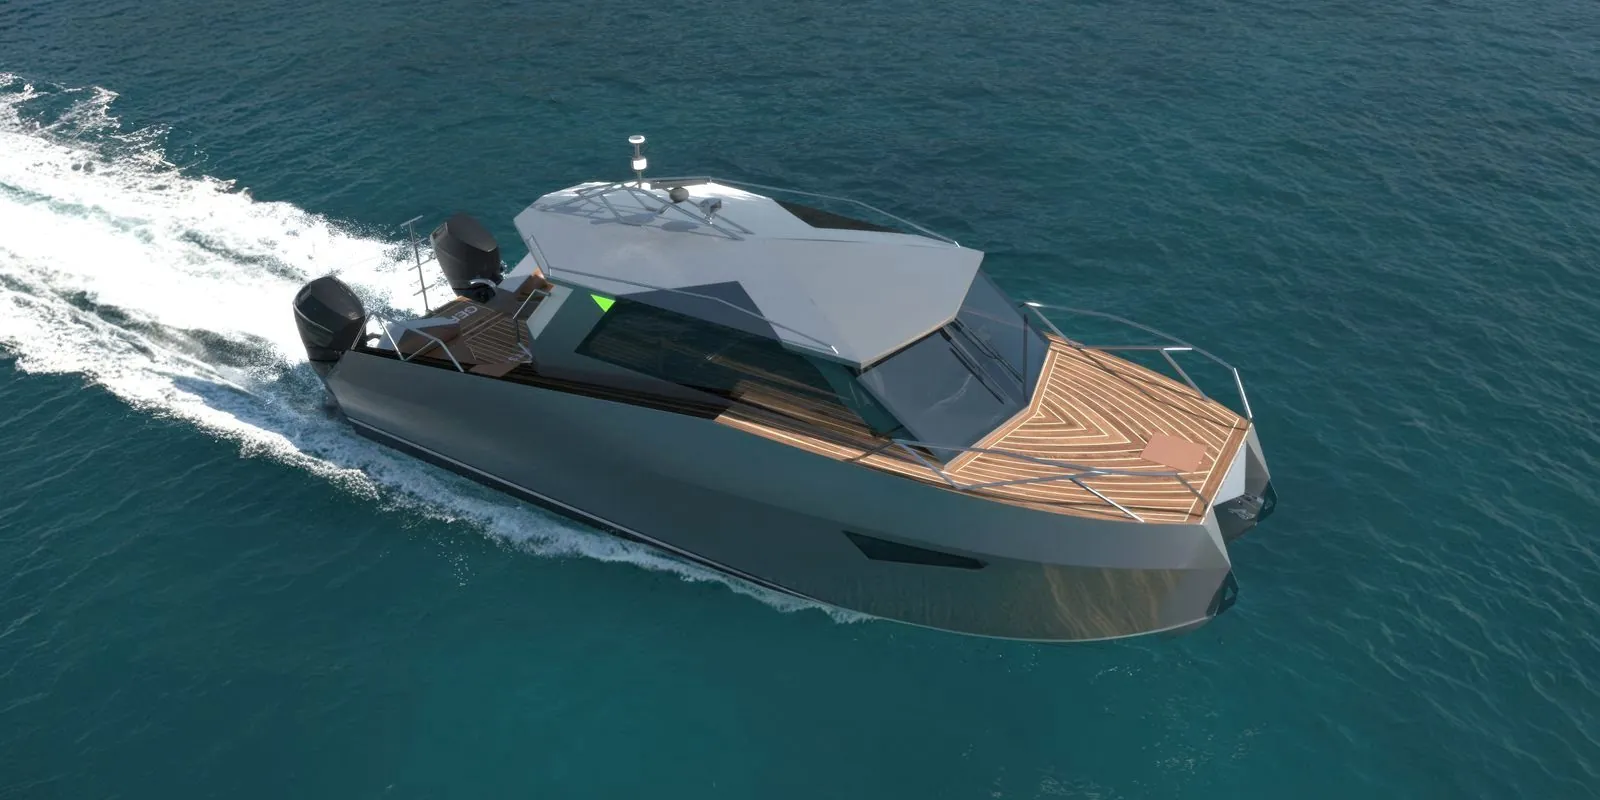
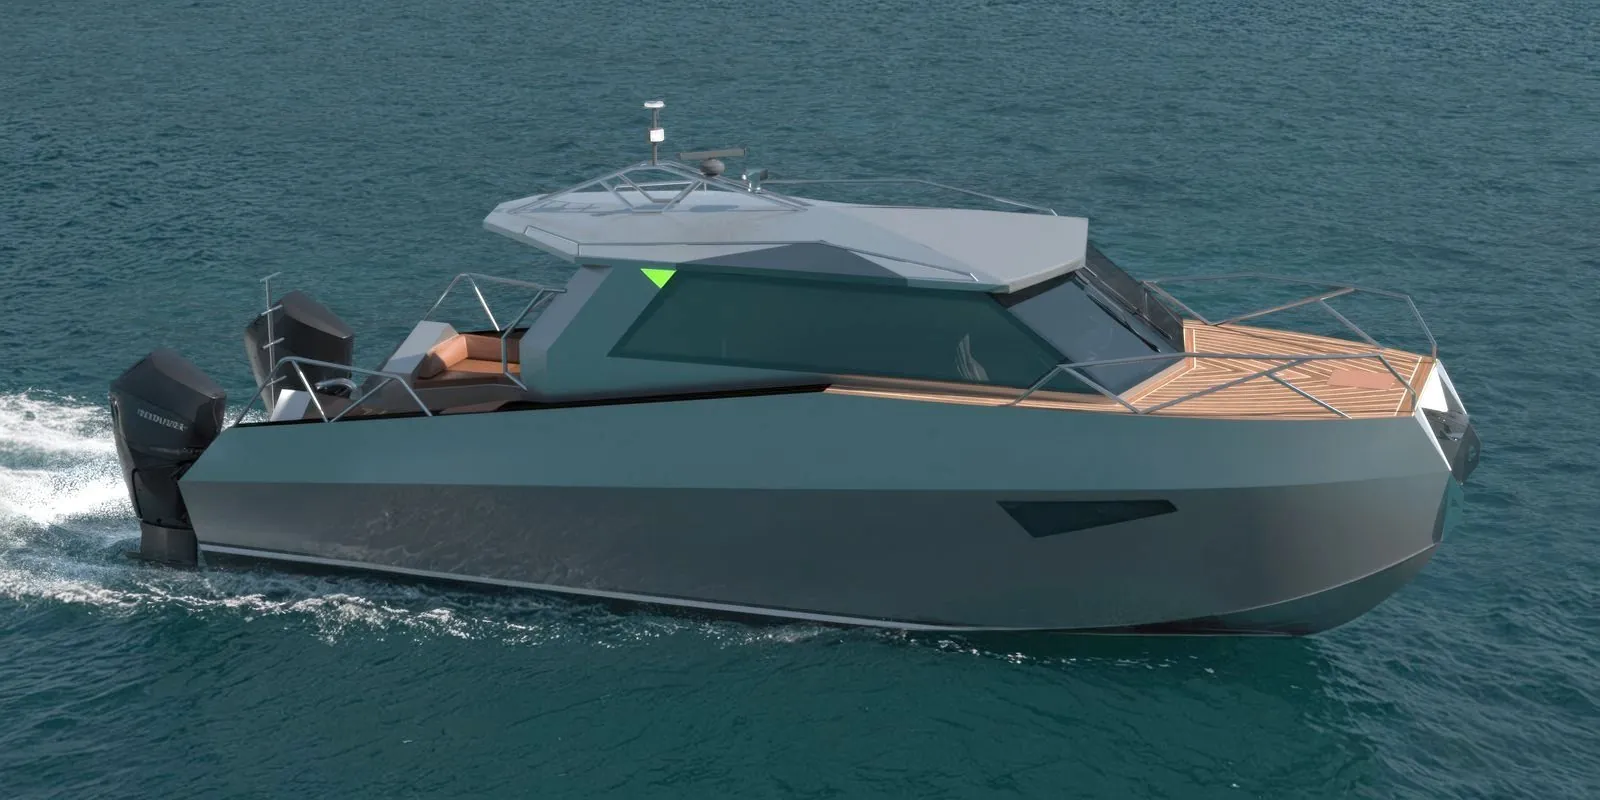
Des concepts extérieurs de notre propre bureau d'études — l'étape où un brief devient une coque. Chacun d'eux a commencé sur une feuille blanche.
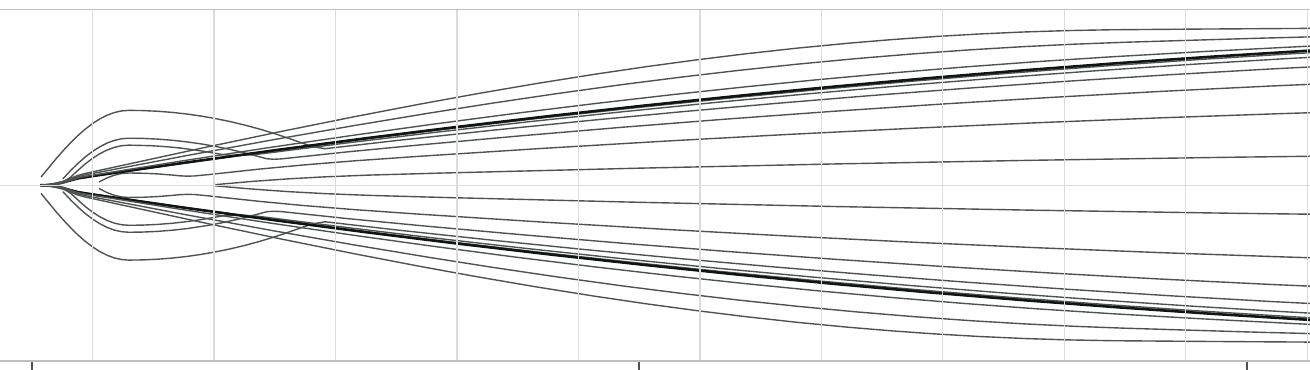
GERRIS
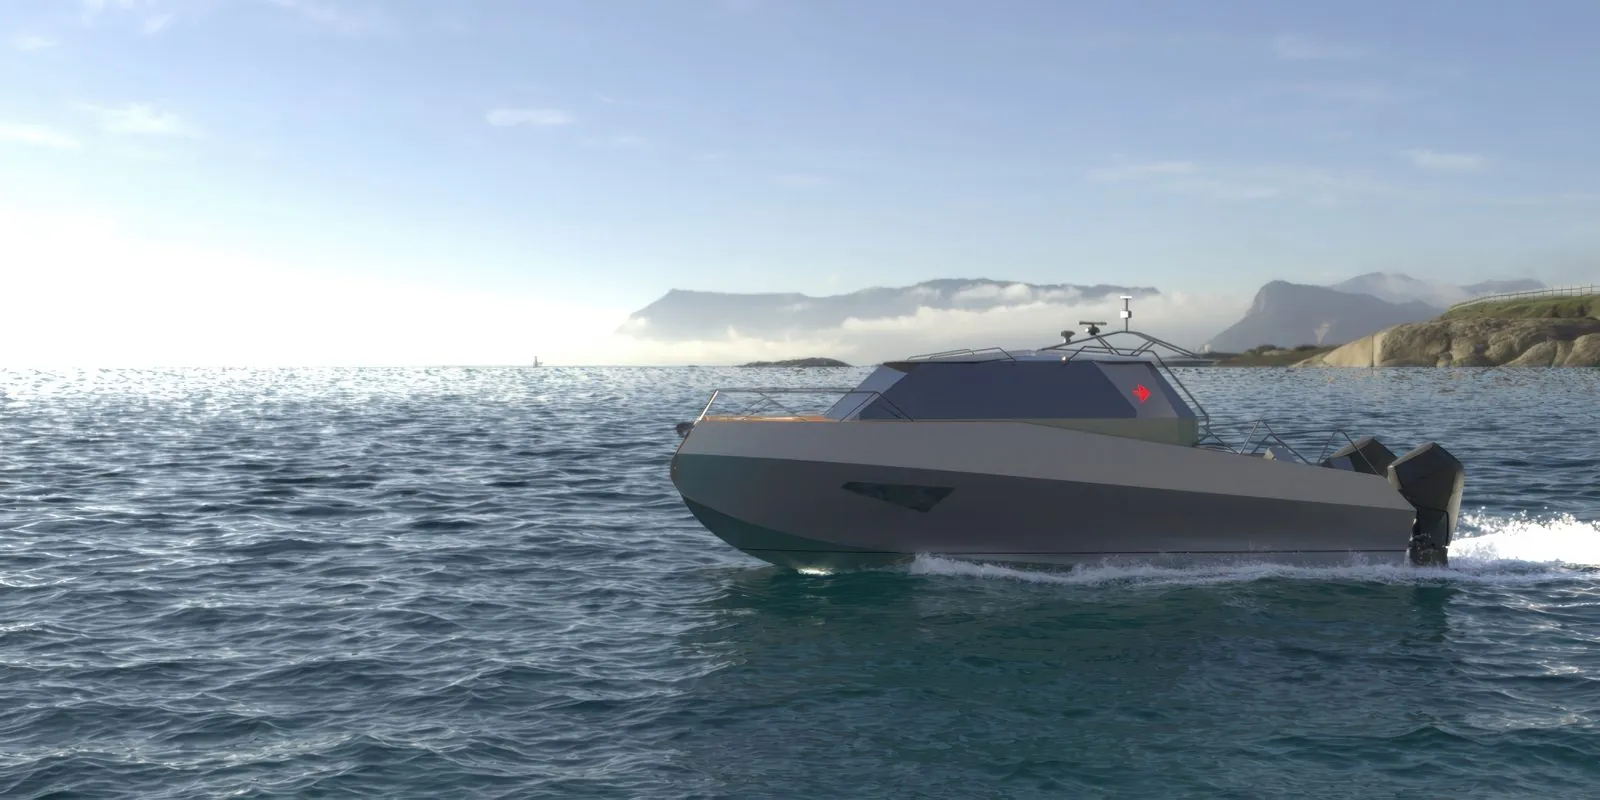
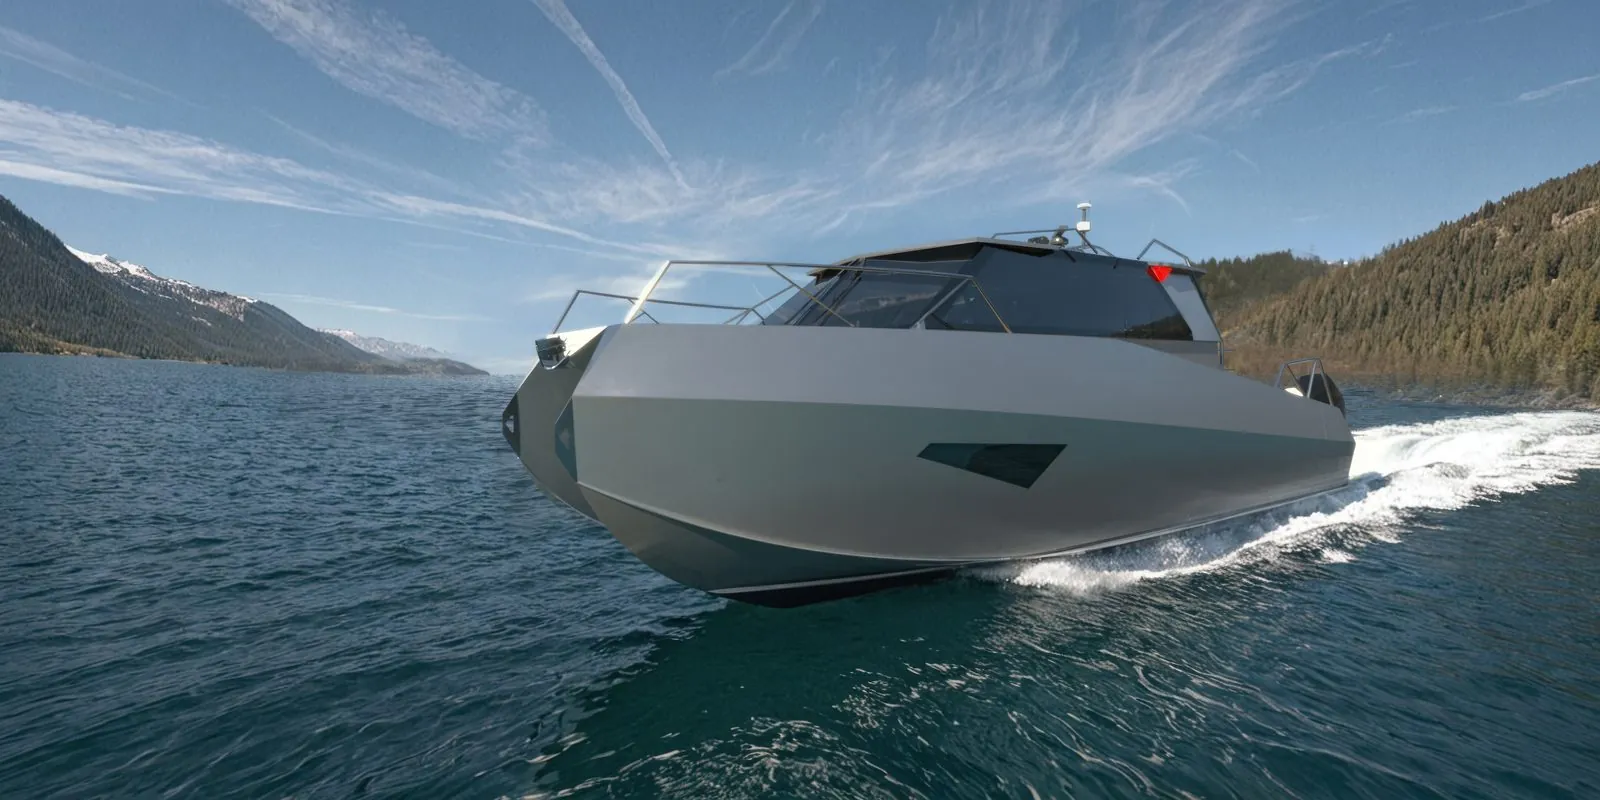
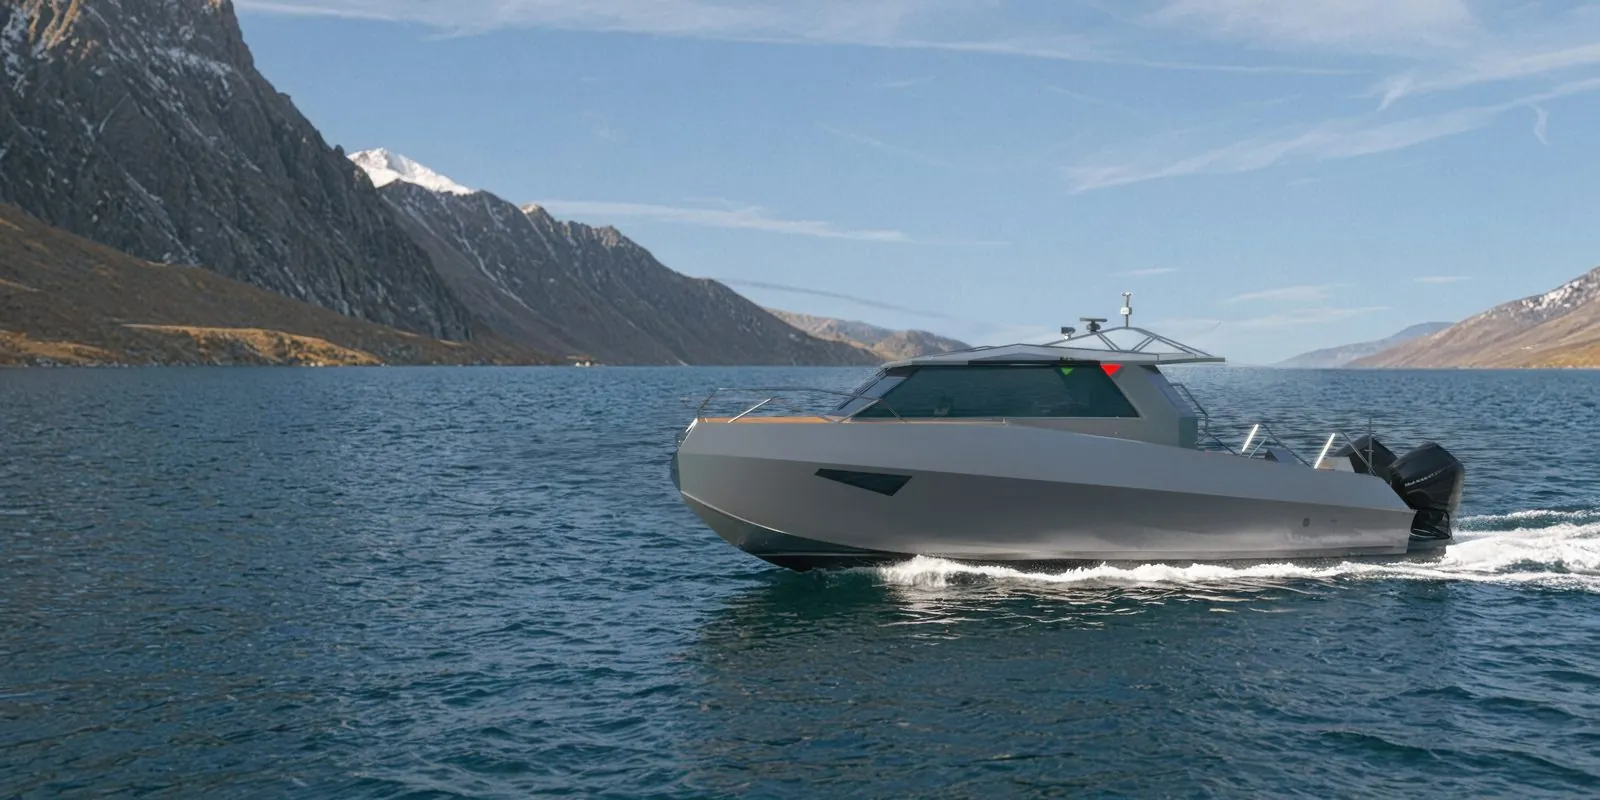
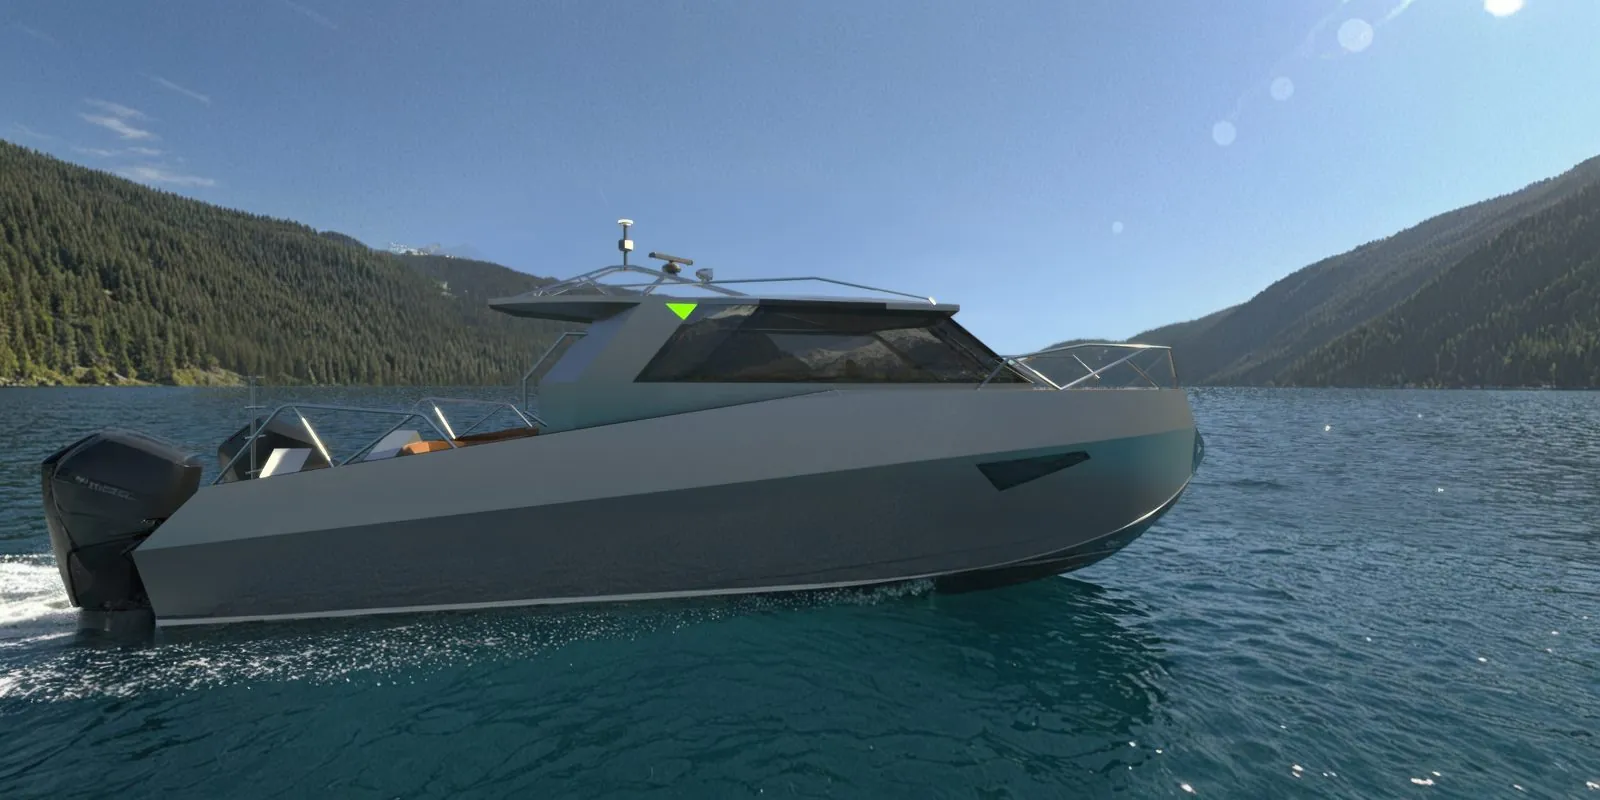
SWALLOW
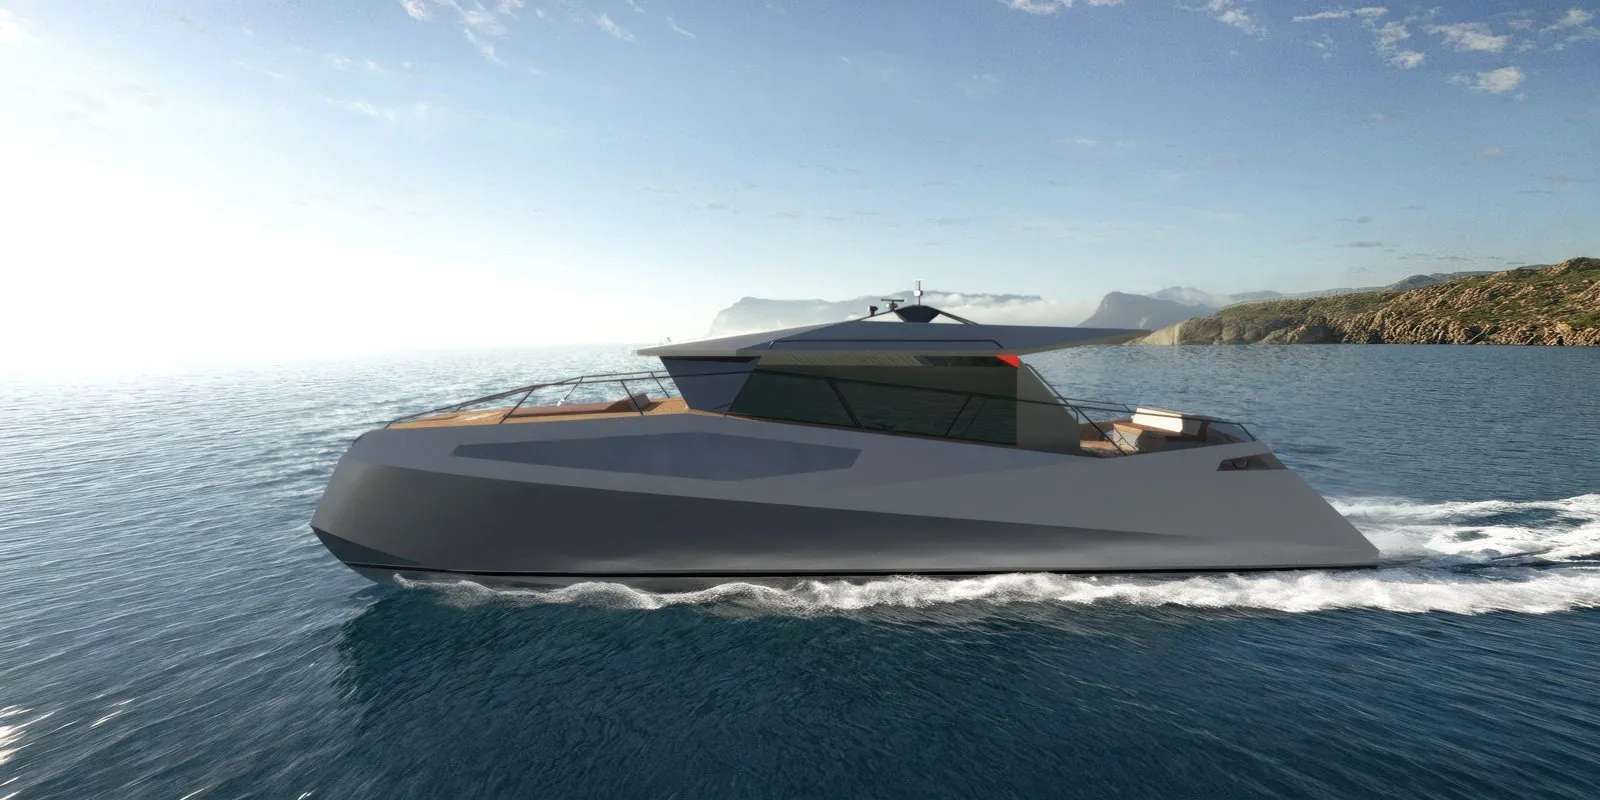
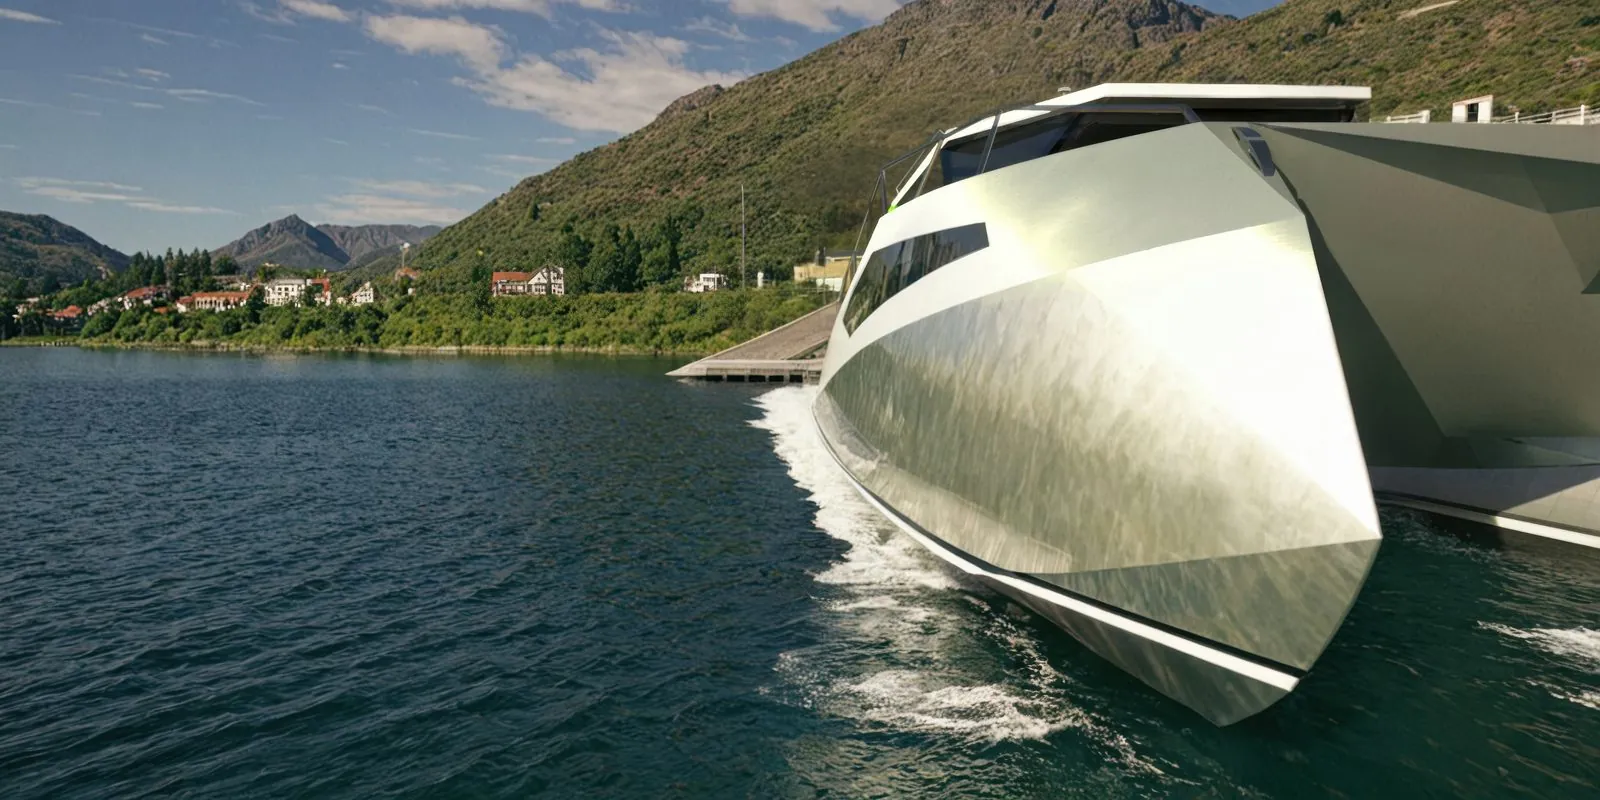
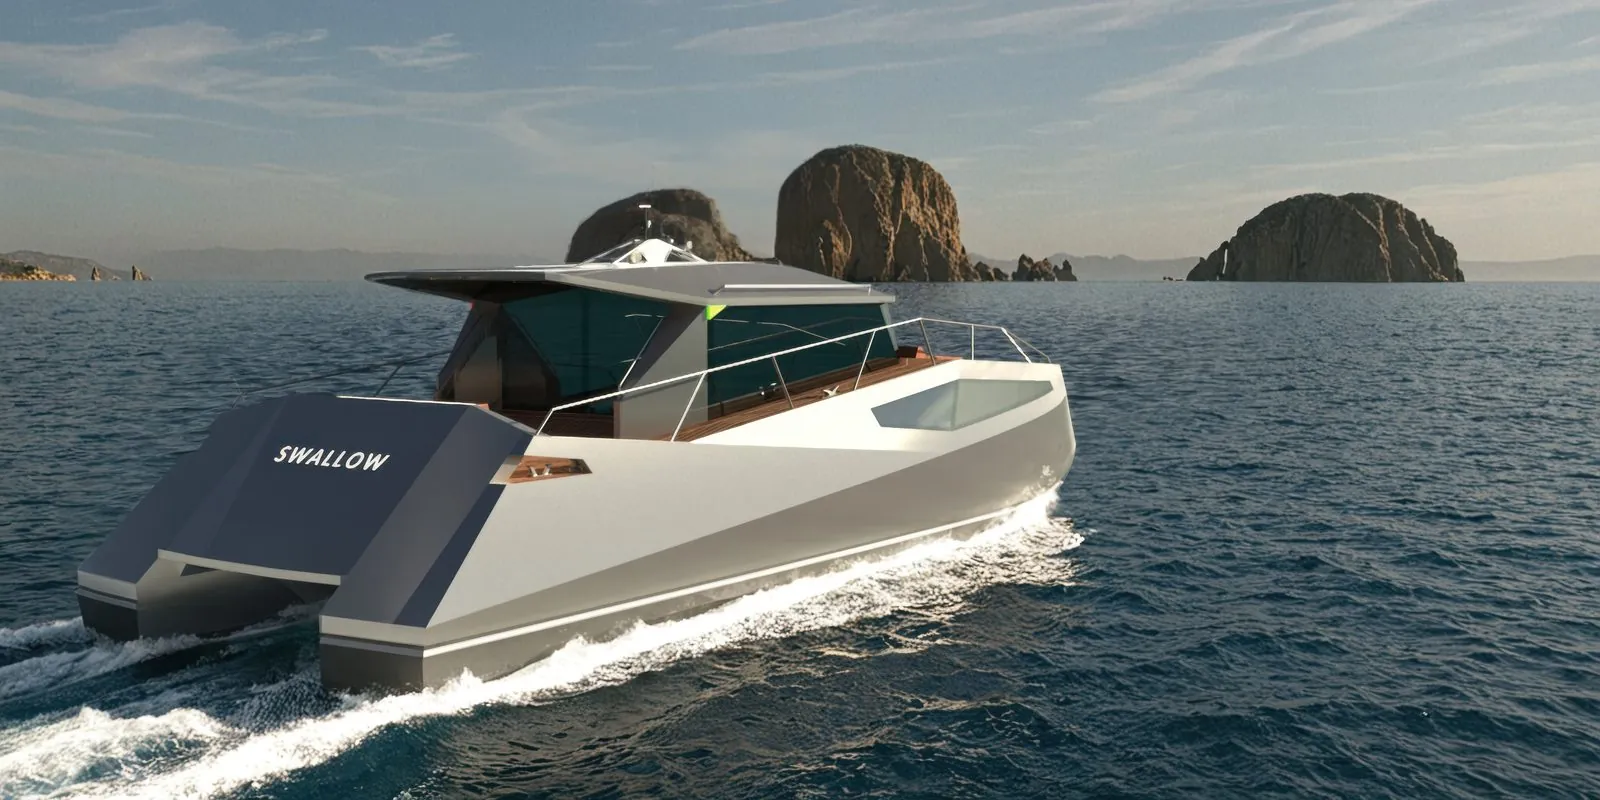
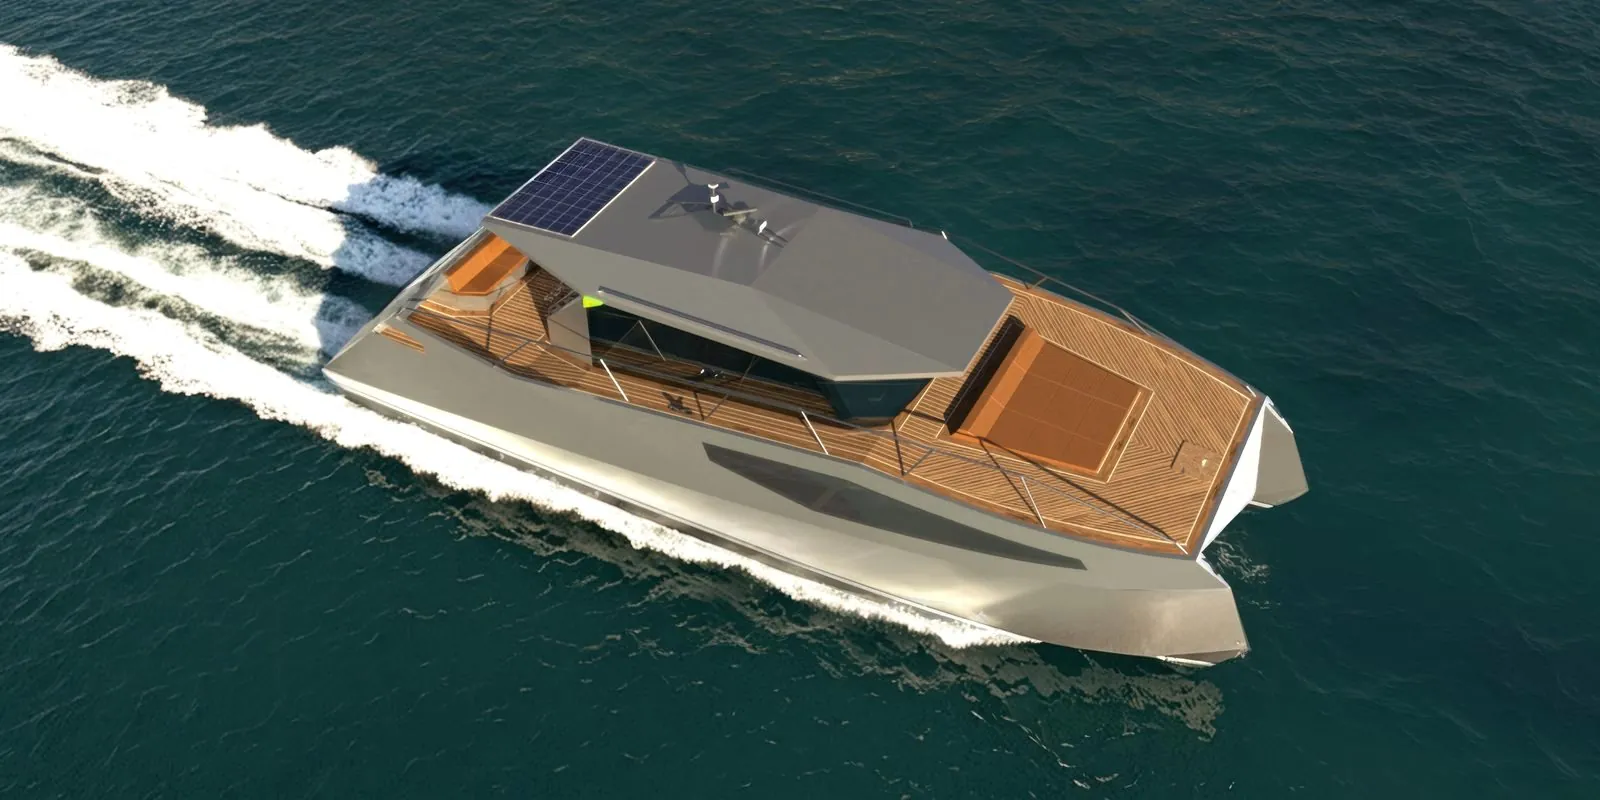
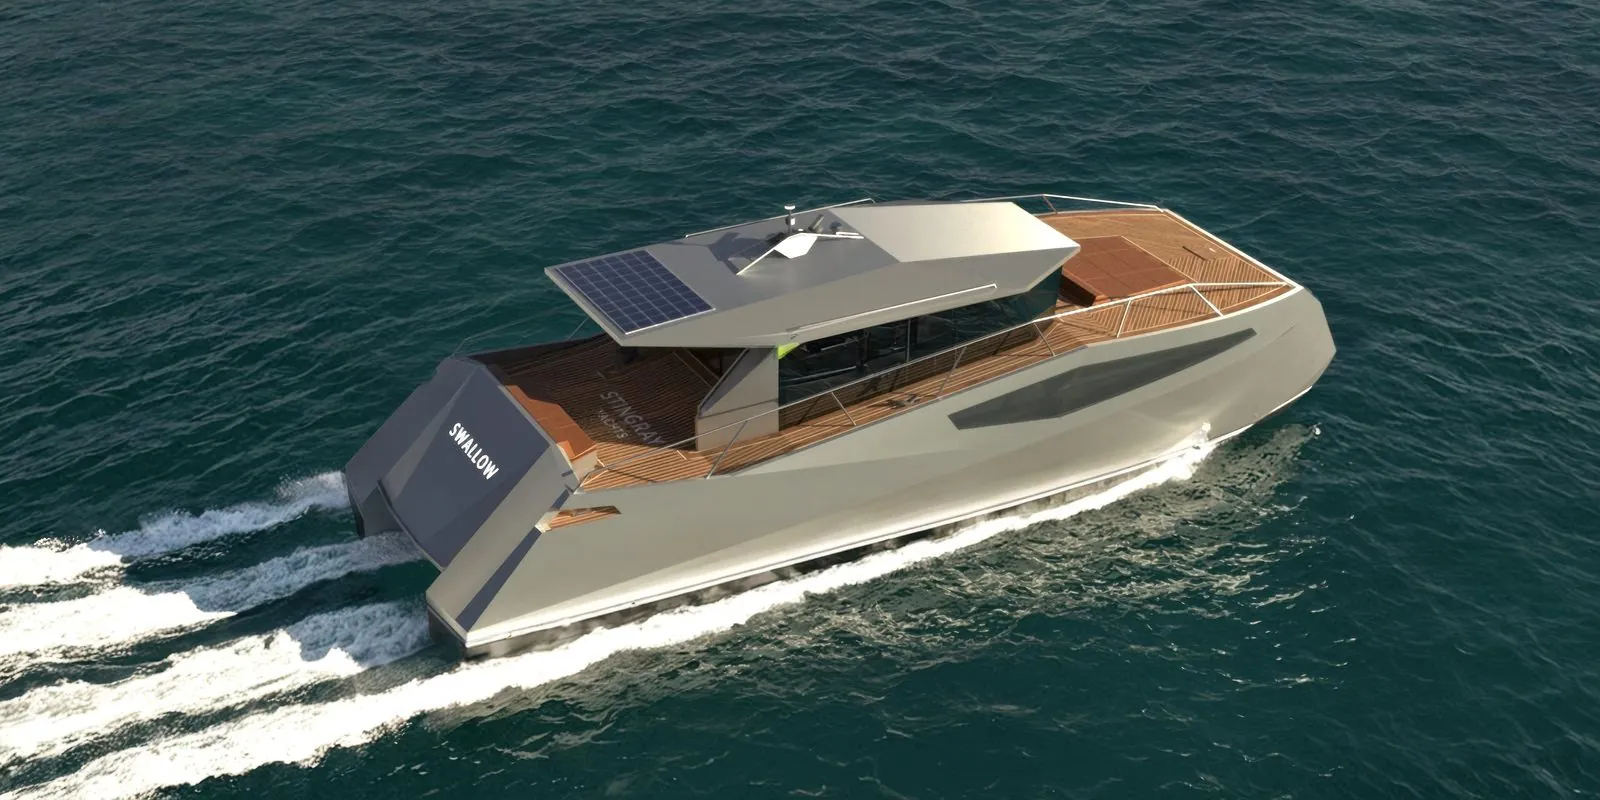
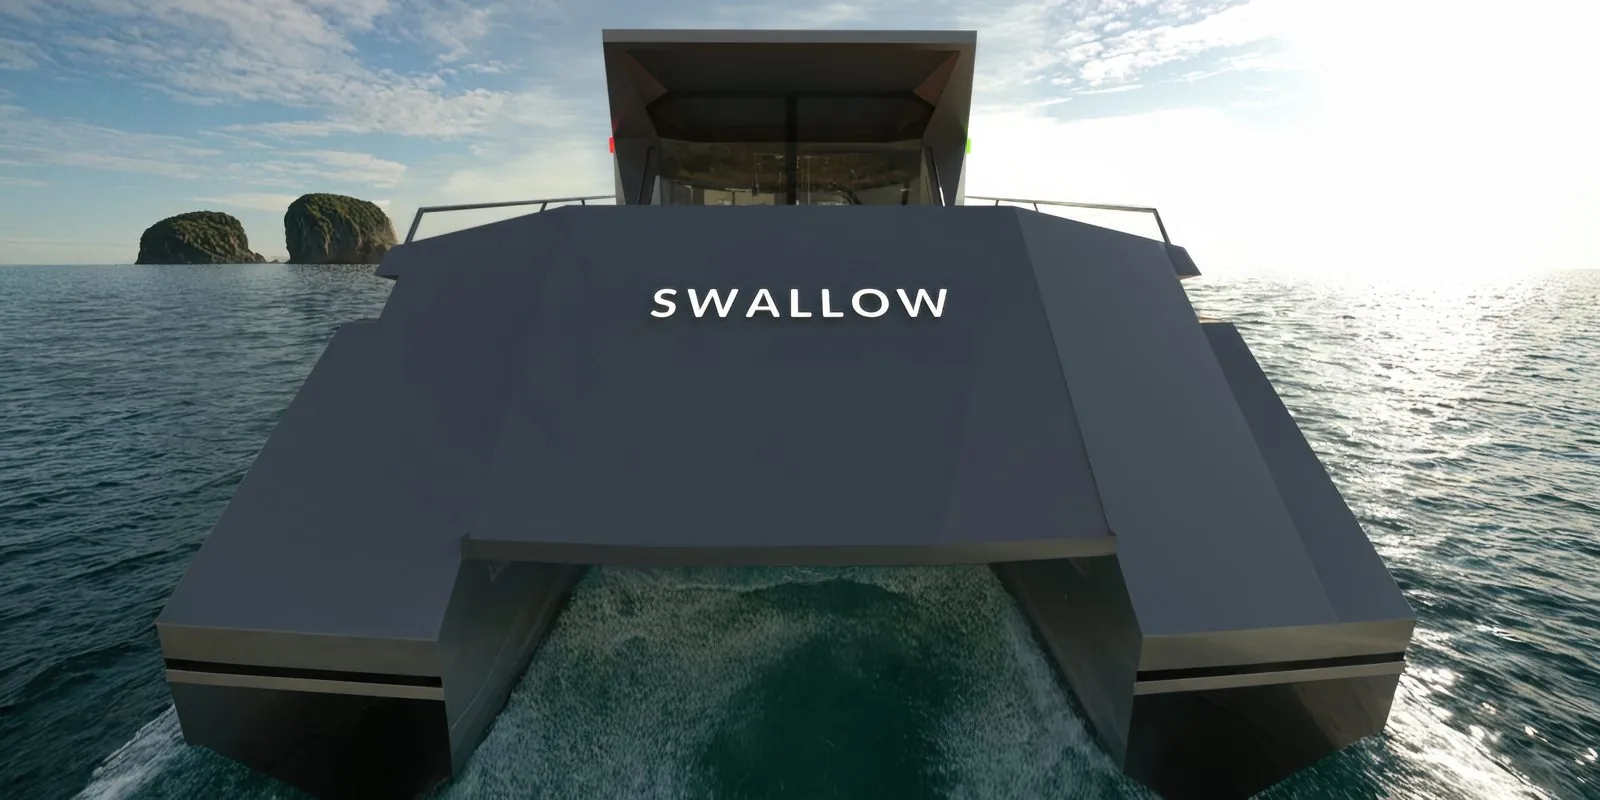
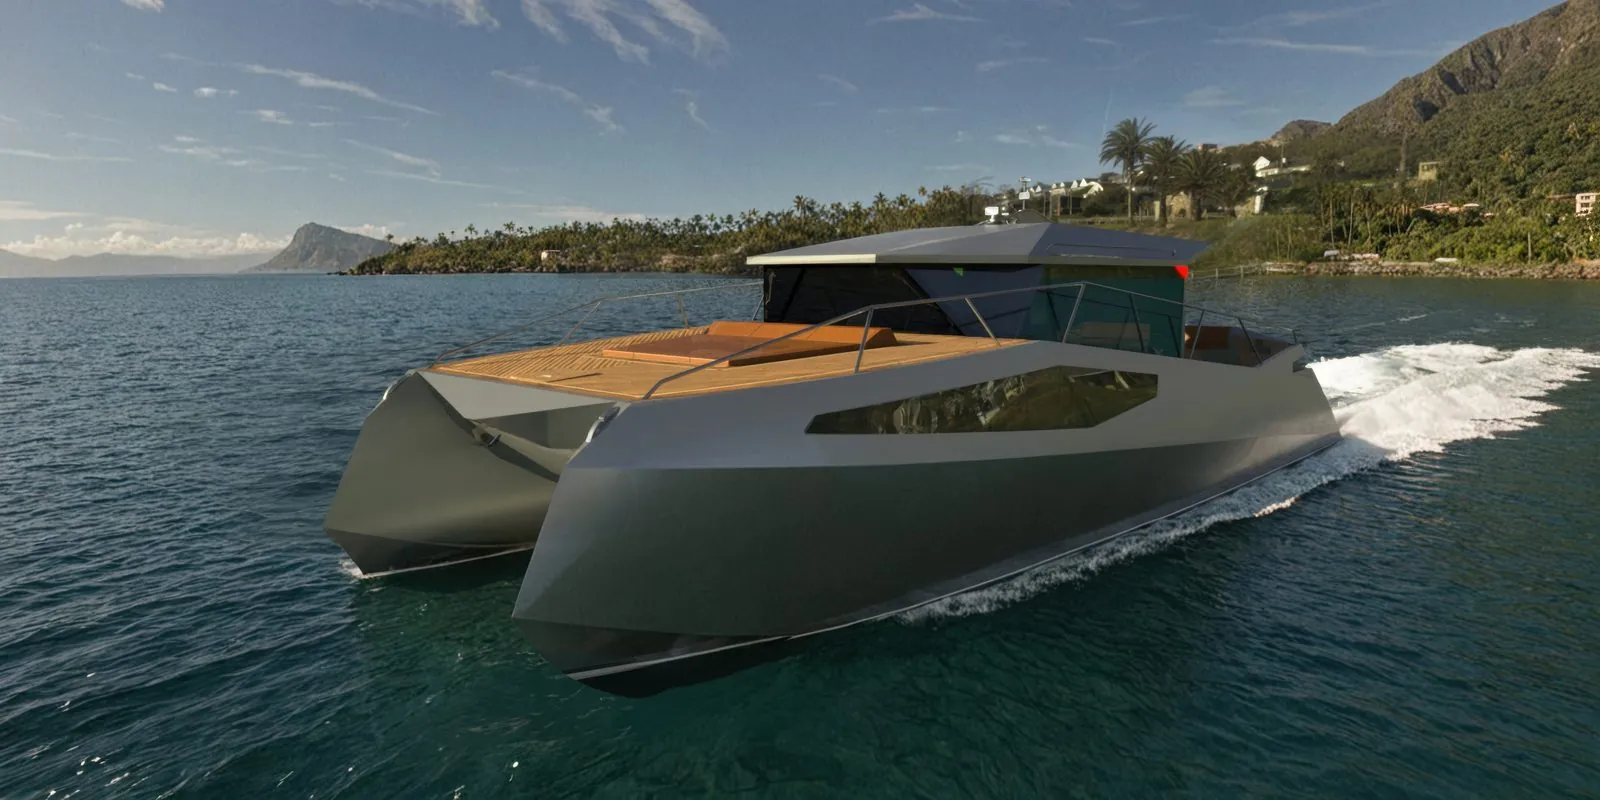
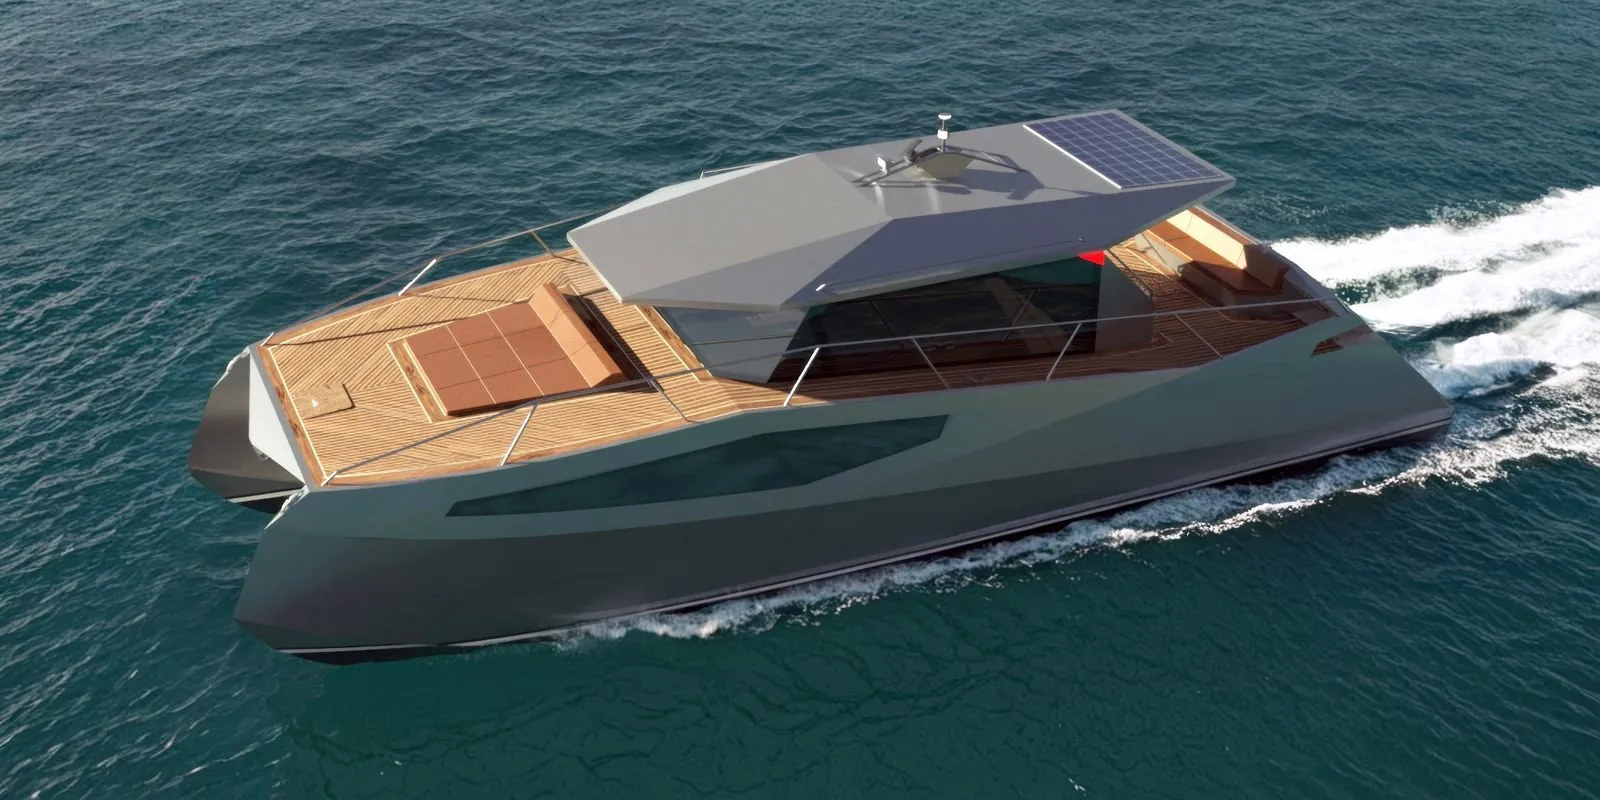
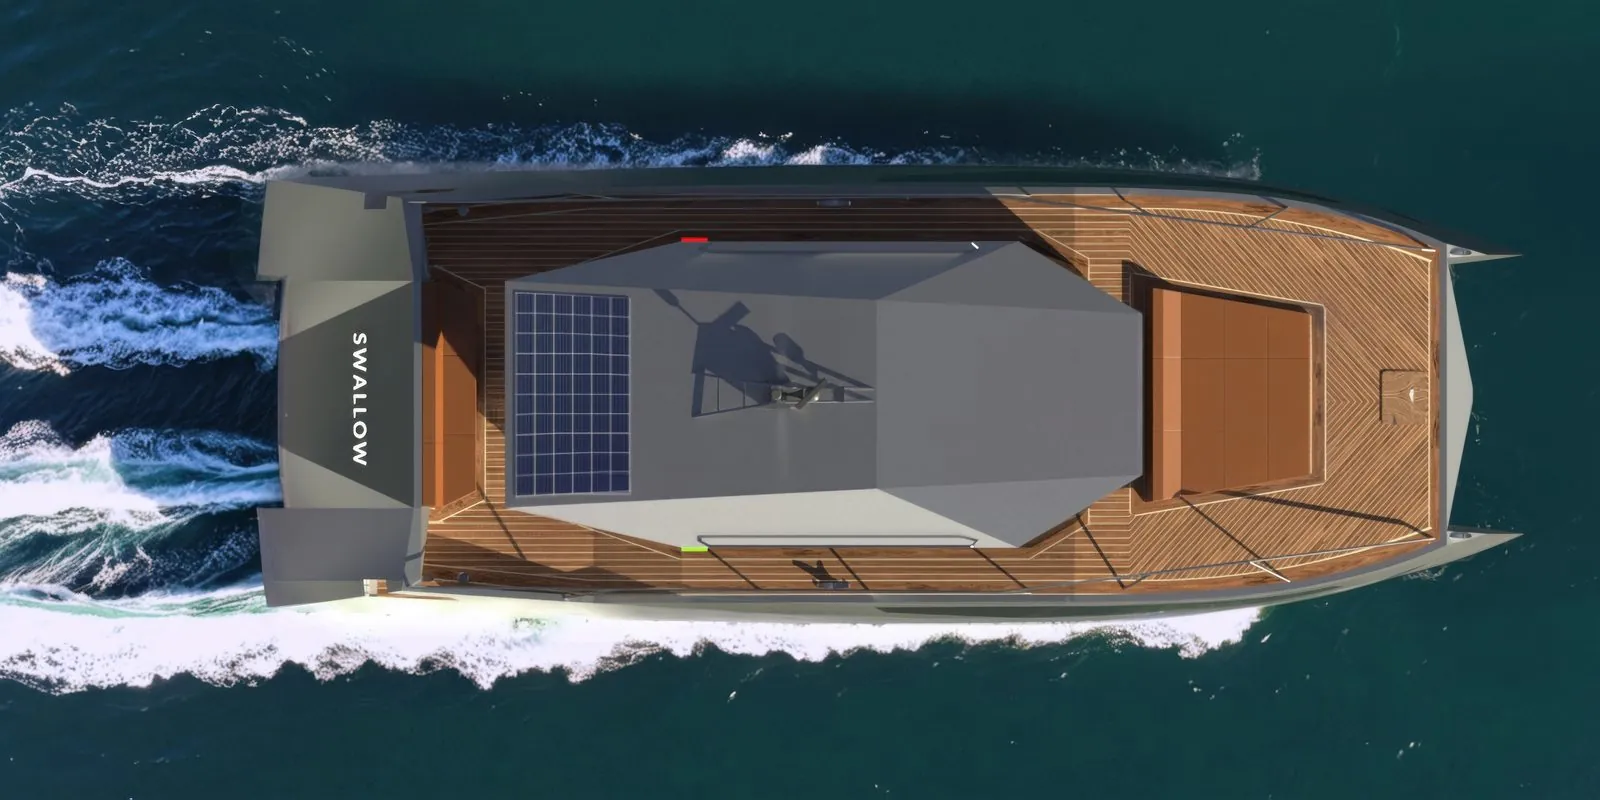
Rendus de design de programmes en cours. Les aménagements intérieurs et les plans d'ensemble sont partagés par projet, sous NDA lorsque nécessaire.
Technologie de soudage · Fronius CMT
Ce que l'arc
laisse derrière lui
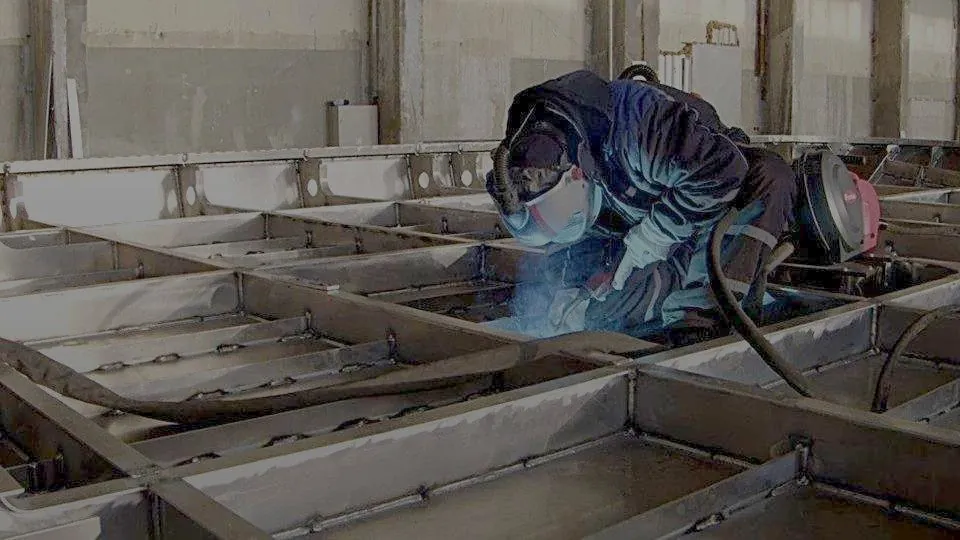
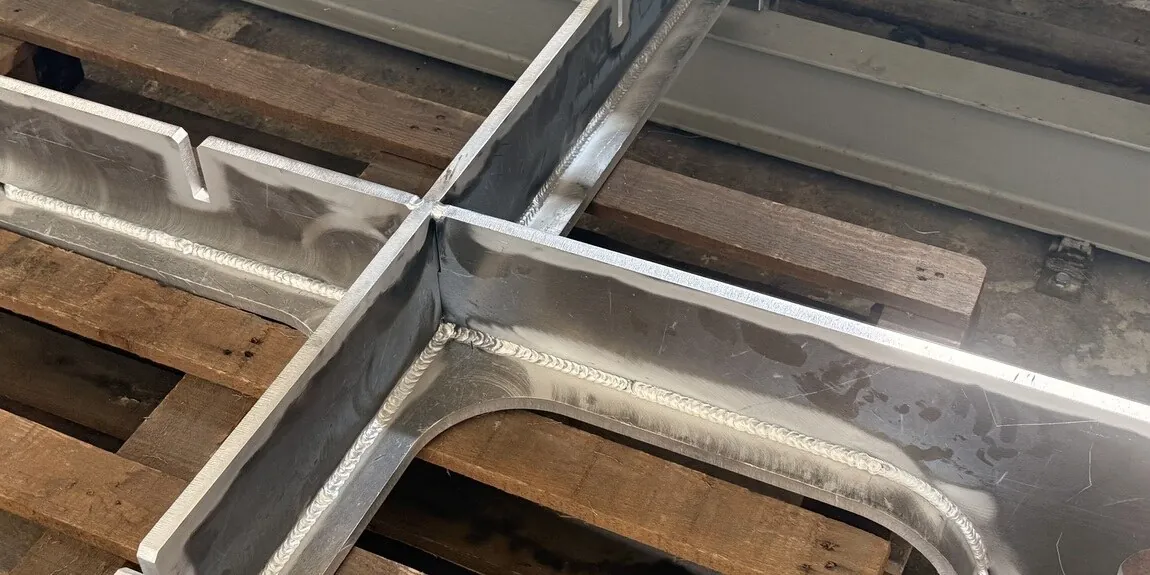
Tout le parc de soudage repose sur des équipements Fronius. Sur la peau de la coque — le bordé lui-même — nous soudons en CMT, Cold Metal Transfer : un procédé à commande numérique qui met dans la tôle une fraction de la chaleur habituelle, exactement ce qui préserve la coque aluminium de la déformation. La structure derrière la peau est soudée de façon conventionnelle, là où l'apport de chaleur ne fait pas de mal.
Pourquoi c'est sur cette page : la différence se voit sur le bateau fini, dans la planéité des hauts et dans ce sur quoi repose la peinture.
MIG conventionnel sur le bordé
- Fort apport de chaleur
- Le bordé reçoit bien plus d'énergie qu'il n'en faut, et la coque se déforme en refroidissant.
- Déformation
- Les hauts tirent et ondulent ; la coque sort du gabarit et doit être redressée.
- Projections et reprises
- Soudures nettoyées, meulées et dressées à la main — des heures au mètre, jamais deux fois pareil.
- De l'enduit sur le métal
- De l'enduit de lissage pour retrouver une surface plane : du poids ajouté et un futur point de défaillance.
Fronius CMT sur le bordé
- Une fraction de la chaleur
- Plusieurs fois moins d'énergie dans le bordé, la déformation est réduite à presque zéro.
- Des hauts plans
- La coque sort du gabarit lisse : la peinture se pose sur le métal, pas sur l'enduit.
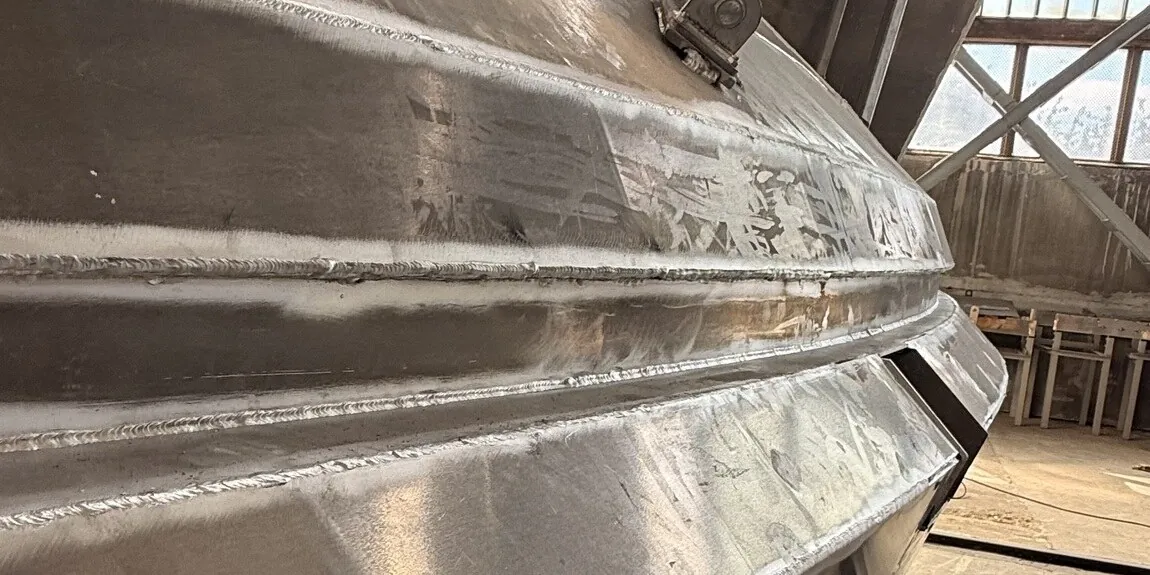
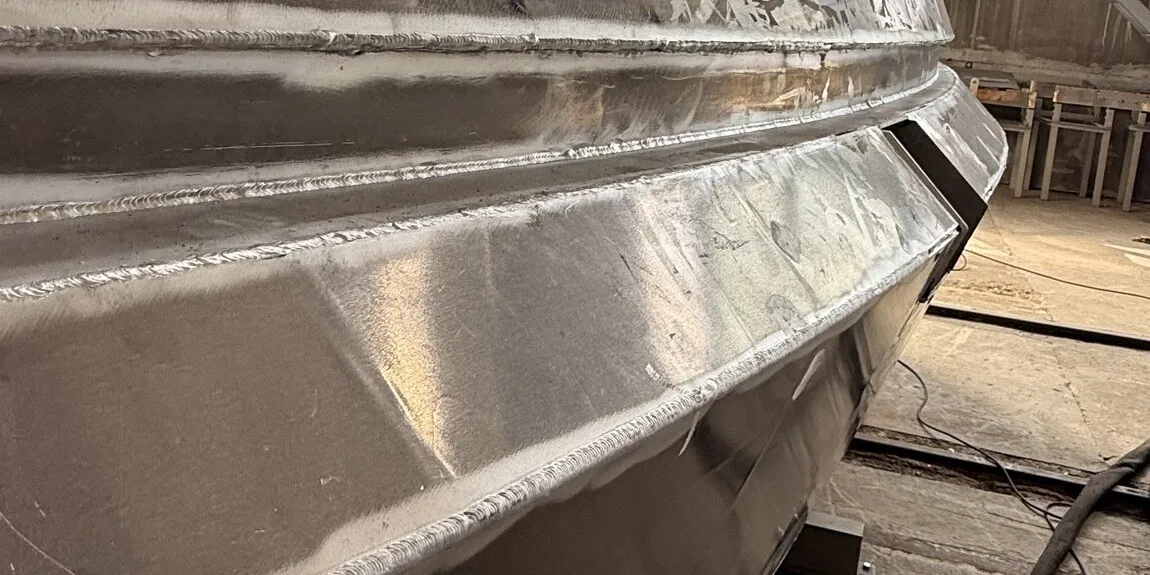
- Des soudures propres, esthétiques
- Un soudage sans projections, au cordon régulier ; une soudure visible peut rester visible.
- Reproductible et consigné
- Un arc numérique suit une procédure approuvée et alimente le dossier de traçabilité.
Management de la qualité
Un système audité,
pas une promesse
Notre façon de planifier, contrôler et consigner une construction n'est pas une affirmation sur nous-mêmes — elle est écrite, suivie et auditée. Les certificats du chantier, et l'entité juridique à laquelle chacun est délivré, sont nommés en toutes lettres dans le dossier de documentation plutôt qu'affichés ici comme des badges.
Gestion des plans
Chaque révision contrôlée du bureau à l'atelier — l'atelier ne travaille jamais sur un plan périmé.
Registres de soudage
Soudure par soudure : soudeur, procédure, lot de matière, date. Traçable des années après la livraison.
Contrôle des arrivages
Matière et équipements vérifiés et enregistrés à l'arrivée, contre le certificat qui les accompagne.
Traitement des non-conformités
Défauts mis en quarantaine, actions correctives enregistrées et clôturées. Audits internes à cycle fixe.
Qualité des soudures
02.1 · Au cœur de la conception & construction — ORIGAMI
 Technologie de coque aluminium · méthode propriétaire
Une coque que l'on plie,
pas que l'on rapièce
ORIGAMI est notre propre méthode de construction d'une coque aluminium. Au lieu de découper la peau en de nombreux panneaux puis de les ressouder en une forme, la tôle plate est découpée puis pliée le long de lignes de pliage calculées à l'avance : la géométrie elle-même porte la forme. Le soudage qui reste court en lignes droites et se fait par soudage par friction-malaxage. La coque sort du gabarit assez lisse pour être peinte ou covrée telle quelle.
La déformation est éliminée
à la conception, pas corrigée après
Une coque aluminium conventionnelle est soudée à partir de nombreuses pièces. Chaque soudure met de la chaleur dans la tôle, la tôle se déforme en refroidissant, et suivent le redressage, le meulage et une couche d'enduit de lissage pour que la peinture ait une surface plane. Cet enduit est un poids que le bateau porte toute sa vie, et un endroit où un défaut peut naître.
ORIGAMI supprime la cause au lieu de réparer le symptôme. Les panneaux sont découpés à plat et pliés le long de lignes calculées à l'avance, ce qui retire la plupart des soudures de la peau visible. Celles qui restent sont droites, et elles sont réalisées par soudage par friction-malaxage — un procédé à l'état solide qui assemble l'aluminium sous son point de fusion : pas d'arc, pas de métal d'apport et très peu de chaleur dans une surface qui doit rester lisse. Le soudage MIG et MAG conventionnel n'est utilisé que là où la soudure ne se verra jamais.
Le Fronius CMT, décrit dans la section 02, est notre façon de souder l'aluminium sur une coque construite de façon conventionnelle. ORIGAMI est l'étape d'avant : une coque qui demande beaucoup moins de soudage dès le départ.
Coque construite en panneaux
- De nombreuses soudures sur la peau
- Chacune est de la chaleur que le bordé doit absorber, là où elle fait le plus de mal.
- Redressage après soudage
- La coque est remise en forme à la main — des heures au mètre, jamais deux fois pareil.
- De l'enduit pour retrouver la surface
- Enduit de lissage et revêtement multicouche : du poids ajouté pour toujours, et un futur point de défaillance.
- Des reprises sur le chemin critique
- Le temps passé à redresser la coque est du temps que tout le programme attend.
ORIGAMI
- Pliée, pas aboutée
- La géométrie des plis porte la forme : la coque n'a besoin que d'une fraction de la longueur de soudures.
- Soudage par friction-malaxage
- L'aluminium assemblé sous le point de fusion sur des soudures droites — pas d'arc, pas d'apport, une déformation minimale.
- Peinte telle quelle
- État de surface Ra ≤ 3,2 µm — la peinture ou le covering se posent directement, sans préparation mécanique.
- Prête après assemblage
- Chaque coque sort légère, rigide et utilisable, au lieu d'entrer en phase de redressage.
Par rapport à une coque comparable construite en panneaux, sur nos propres programmes.
Du poids qui partirait sinon en soudure, redressage et enduit.
La longueur totale des soudures ne dépasse pas le quart de la longueur développée du bordé.
Géométrie de catamaran à hydrofoils : plus de vitesse, moins de carburant, de la stabilité par toutes conditions.
Ces chiffres sont nos propres mesures de production, comparées à la construction conventionnelle en panneaux sur des coques comparables. Ils ne sont pas vérifiés par un tiers, et nous montrons comment chacun a été obtenu plutôt que de demander de nous croire sur parole.
02.2 · Au cœur de la conception & construction — SEPIA
Une carène sans rien
sous la quille
SEPIA est notre propre forme de carène pour catamarans hauturiers, dessinée dès la première ligne autour de pods électriques. Les hélices ne dépassent jamais sous la coque, il n’y a ni lignes d’arbres, ni chaises, ni safrans dans l’eau, et les deux pods pivotent sur 360° sous un seul joystick. Nous proposons la carène SEPIA à d’autres chantiers et projets de catamarans.
Conçue autour de sa propulsion,
pas adaptée après coup
La plupart des catamarans portent leurs hélices sur des arbres, des chaises et des safrans suspendus sous la coque. Chacune de ces pièces ajoute de la traînée, doit être alignée et entretenue, et touche le fond la première en eau peu profonde.
SEPIA part de l’autre bout. Les deux coques fines sont dessinées autour de pods électriques : les œuvres vives restent nettes et la propulsion reste dans la ligne de la coque. Chaque ligne est lissée à la main et vérifiée par une simulation d’écoulement du catamaran complet avant d’être figée.
Arbres et safrans
- Des équipements sous la coque
- Arbres, chaises et safrans dans l’eau : de la traînée à toute vitesse, et le point le plus bas du bateau.
- Un propulseur d’étrave pour accoster
- Un système de plus à acheter, alimenter et entretenir.
- Alignement et paliers
- Lignes d’arbres, tubes d’étambot et mèches de safran à surveiller à chaque carénage.
SEPIA
- Rien sous la quille
- Les hélices ne dépassent jamais la ligne de coque. En eau peu profonde, c’est la coque qui touche le fond la première.
- 360°, un seul joystick
- Le bateau se déplace latéralement et pivote sur sa longueur, sans propulseur d’étrave.
- 9 à 10 % de puissance en moins
- Que la même carène sur arbres, calculé à 12, 14 et 16 nœuds.
Sur un plein de 15 000 litres, avec un seul groupe en marche.
Qu’un monocoque de même longueur et de même masse à 14 nœuds ; moitié moins à 16.
Calculée vent de travers, au déplacement de projet.
SEPIA est conçue pour les traversées océaniques.
Les chiffres proviennent d’une simulation d’écoulement du catamaran complet et des calculs de projet, en eau calme au déplacement de projet de 83 t ; l’autonomie s’entend en condition de service à partir d’un plein. Les valeurs finales dépendront du projet achevé et des équipements.
Construit et dessiné ainsi
Où la méthode
a déjà été utilisée
Catamaran rapide à moteur
Aluminium, entrée fine, embases arrière. Économe en route, propre dans son sillage et léger à la barre — le cas où une coque lisse et légère est précisément le but.
Plateforme catamaran efficiente
Bâtie autour d'un faible tirant d'eau, d'un grand pont utile et d'un faible coût d'exploitation. Retirer du poids de la structure change ce que le bateau sait faire, pas seulement ce qu'il pèse.
Catamaran à moteur transportable, 6,3 m
La plus petite coque dessinée selon la méthode : un catamaran à pont plat sans seuils, d’une largeur de 2,44 m transportable par la route sans autorisation, plié dans des tôles de 4 et 3 mm. En conception ; la coque n° 1 confirmera les chiffres.
L'approche se transpose à toutes les configurations qu'on nous demande — militaire et patrouille, navires de travail, charter et plaisance privée. Lignes, photographies et références de livraison sont fournies avec la documentation de construction.
ORIGAMI est notre méthode propriétaire. Elle couvre la combinaison qui la fait fonctionner : le pliage le long de lignes calculées, le soudage par friction-malaxage limité aux soudures droites à pli unique, l'élimination du lissage, et la chaîne CAO/FAO qui minimise la longueur de soudure. La documentation de la méthode est protégée, la fenêtre de procédé et le savoir-faire de production sont tenus au secret des affaires — divulgués sous accord de confidentialité mutuel, et ils restent à vous seul une fois intégrés à votre projet.
Demander le briefing technique →Contactez-nous
Construisons
Une expertise technique du site et une revue juridique de la concession. Nous organisons les deux et ouvrons la data room sous NDA.
Envoyez le brief, ou le design que vous possédez déjà. Vous recevez une analyse de producibilité et un devis par étape, à livre ouvert.
Envoyez le modèle 3D, les plans de classe et la spécification. Vous recevez un rapport de producibilité et un périmètre que vous fixez vous-même.
Ou écrivez simplement à sales@stingray-yachts.com. Vos coordonnées ne vont qu'à l'équipe Stingray — voir la politique de confidentialité.
La correspondance passe par sales@stingray-yachts.com. Les heures, les factures de matériaux et les commandes de sous-traitance d'une construction vous sont visibles en ligne au fil de l'eau.