02 · Entwurf & Bau
Wir entwerfen und
bauen Ihr Schiff
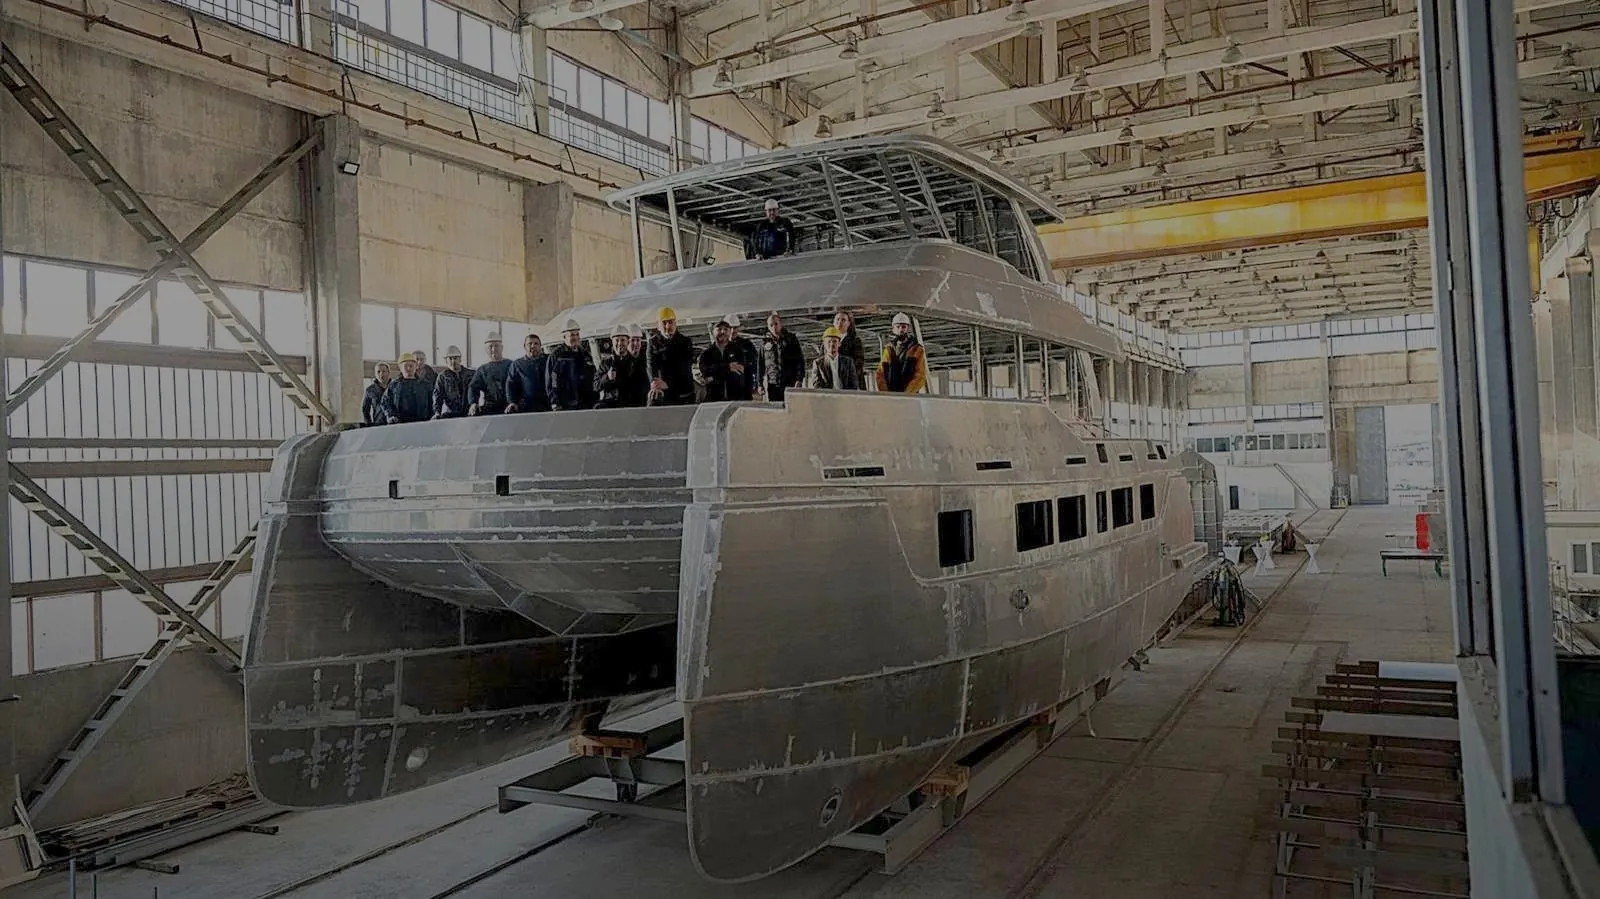
Stingray konstruiert das Projekt und baut das Boot vollständig. Unser eigenes Konstruktionsbüro, unsere eigenen Hallen, unsere eigenen qualifizierten Schweißer, ein auditiertes Qualitätssystem und ein unabhängiger Prüfer, der jede Naht abnimmt. Eine Verantwortung von der ersten Skizze bis zur Übergabe — niemand steht zwischen der Zeichnung und dem Metall.
Von der ersten Skizze
bis zum Stapellauf
Wir können in jeder Phase einsteigen — mit einem leeren Blatt oder mit einem Entwurf, der Ihnen bereits gehört. Der Baustandard bleibt in beiden Fällen derselbe.
Anforderungen und Spezifikation
Ihre Aufgabe wird zu einer technischen Spezifikation: Schiffstyp, Einsatzgebiet, Kapazität, Geschwindigkeit, Budget. Liegt bereits ein Entwurf vor, übernehmen wir ihn und prüfen ihn auf Fertigungsgerechtheit.
Entwurf und Konstruktion
Linienriss, Generalplan, Berechnungen, Innen- und Außendesign, Werkstattdokumentation — in drei Phasen, jede mit eigenem Lieferumfang.
Fertigungsplanung
CAD/CAM-Schachtelung, Konstruktion von Vorrichtungen und Bauvorrichtungen, Schneiddateien und ein Schweißplan auf Basis zugelassener Verfahren.
Zuschnitt und Rumpfmontage
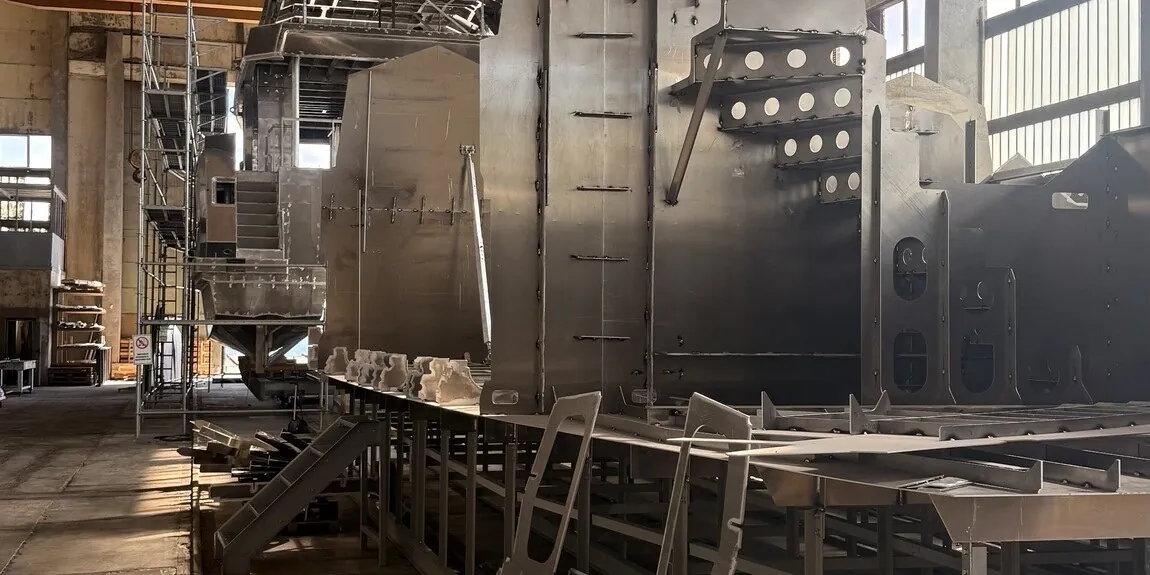
Bleche und Profile nach dem Modell zugeschnitten; die Struktur von qualifizierten Händen auf der Bauvorrichtung verschweißt, mit einem Schweißprotokoll, das Naht für Naht geführt wird.
Ausrüstung
Systeme, Mechanik, Innenausbau und Lackierung — oder der Rumpf geschlossen zur Fertigstellung auf Ihrer eigenen Werft, wenn Ihnen das besser passt.
Prüfung und Übergabe
Unabhängige Prüfung, Klassen- und CE-Dokumentation, Probefahrten, dann Übergabe oder Export aus einem EU-Hafen mit der vollständigen Akte.
02 · Das Konstruktionsbüro
Was das Büro zeichnet,
bevor die Werft baut
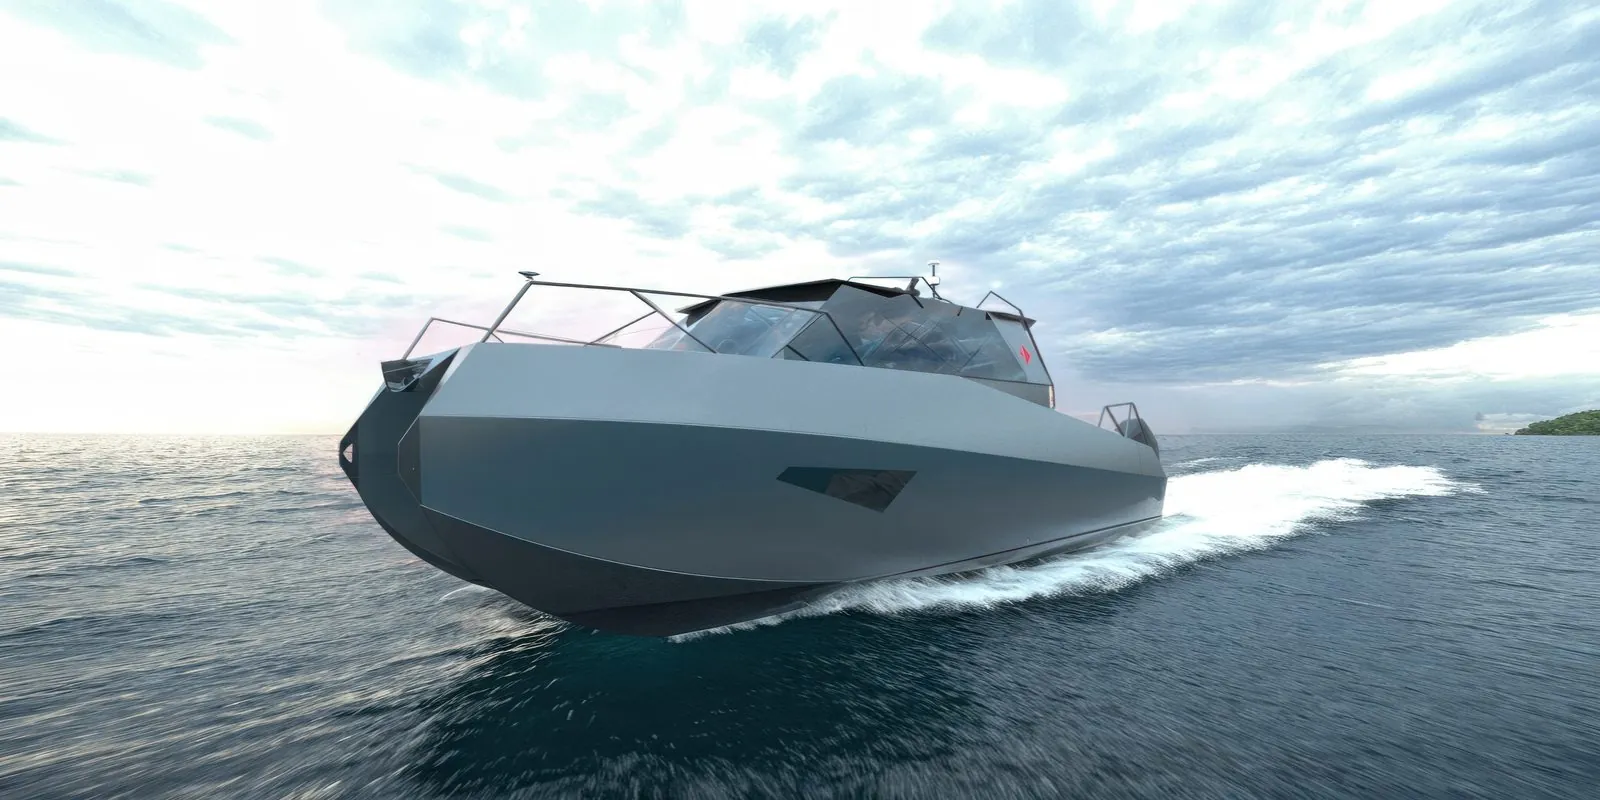
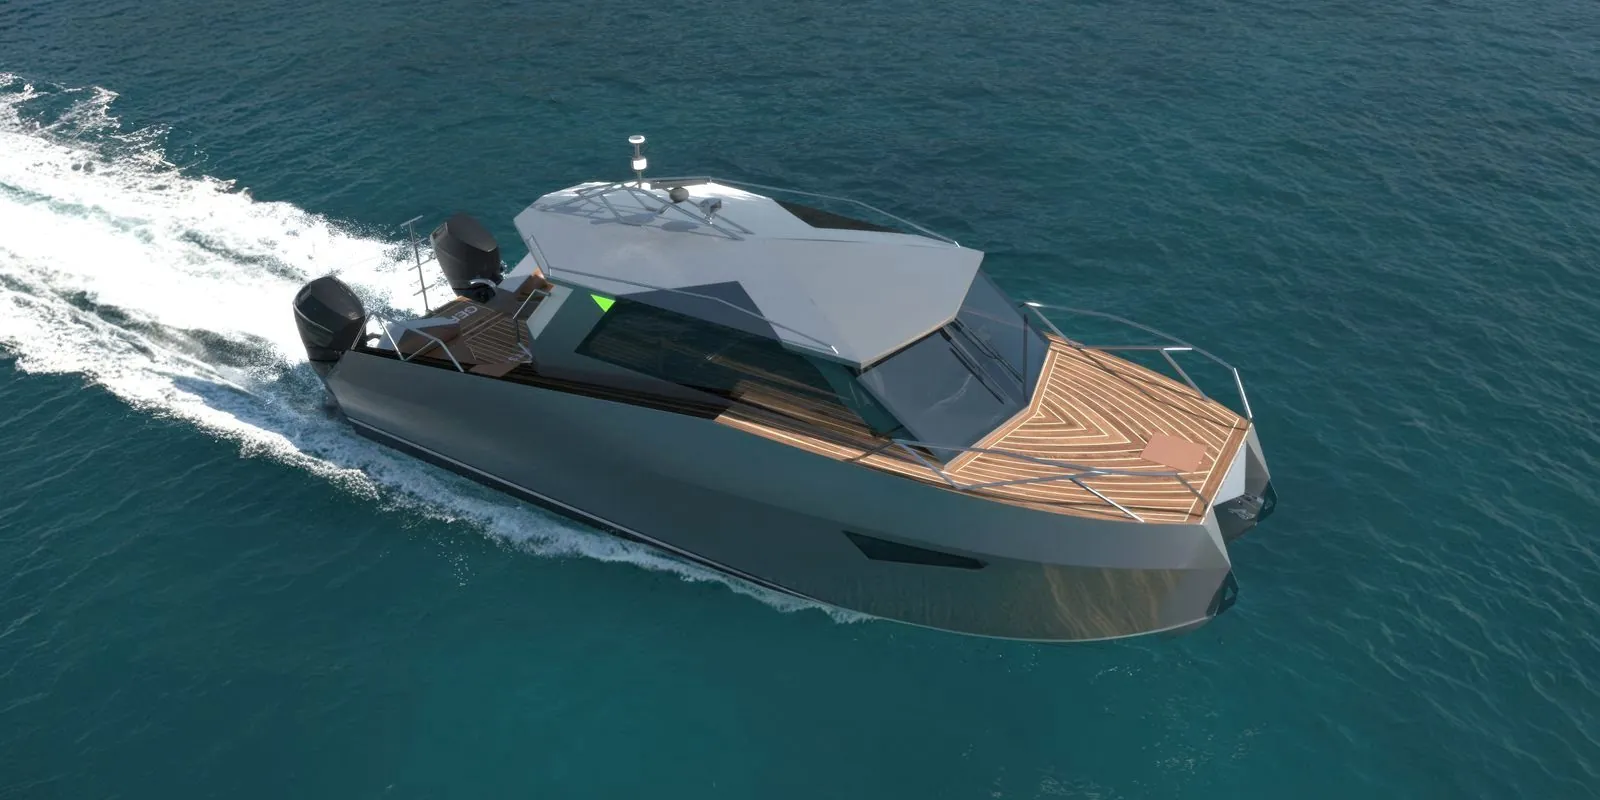
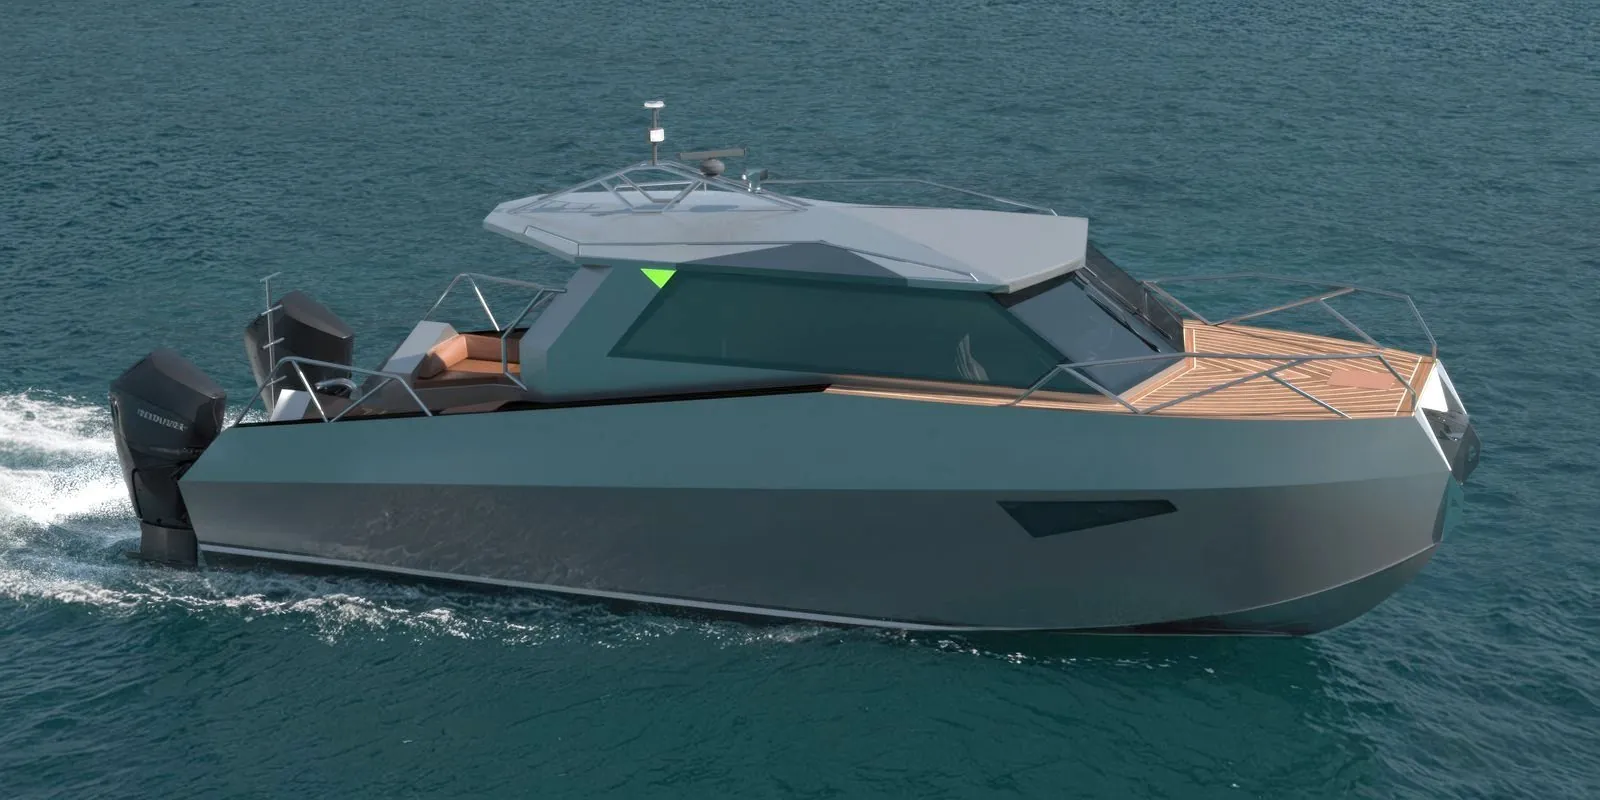
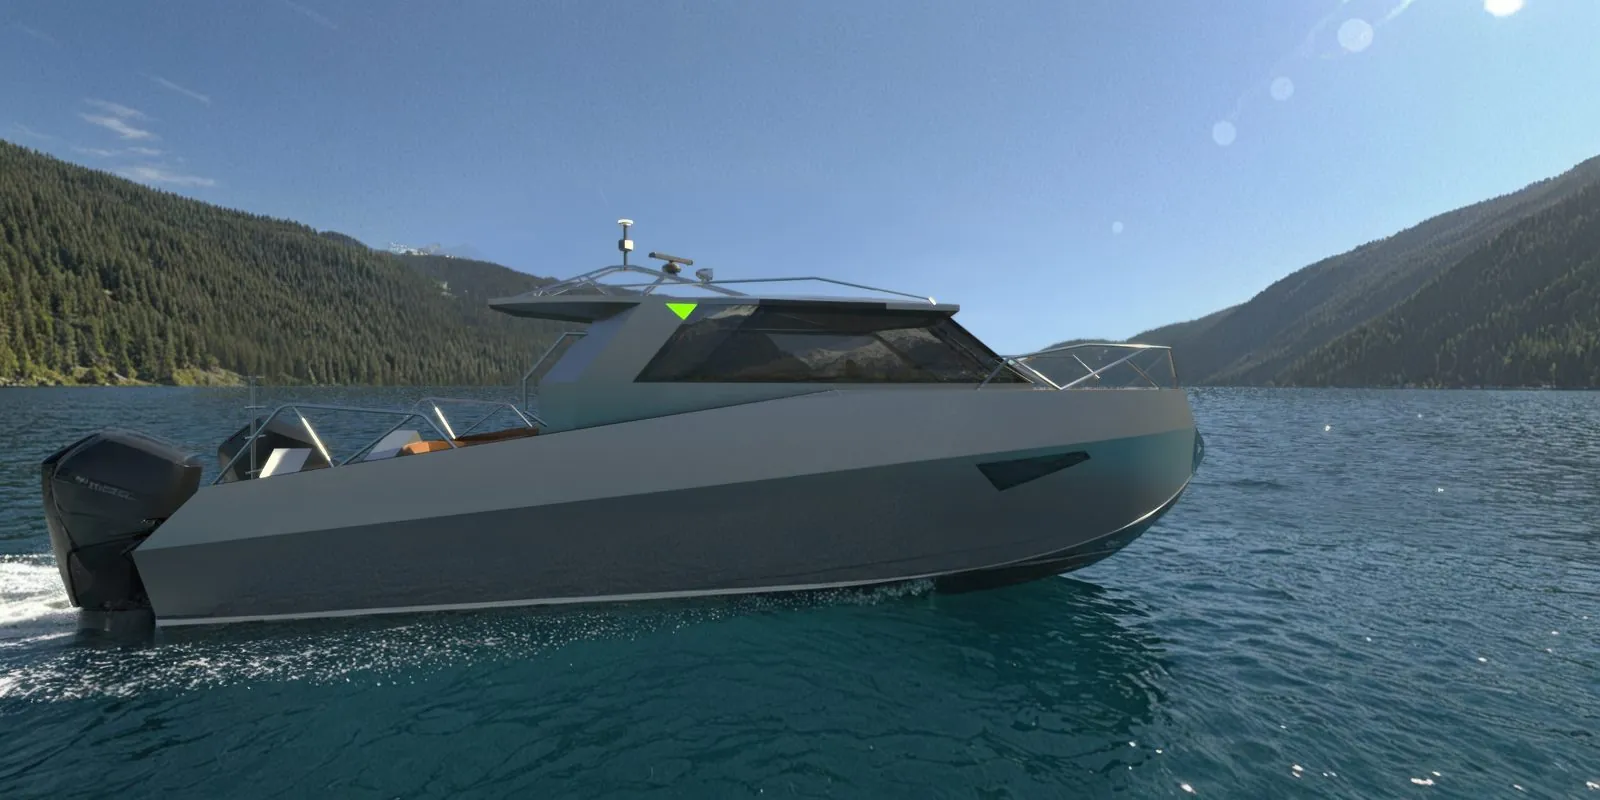
Außenkonzepte aus unserem eigenen Konstruktionsbüro — die Phase, in der aus Anforderungen ein Rumpf wird. Jedes davon begann als leeres Blatt.
GERRIS
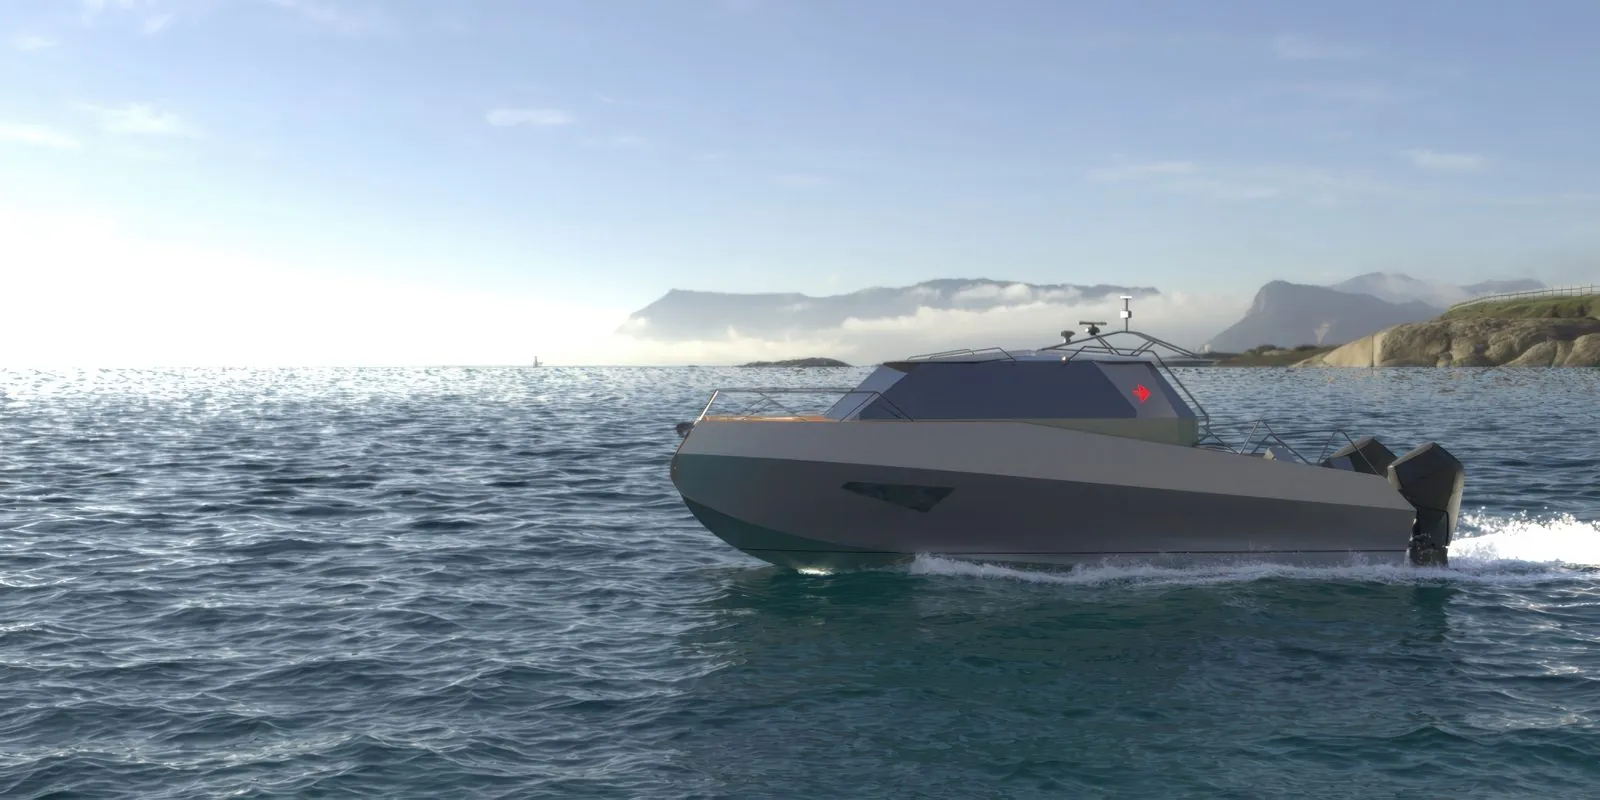
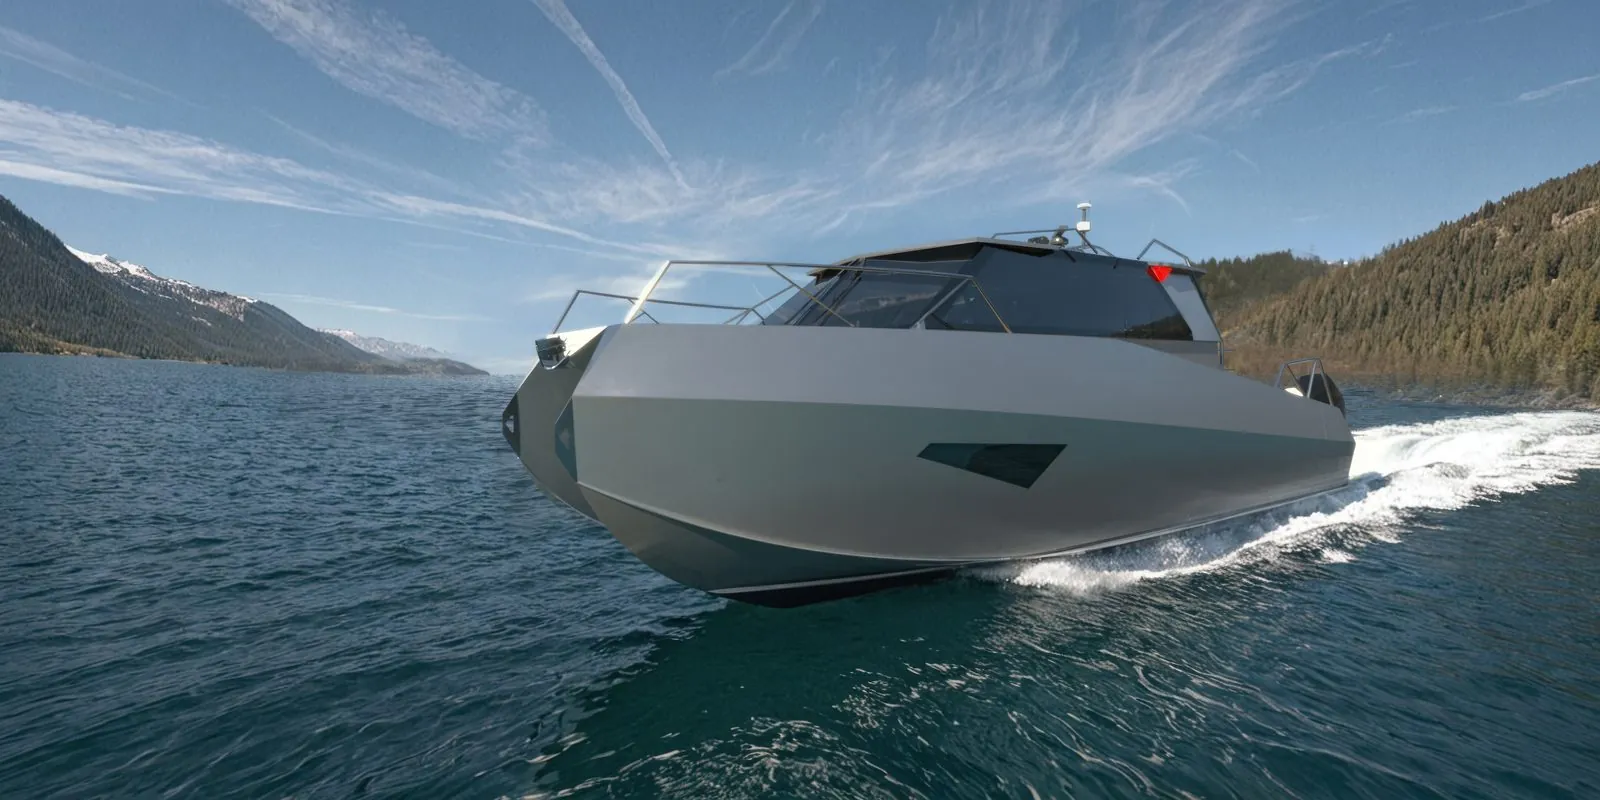
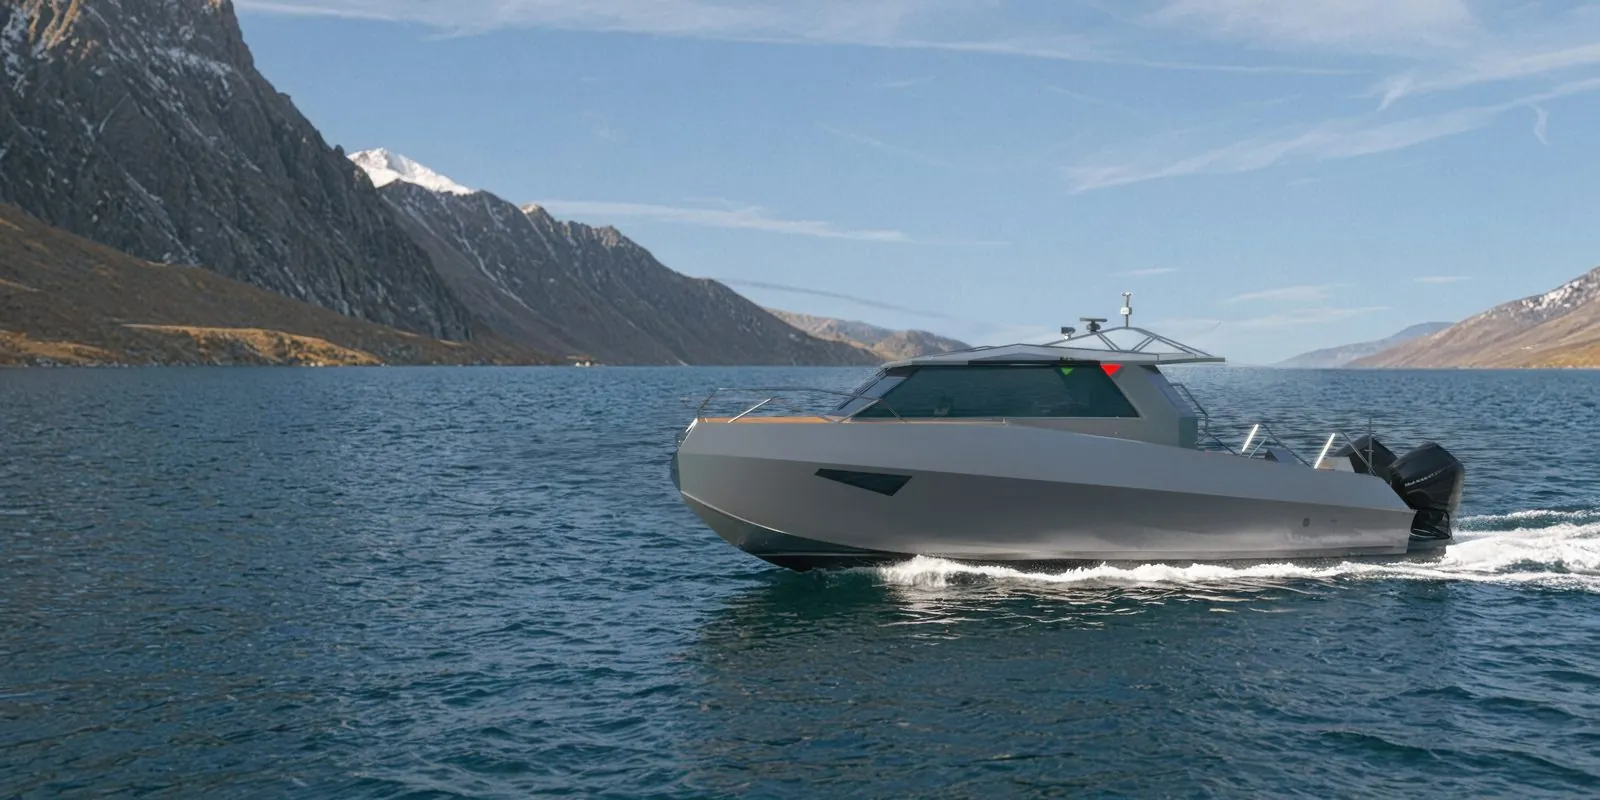
SWALLOW
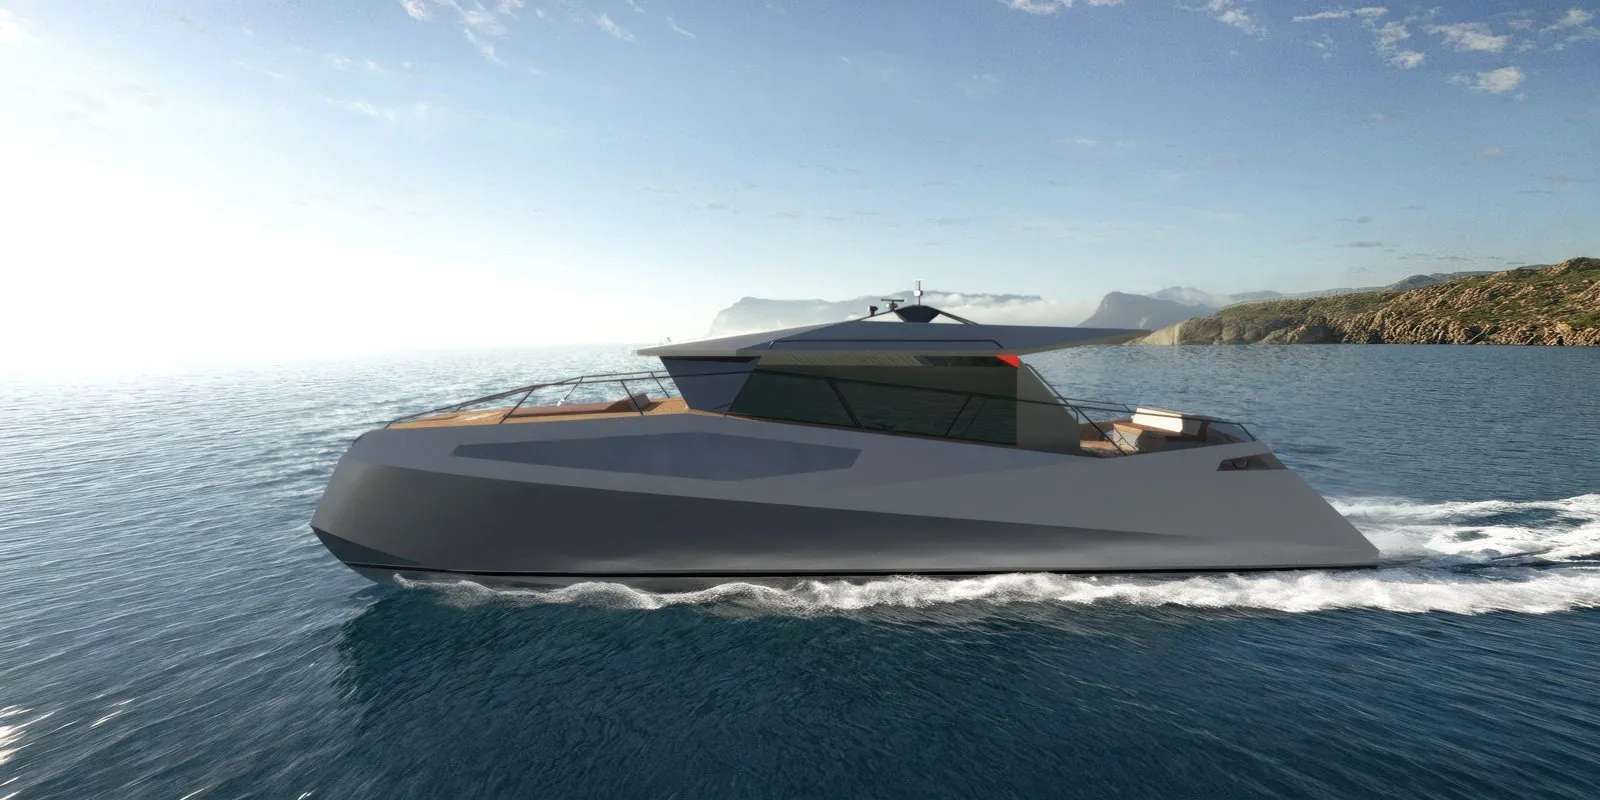
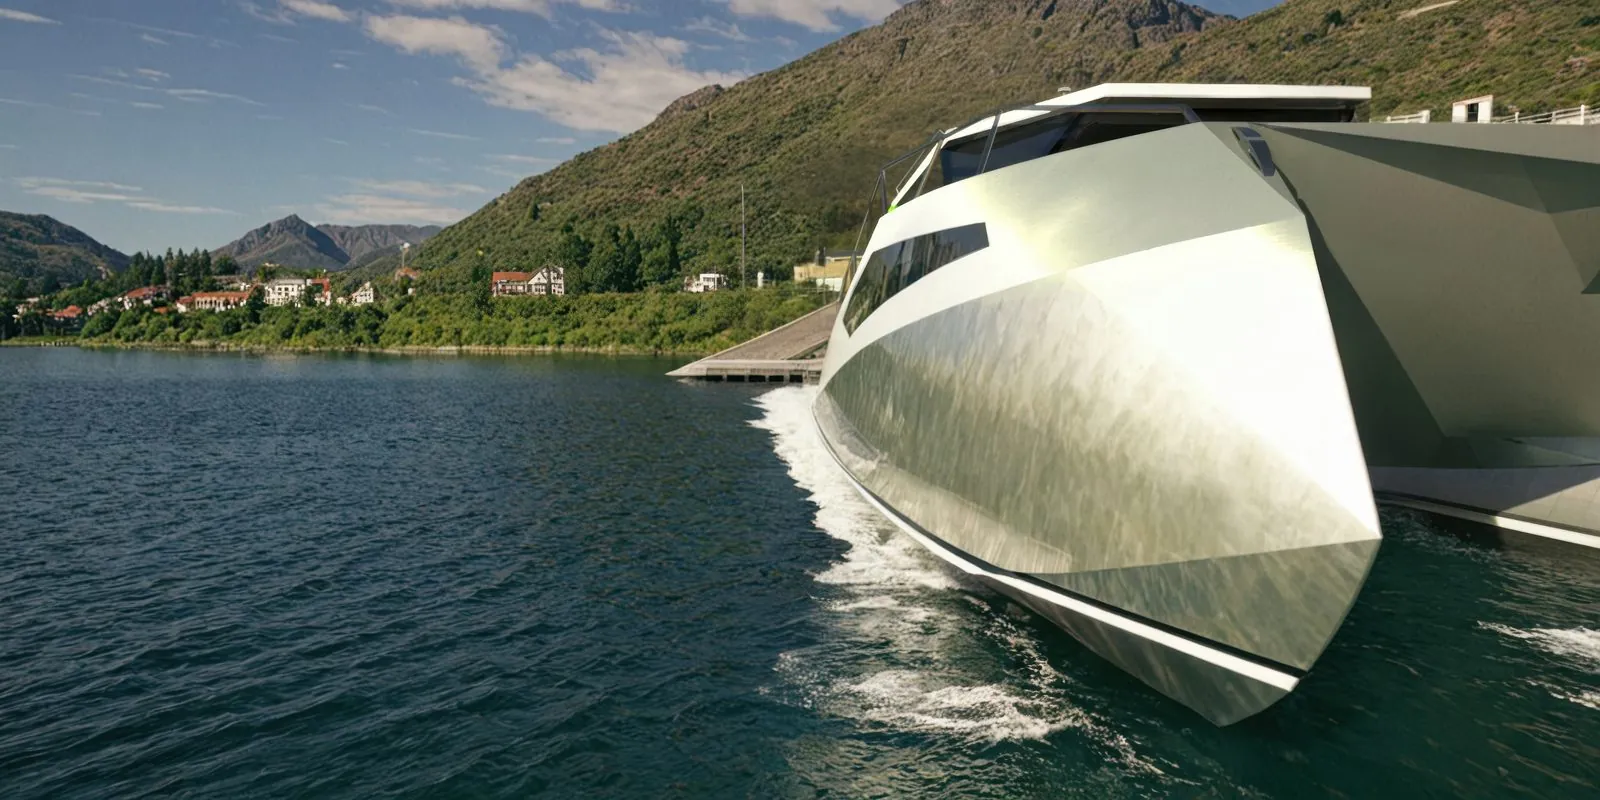
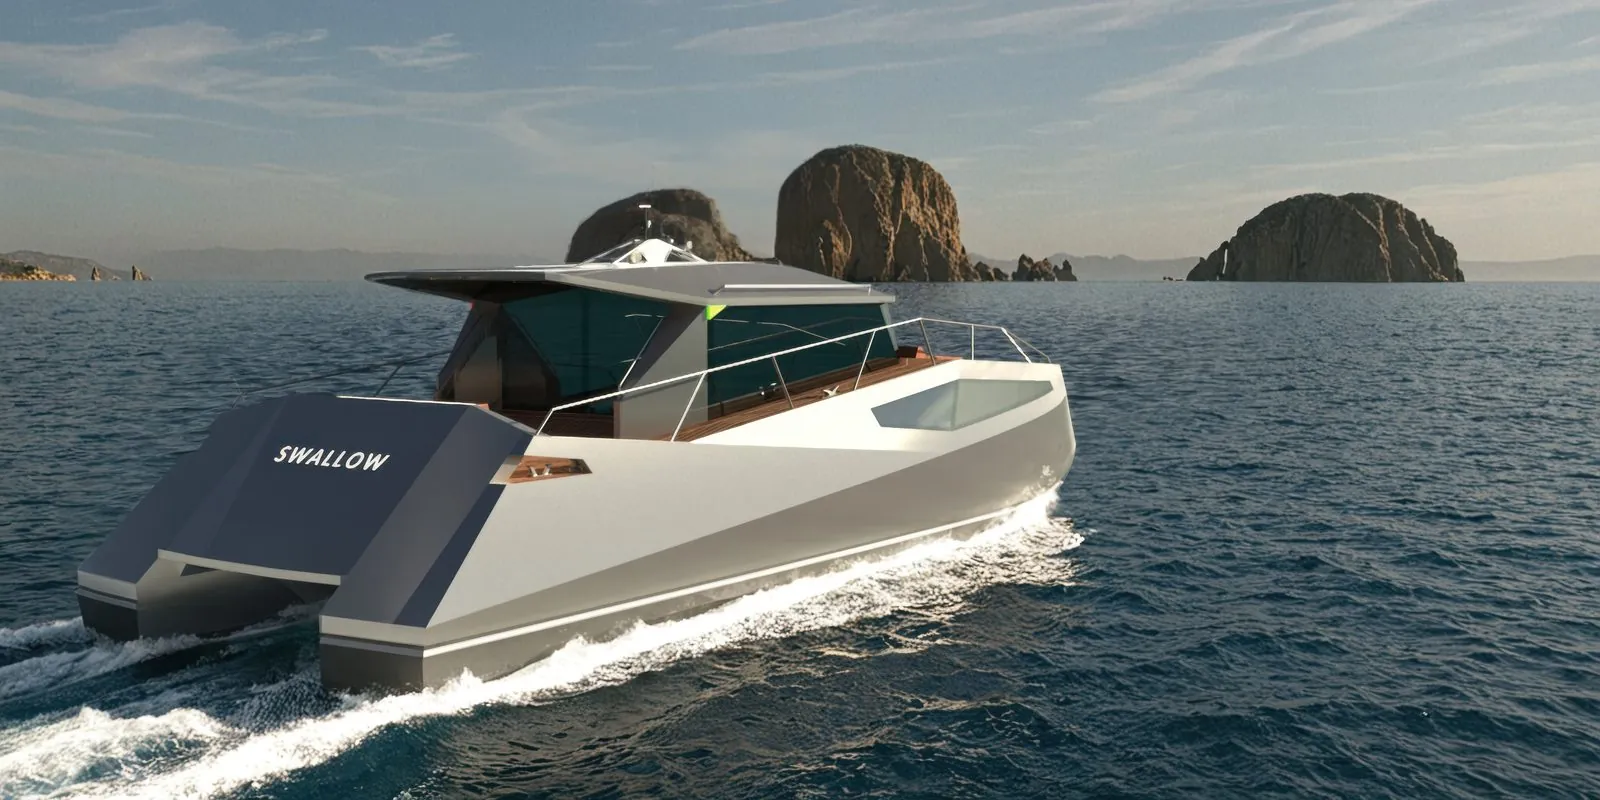
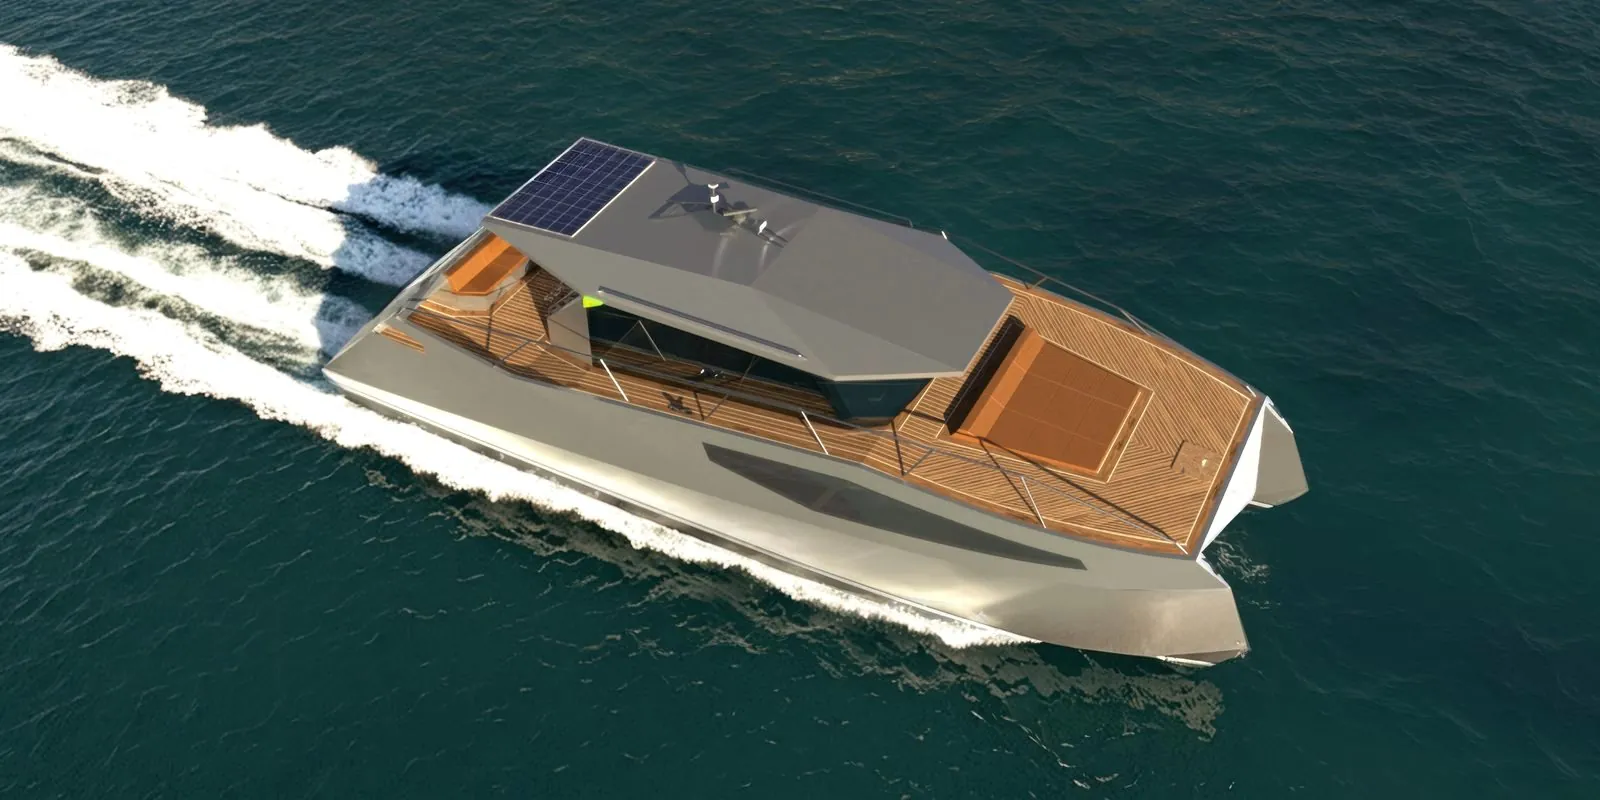
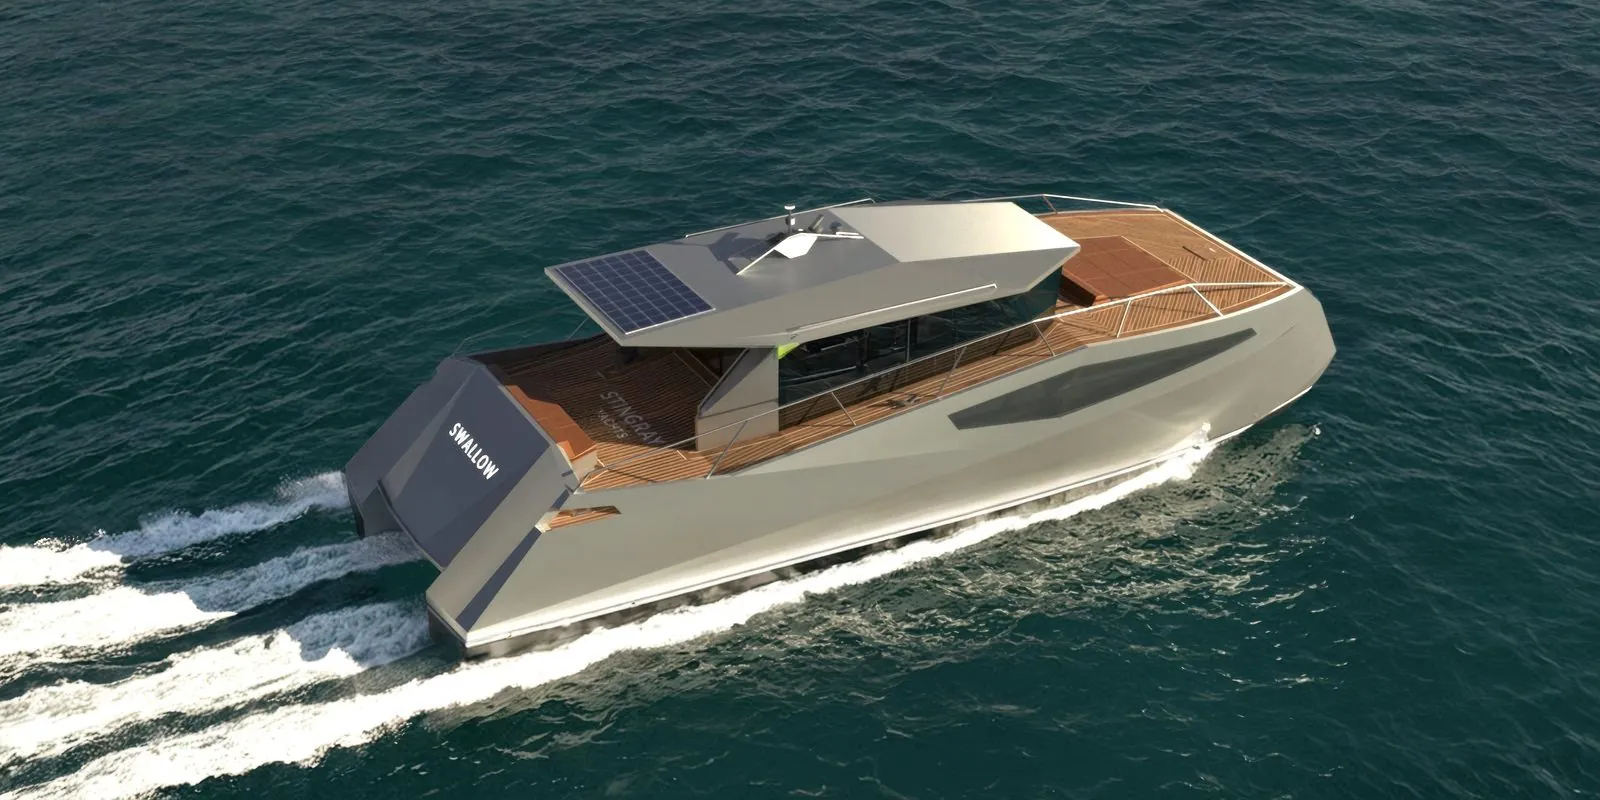
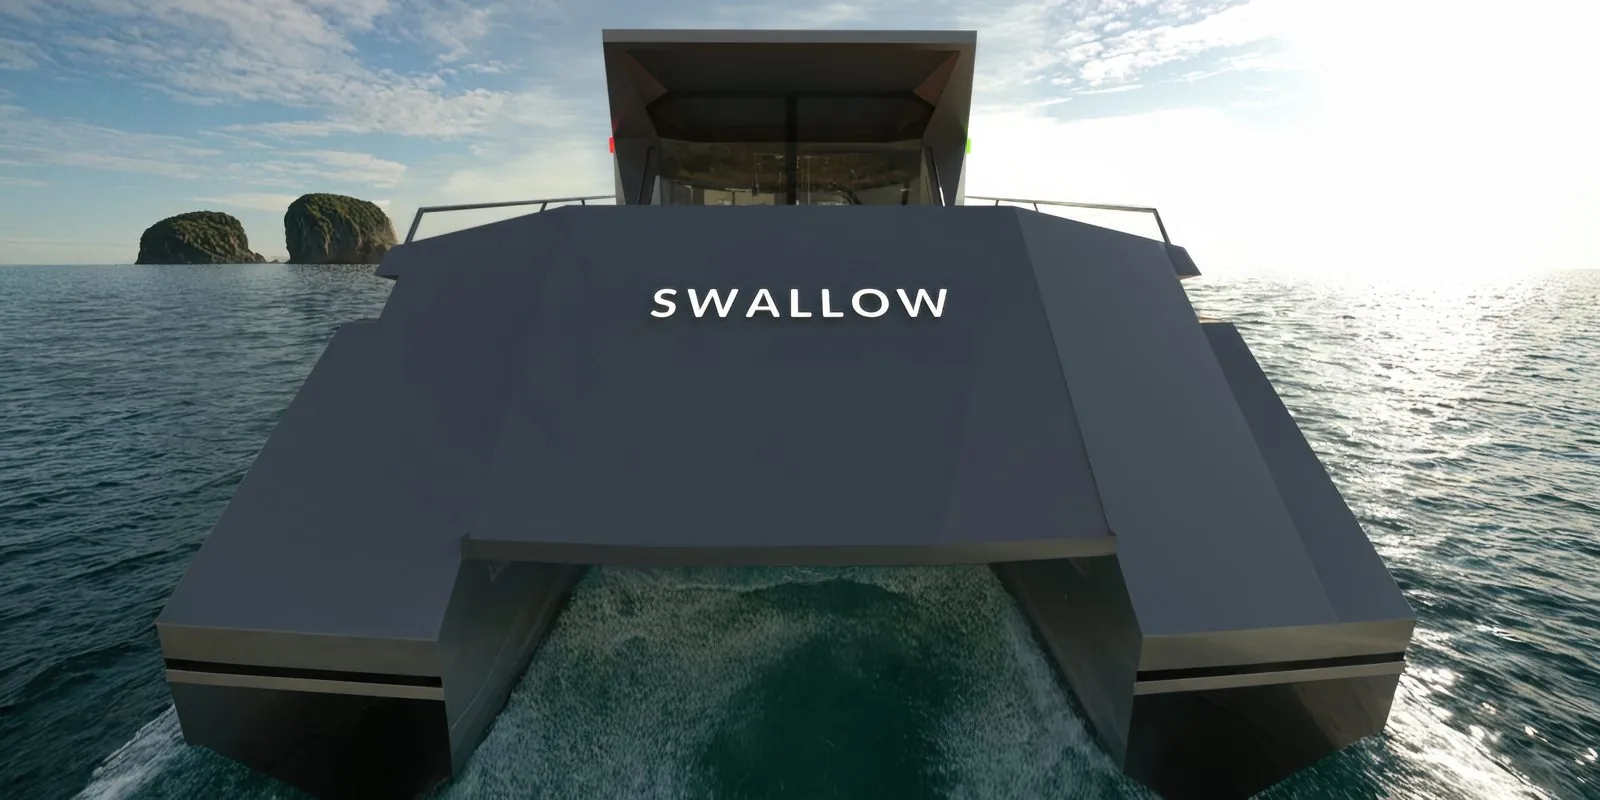
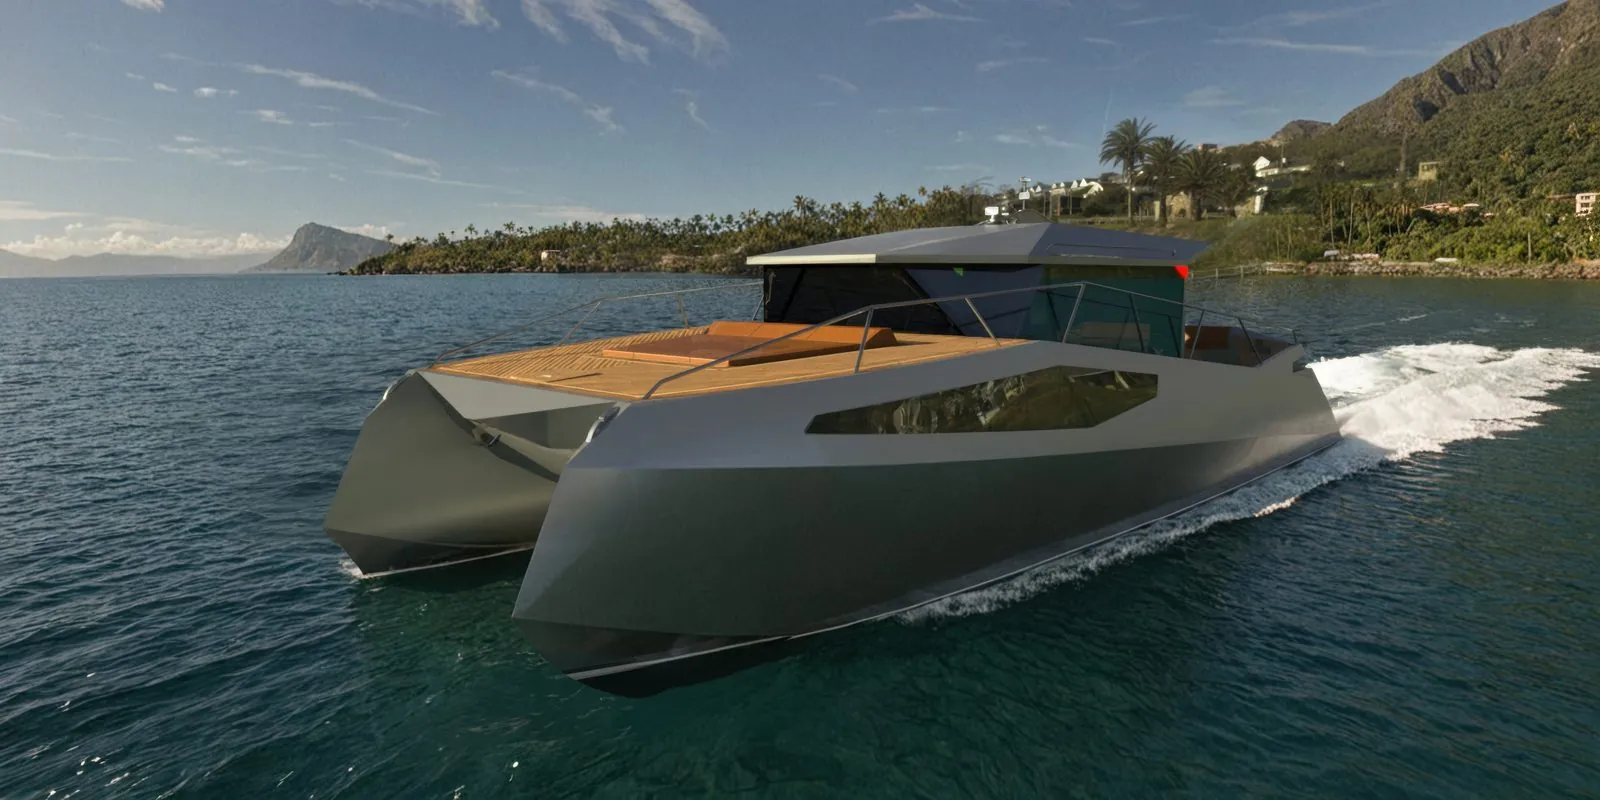
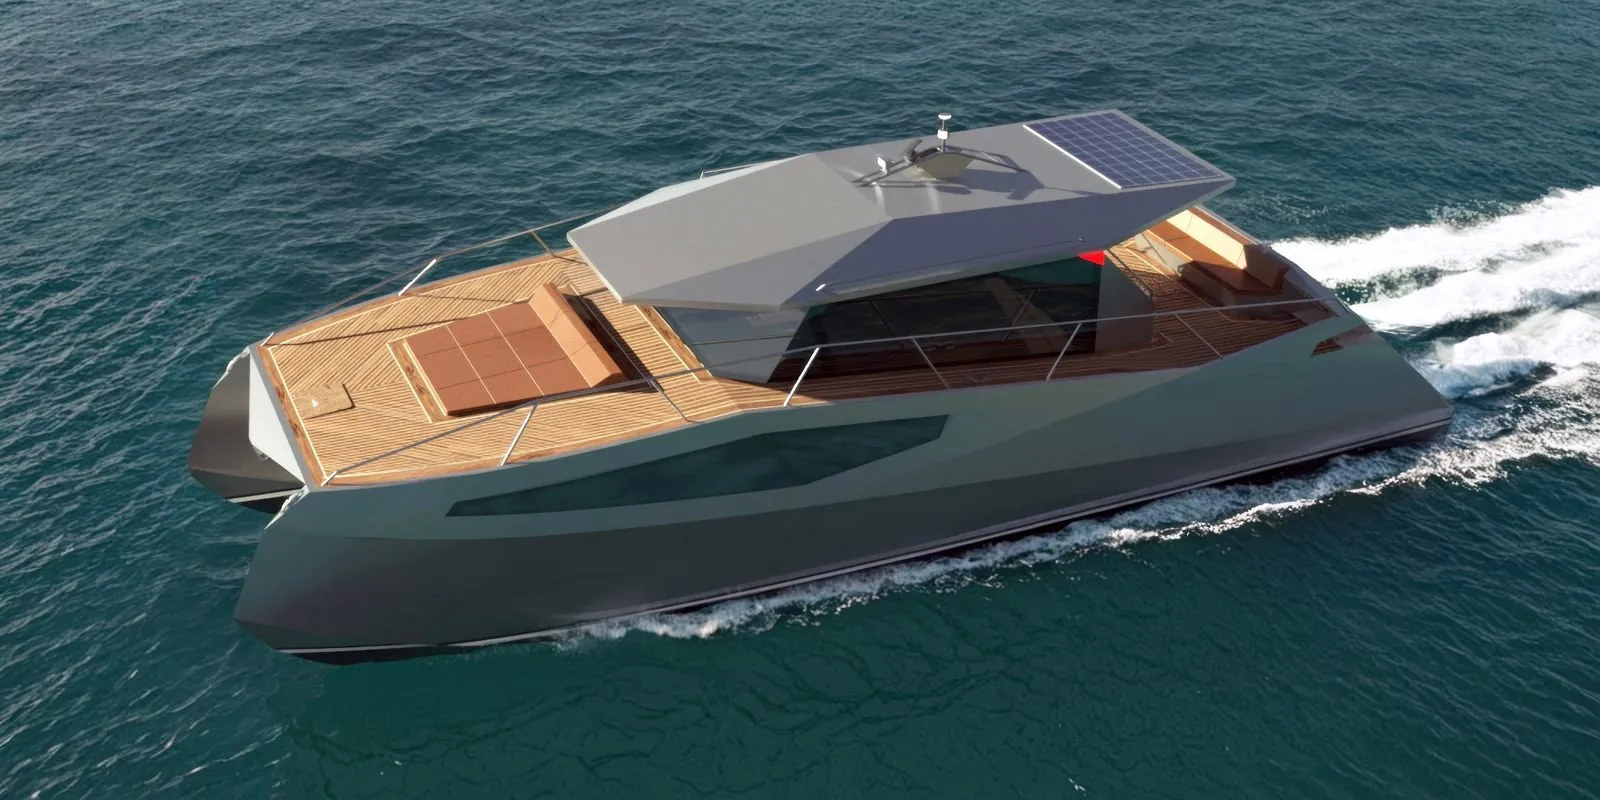
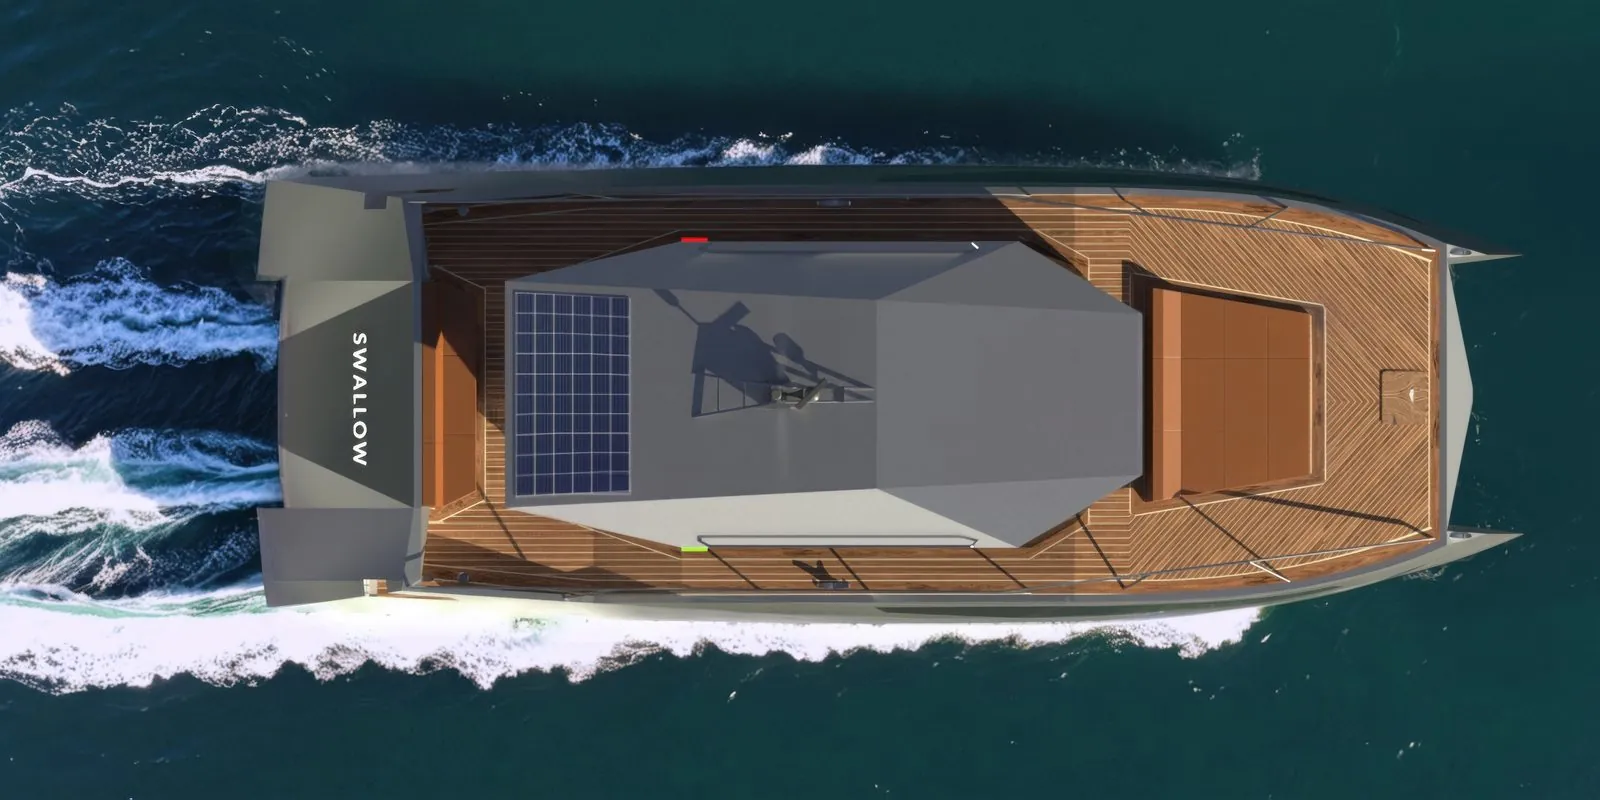
Design-Renderings aus aktuellen Programmen. Innenausstattungspakete und Generalpläne werden projektbezogen bereitgestellt, bei Bedarf unter NDA.
Schweißtechnik · Fronius CMT
Was der Lichtbogen
hinterlässt
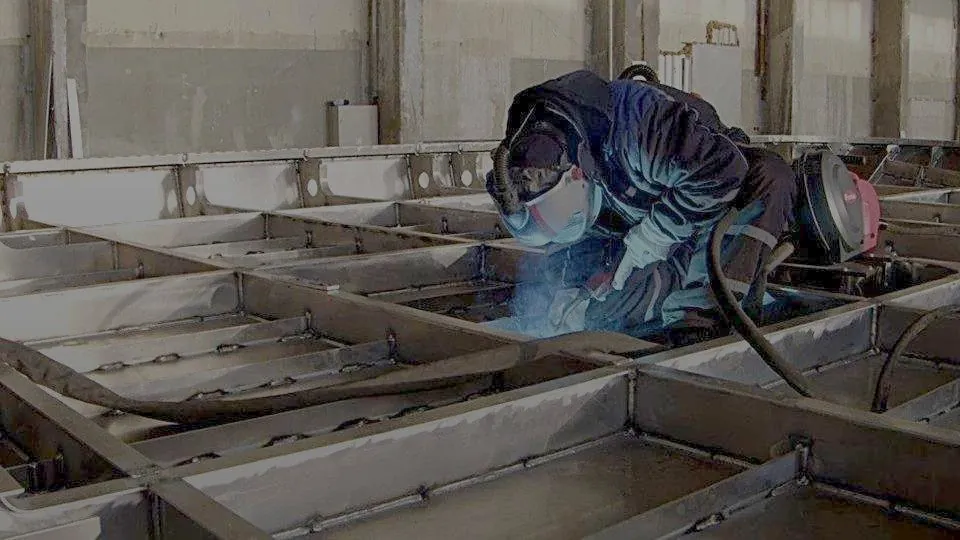
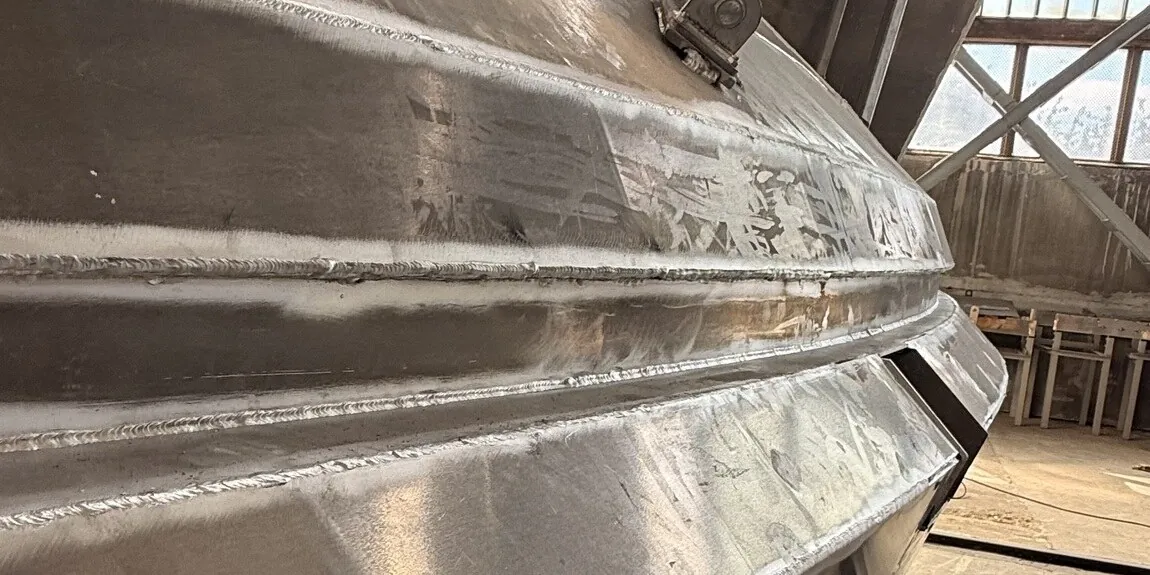
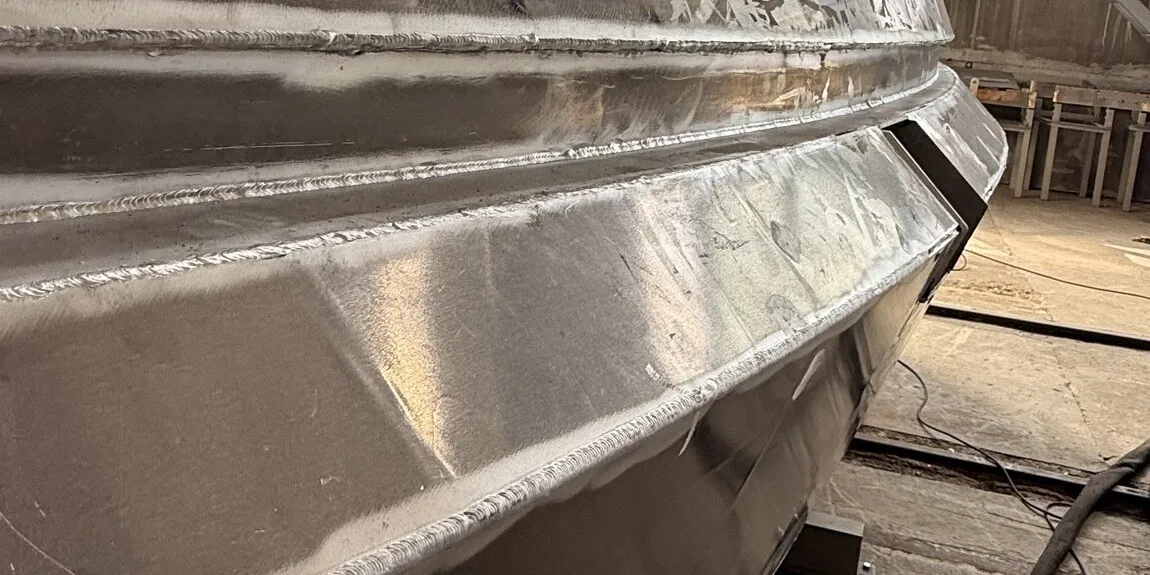
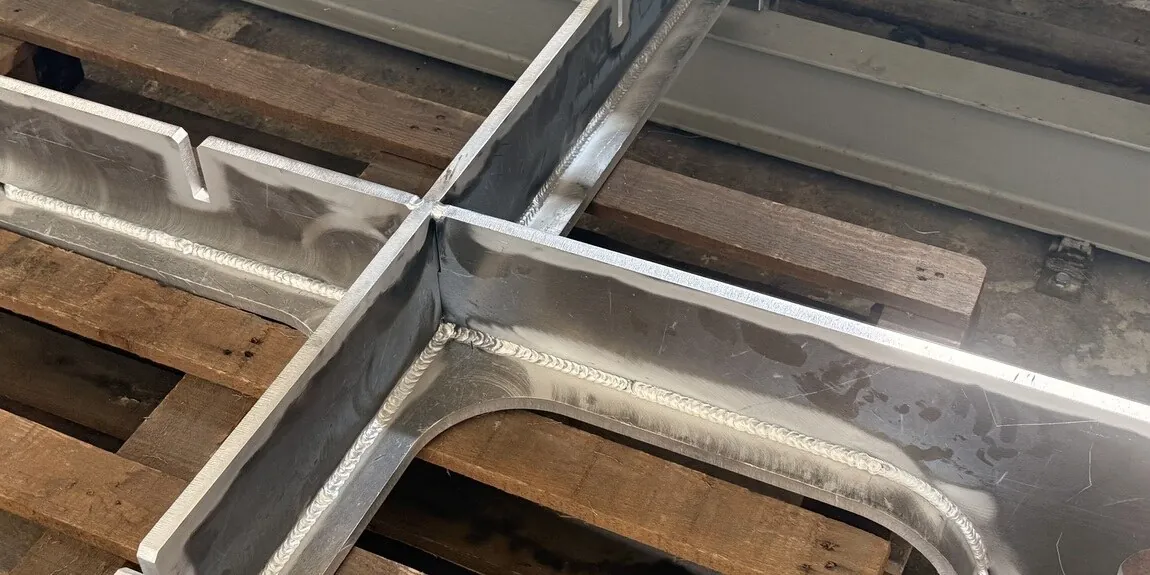
Der gesamte Schweißpark ist mit Fronius-Anlagen ausgestattet. An der Rumpfaußenhaut — der Beplattung selbst — schweißen wir mit CMT, Cold Metal Transfer: einem digital geregelten Prozess, der nur einen Bruchteil der üblichen Wärme in das Blech einbringt, und genau das hält den Verzug aus der Aluminium-Außenhaut heraus. Die Struktur hinter der Außenhaut wird konventionell geschweißt, wo der Wärmeeintrag keinen Schaden anrichtet.
Warum das überhaupt auf dieser Seite steht: Der Unterschied ist am fertigen Boot sichtbar, an der Ebenheit der Bordwände und daran, worauf der Lack liegt.
Konventionelles MIG an der Außenhaut
- Hoher Wärmeeintrag
- Die Beplattung nimmt weit mehr Energie auf als nötig, und die Außenhaut bewegt sich beim Abkühlen.
- Verzug
- Die Bordwände ziehen sich und werden wellig; der Rumpf kommt von der Bauvorrichtung und muss erst wieder gerichtet werden.
- Spritzer und Nacharbeit
- Nähte von Hand gereinigt, geschliffen und verputzt — Stunden pro Meter, nie zweimal gleich.
- Spachtel über dem Metall
- Spachtelmasse, um eine ebene Oberfläche wiederherzustellen: zusätzliches Gewicht und eine künftige Schwachstelle.
Fronius CMT an der Außenhaut
- Ein Bruchteil der Wärme
- Um ein Vielfaches weniger Energie in der Beplattung, sodass der Verzug nahezu auf null sinkt.
- Ebene Bordwände
- Die Außenhaut kommt straak von der Bauvorrichtung, sodass der Lack auf das Metall kommt und nicht auf Spachtel.
- Saubere, ästhetische Nähte
- Spritzerfreies Schweißen mit gleichmäßiger Nahtgeometrie; eine sichtbare Naht bleibt sichtbar.
- Reproduzierbar und protokolliert
- Ein digitaler Lichtbogen läuft nach einem zugelassenen Verfahren und speist die Rückverfolgbarkeitsdokumentation.
Qualitätsmanagement
Ein auditiertes System,
kein Versprechen
Wie wir einen Bau planen, steuern und dokumentieren, ist keine Behauptung, die wir über uns selbst aufstellen — es ist schriftlich festgelegt, wird befolgt und auditiert. Die Zertifikate hinter der Werft und die juristische Person, auf die jedes einzelne ausgestellt ist, werden vollständig im Dokumentationspaket genannt, statt hier als Siegel gezeigt zu werden.
Zeichnungslenkung
Jede Revision gelenkt, vom Büro bis in die Fertigung — die Werkstatt arbeitet nie nach einem alten Blatt.
Schweißprotokolle
Naht für Naht: Schweißer, Verfahren, Materialcharge, Datum. Auch Jahre nach der Auslieferung rückverfolgbar.
Wareneingangsprüfung
Material und Ausrüstung bei Eingang geprüft und erfasst, anhand des mitgelieferten Zertifikats.
Lenkung von Abweichungen
Mängel gesperrt, Korrekturmaßnahmen dokumentiert und abgeschlossen. Interne Audits in festem Turnus.
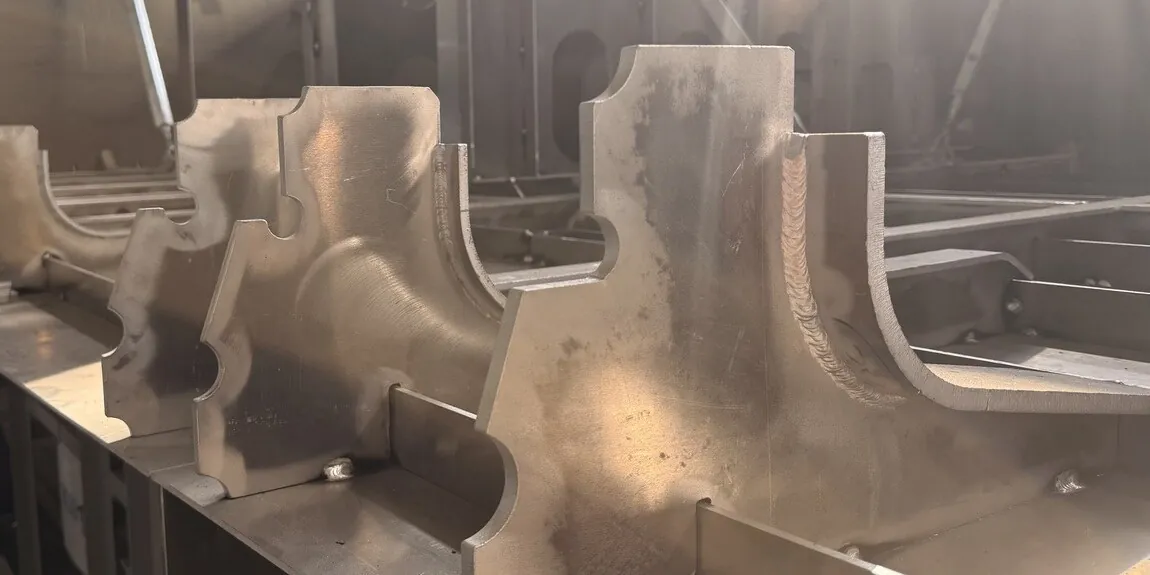
Schweißqualität
02.1 · Teil von Entwurf & Bau — ORIGAMI
 Aluminium-Rumpftechnologie · eigenes Verfahren
Ein Rumpf, der gefaltet
und nicht zusammengestückelt ist
ORIGAMI ist unser eigenes Verfahren zum Bau eines Aluminiumrumpfs. Statt die Außenhaut in viele Paneele zu zerlegen und diese wieder zu einer Form zusammenzuschweißen, wird ebenes Blech zugeschnitten und anschließend entlang vorausberechneter Faltlinien gebogen, sodass die Geometrie selbst die Form trägt. Die verbleibenden Schweißnähte verlaufen gerade und werden im Rührreibschweißen ausgeführt. Die Außenhaut kommt so straak von der Bauvorrichtung, dass sie direkt beschichtet oder foliert werden kann.
Der Verzug wird herauskonstruiert,
nicht nachträglich korrigiert
Eine konventionelle Aluminium-Außenhaut wird aus vielen Teilen zusammengeschweißt. Jede Naht bringt Wärme in das Blech ein, das Blech bewegt sich beim Abkühlen, und danach folgen Richten, Schleifen und eine Schicht Spachtelmasse, damit der Lack auf einer ebenen Fläche liegt. Diese Spachtelmasse ist Gewicht, das das Boot für den Rest seines Lebens trägt, und eine Stelle, an der ein Schaden beginnen kann.
ORIGAMI beseitigt die Ursache, statt das Symptom zu reparieren. Die Paneele werden eben zugeschnitten und entlang vorab berechneter Linien gebogen, wodurch die meisten Nähte aus der sichtbaren Außenhaut verschwinden. Die verbleibenden sind gerade und werden im Rührreibschweißen hergestellt — einem Festphasenprozess, der Aluminium unterhalb seines Schmelzpunkts fügt, also ohne Lichtbogen, ohne Zusatzwerkstoff und mit sehr wenig Wärme in einer Oberfläche, die straak bleiben muss. Konventionelles MIG- und MAG-Schweißen wird nur dort eingesetzt, wo die Naht nie zu sehen sein wird.
Fronius CMT, beschrieben in Abschnitt 02, ist unsere Art, Aluminium an einem konventionell gebauten Rumpf zu schweißen. ORIGAMI ist der Schritt davor: eine Außenhaut, die von vornherein weit weniger Schweißarbeit erfordert.
Aus Paneelen gebaute Außenhaut
- Viele Nähte über die gesamte Außenhaut
- Jede davon ist Wärme, die die Beplattung aufnehmen muss — genau dort, wo sie am meisten schadet.
- Richten nach dem Schweißen
- Der Rumpf wird von Hand wieder straak gemacht — Stunden pro Meter und nie zweimal gleich.
- Spachtel zur Wiederherstellung der Oberfläche
- Spachtelmasse und Mehrschichtbeschichtung: dauerhaft zusätzliches Gewicht und eine künftige Schwachstelle.
- Nacharbeit auf dem kritischen Pfad
- Die Zeit, in der die Außenhaut wieder gerichtet wird, ist Zeit, auf die das gesamte Programm wartet.
ORIGAMI
- Gebogen, nicht gestoßen
- Die Faltgeometrie trägt die Form, sodass die Außenhaut nur einen Bruchteil der Nahtlänge benötigt.
- Rührreibschweißen
- Aluminium unterhalb des Schmelzpunkts an geraden Nähten gefügt — kein Lichtbogen, kein Zusatzwerkstoff, minimaler Verzug.
- Beschichtet wie gefertigt
- Oberflächengüte Ra ≤ 3,2 µm — Lack oder Folie werden direkt aufgebracht, ohne mechanische Vorbereitung.
- Einsatzbereit nach der Montage
- Jeder Rumpf kommt leicht, steif und einsatzfähig vom Montagetisch, statt in eine Richtphase zu gehen.
Im Vergleich zu einem vergleichbaren, aus Paneelen gebauten Rumpf, bei unseren eigenen Programmen.
Gewicht, das sonst in Schweißnaht, Richtarbeit und Spachtel fließen würde.
Die gesamte Nahtlänge überschreitet ein Viertel der abgewickelten Länge der Rumpfaußenhaut nicht.
Tragflügelunterstützte Katamaran-Geometrie: mehr Geschwindigkeit, geringerer Kraftstoffverbrauch, Stabilität unter allen Bedingungen.
Diese Werte sind unsere eigenen Fertigungsmessungen im Vergleich zur konventionellen Paneelbauweise an vergleichbaren Rümpfen. Sie sind nicht von Dritten verifiziert, und wir zeigen Ihnen, wie jeder einzelne ermittelt wurde, statt Sie zu bitten, ihn ungeprüft zu übernehmen.
02.2 · Teil von Entwurf & Bau — SEPIA
Ein Rumpf, unter dessen Kiel
nichts hervorragt
SEPIA ist unsere eigene Rumpfform für hochseetaugliche Katamarane, von der ersten Linie an um elektrische Pod-Antriebe herum entworfen. Die Propeller reichen nie unter den Rumpf, es gibt keine Wellen, Wellenböcke oder Ruder im Wasser, und beide Antriebe drehen sich über einen Joystick um volle 360°. Wir bieten die SEPIA-Rumpfform anderen Bauwerften und Katamaranprojekten an.
Um seine Antriebe herum gebaut,
nicht nachträglich damit ausgestattet
Die meisten Katamarane tragen ihre Propeller an Wellen, Wellenböcken und Rudern, die unter den Rumpf ragen. Jedes dieser Teile erzeugt zusätzlichen Widerstand, muss ausgerichtet und gewartet werden und ist das Erste, was im flachen Wasser Grundberührung hat.
SEPIA beginnt am anderen Ende. Die beiden schlanken Rümpfe sind um elektrische Pod-Antriebe herum entworfen, sodass der Unterwasserkörper sauber bleibt und die Antriebe innerhalb der Rumpflinie liegen. Jede Linie wird von Hand gestraakt und in einer Strömungssimulation des kompletten Katamarans geprüft, bevor sie festgelegt wird.
Wellen und Ruder
- Technik unter dem Rumpf
- Wellen, Wellenböcke und Ruder im Wasser: Widerstand bei jeder Geschwindigkeit und der tiefste Punkt des Bootes.
- Ein Bugstrahlruder zum Anlegen
- Ein weiteres System, das gekauft, mit Energie versorgt und gewartet werden muss.
- Ausrichtung und Lager
- Wellenleitungen, Stevenrohre und Ruderschäfte, die bei jedem Auskranen zu warten sind.
SEPIA
- Nichts unter dem Kiel
- Die Propeller reichen nie unter die Rumpflinie. Im flachen Wasser berührt zuerst der Rumpf den Grund.
- 360°-Steuerung, ein Joystick
- Das Boot bewegt sich seitwärts und dreht auf eigener Länge, ohne Strahlruder.
- 9–10 % weniger Leistung
- Als derselbe Rumpf mit Wellenantrieb, berechnet bei 12, 14 und 16 Knoten.
Mit einer Füllung von 15.000 Litern, bei einem laufenden Generator.
Als ein Einrumpfboot gleicher Länge und gleichen Gewichts bei 14 Knoten; die Hälfte bei 16.
Berechnet bei Wind von querab, bei Konstruktionsverdrängung.
SEPIA wird für Hochseepassagen entworfen.
Die Werte stammen aus einer Strömungssimulation des kompletten Katamarans und aus den Konstruktionsberechnungen, in ruhigem Wasser bei einer Konstruktionsverdrängung von 83 t; die Reichweite gilt im Betriebszustand ab vollem Tank. Die endgültigen Werte hängen vom abgeschlossenen Entwurf und der Ausrüstung ab.
So gebaut und konstruiert
Wo das Verfahren
bereits eingesetzt wurde
Schneller Motorkatamaran
Aluminium, scharfer Bugeinlauf, Z-Antriebe. Sparsam in Fahrt, mit sauberem Kielwasser und leichtgängig am Ruder — der Fall, in dem eine straake, leichte Außenhaut der eigentliche Zweck ist.
Effiziente Katamaran-Plattform
Ausgelegt auf geringen Tiefgang, große nutzbare Deckfläche und niedrige Betriebskosten. Weniger Gewicht in der Struktur verändert, was das Boot leisten kann, nicht nur, was es wiegt.
Trailerbarer Motorkatamaran, 6,3 m
Der kleinste für das Verfahren gezeichnete Rumpf: ein Walk-around-Katamaran mit Glattdeck auf einer straßenzulässigen Breite von 2,44 m, gefaltet aus 4-mm- und 3-mm-Blech. In der Konstruktion; Rumpf Nr. 1 bestätigt die Werte.
Der Ansatz lässt sich auf jede Konfiguration übertragen, nach der wir gefragt werden — Militär und Patrouille, kommerzielle Arbeitsboote, Charter und private Freizeit. Linienrisse, Fotografien und Lieferreferenzen werden mit der Baudokumentation bereitgestellt.
ORIGAMI ist unser proprietäres Verfahren. Es umfasst die Kombination, die es funktionieren lässt: Biegen entlang berechneter Faltlinien, Rührreibschweißen beschränkt auf gerade Nähte mit einfacher Biegung, den Wegfall des Spachtelns und die CAD/CAM-Kette, die die Schweißnahtlänge minimiert. Die Verfahrensdokumentation ist geschützt, das Prozessfenster und das Fertigungs-Know-how werden als Geschäftsgeheimnis gehalten — offengelegt im Rahmen einer gegenseitigen Geheimhaltungsvereinbarung, und sie bleiben ausschließlich Ihnen vorbehalten, sobald sie in Ihr Projekt eingebracht sind.
Technisches Briefing anfordern →Kontakt aufnehmen
Lassen Sie uns bauen
Ein technisches Gutachten des Geländes und eine rechtliche Prüfung der Konzession. Wir organisieren beides und öffnen den Datenraum unter NDA.
Senden Sie das Briefing oder den Entwurf, den Sie bereits besitzen. Sie erhalten eine Prüfung der Baubarkeit und ein Angebot je Bauabschnitt, mit offenen Büchern.
Senden Sie das 3D-Modell, die Klassezeichnungen und die Spezifikation. Sie erhalten einen Baubarkeitsbericht und einen Leistungsumfang, den Sie selbst festlegen.
Oder schreiben Sie einfach an sales@stingray-yachts.com. Ihre Angaben gehen nur an das Stingray-Team — siehe Datenschutzerklärung.
Die Korrespondenz läuft über sales@stingray-yachts.com. Stunden, Materialrechnungen und Unteraufträge eines Baus sehen Sie online, während sie anfallen.