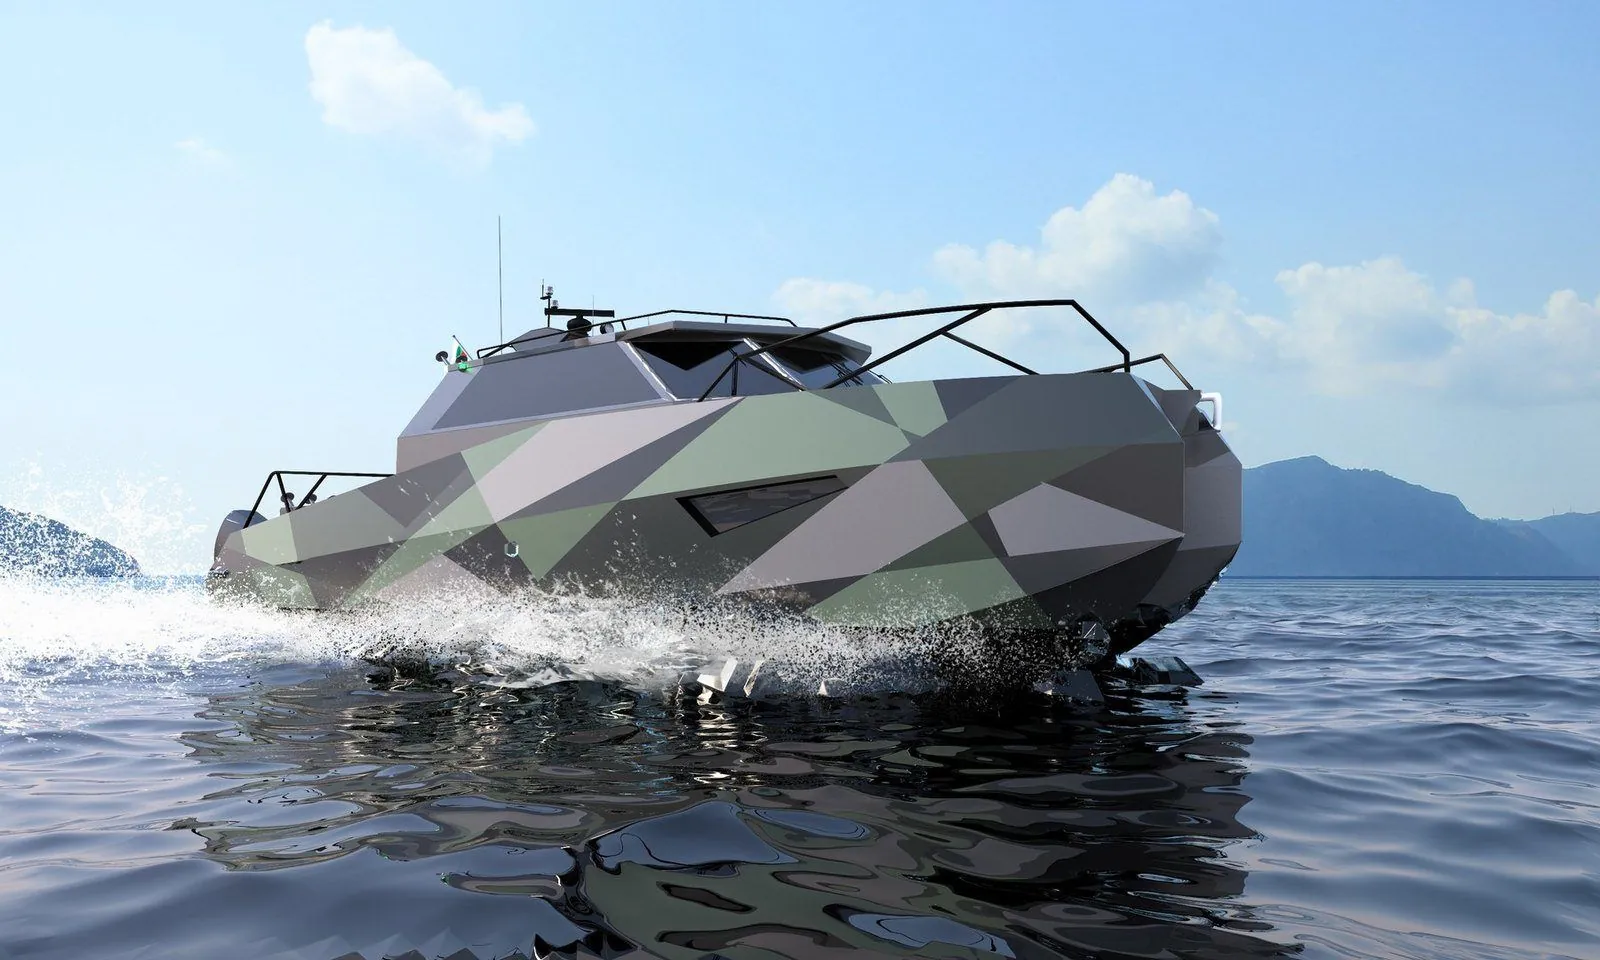
Stingray Lab · Hafen Burgas · Europäische Union
Aluminium-Rumpftechnologie · eigenes Verfahren
Ein Rumpf, der gefaltet und nicht zusammengestückelt wird
Stingray Lab · Hafen Burgas · Europäische Union
Aluminium-Rumpftechnologie · eigenes Verfahren
Ein Rumpf, der gefaltet und nicht zusammengestückelt wird
Das Problem, das wir beseitigen wollten
Eine konventionelle Aluminium-Außenhaut wird aus vielen Einzelteilen zusammengeschweißt. Jede Naht bringt Wärme in die Platte. Beim Abkühlen verzieht sich die Platte. Danach folgen Richten, Schleifen und eine Schicht Spachtelmasse, damit die Farbe auf einem ebenen Untergrund sitzt.
Diese Spachtelmasse ist Gewicht, das das Schiff für den Rest seines Lebens trägt, und eine Stelle, an der ein Fehler entstehen kann. Die Stunden, die es kostet, die Außenhaut wieder gerade zu bekommen, liegen auf dem kritischen Pfad des gesamten Programms.
Nichts davon ist schlechte Arbeit. Es ist der Preis der Methode.
ORIGAMI™ · Stingray Lab
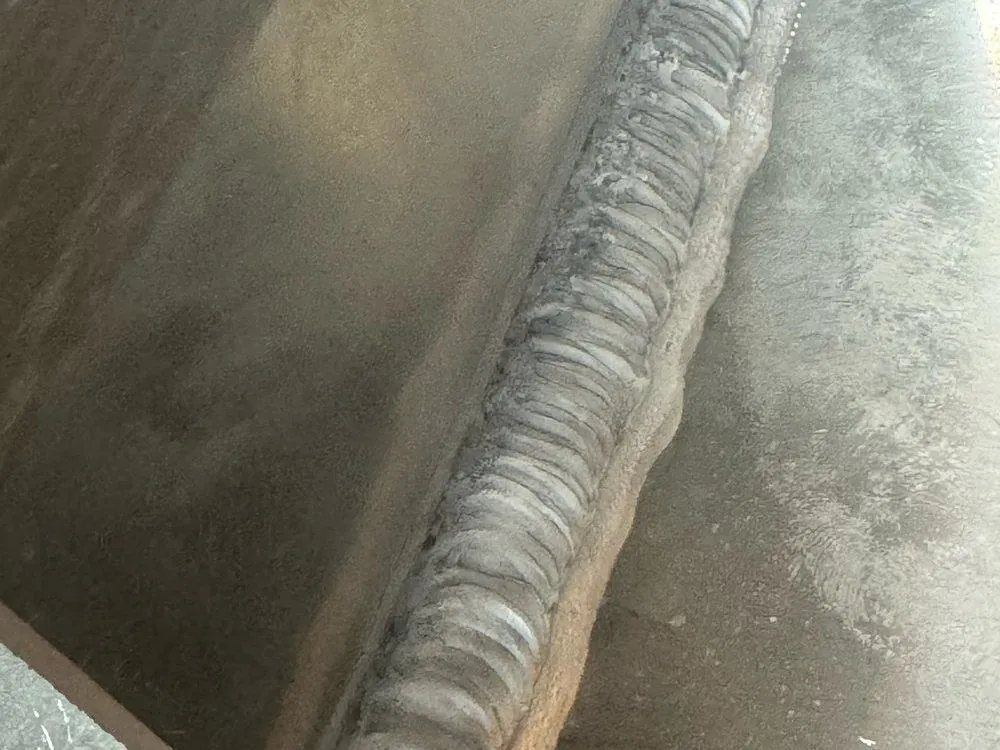
Derselbe Rumpf, zwei Arten, ihn zu bauen
Konventionelles Aluminium
ORIGAMI™
ORIGAMI™ · Stingray Lab
Die Methode
Flache Platten werden zugeschnitten und entlang vorberechneter Faltlinien gebogen, sodass die Geometrie selbst die Form trägt. Die verbleibenden Schweißnähte verlaufen gerade und werden durch Rührreibschweißen ausgeführt — eine Festphasenverbindung unterhalb des Schmelzpunkts. Deshalb kommt die Außenhaut glatt von der Bauvorrichtung.
Einfach gebogene Falten ohne doppelte Krümmung. Die gesamte Schweißnahtlänge überschreitet nicht 25 % der abgewickelten Länge der Außenhaut.
FSW läuft entlang der geraden Nähte. MIG und MAG werden nur dort eingesetzt, wo die Verbindung nie sichtbar sein wird.
Zwischen Spanten und innerer Beplattung kann geklebt werden, sodass weitere Wärme von der sichtbaren Außenhaut ferngehalten wird.
Keine Naht wird außerhalb eines genehmigten Verfahrens gelegt. Wo es für eine Verbindung noch kein Verfahren gibt, wird es zuerst qualifiziert.
ORIGAMI™ · Stingray Lab
Vom Modell zur Platte
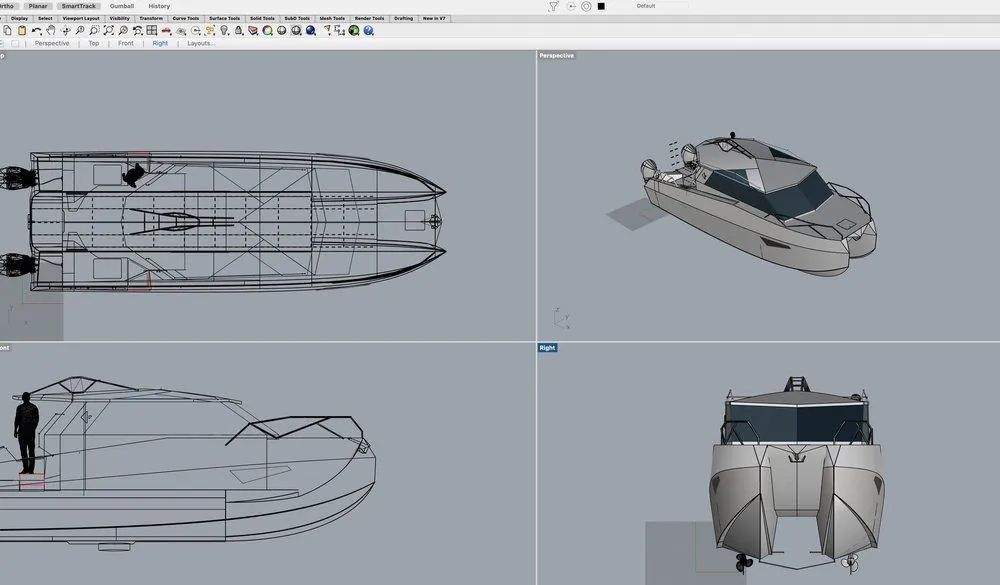
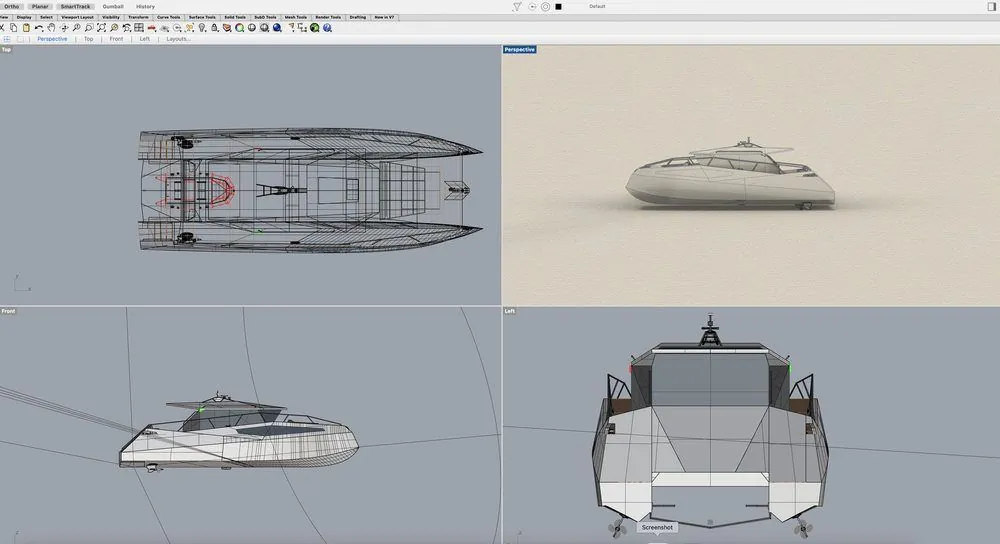
Jedes Paneel wird flach abgewickelt, bevor etwas geschnitten wird. So stehen Faltlinien und Nahtplan fest, bevor die erste Platte bestellt ist.
Das schattierte Modell ist das, dem die glatte Außenhaut entsprechen muss. Abweichungen werden hier erkannt, nicht auf der Bauvorrichtung.
ORIGAMI™ · Stingray Lab
In der Halle
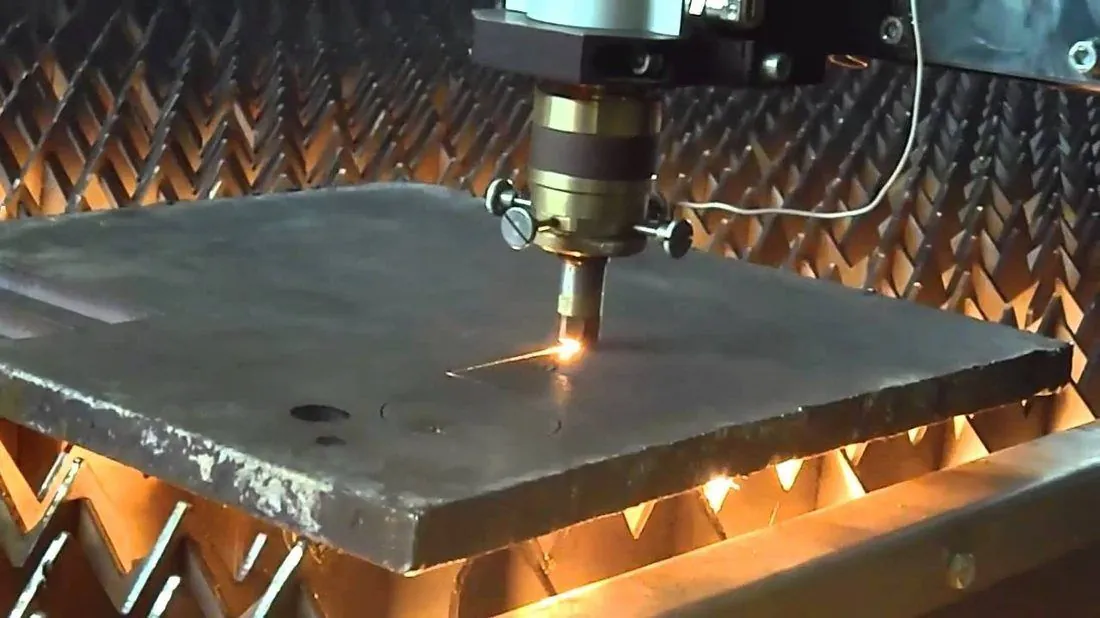
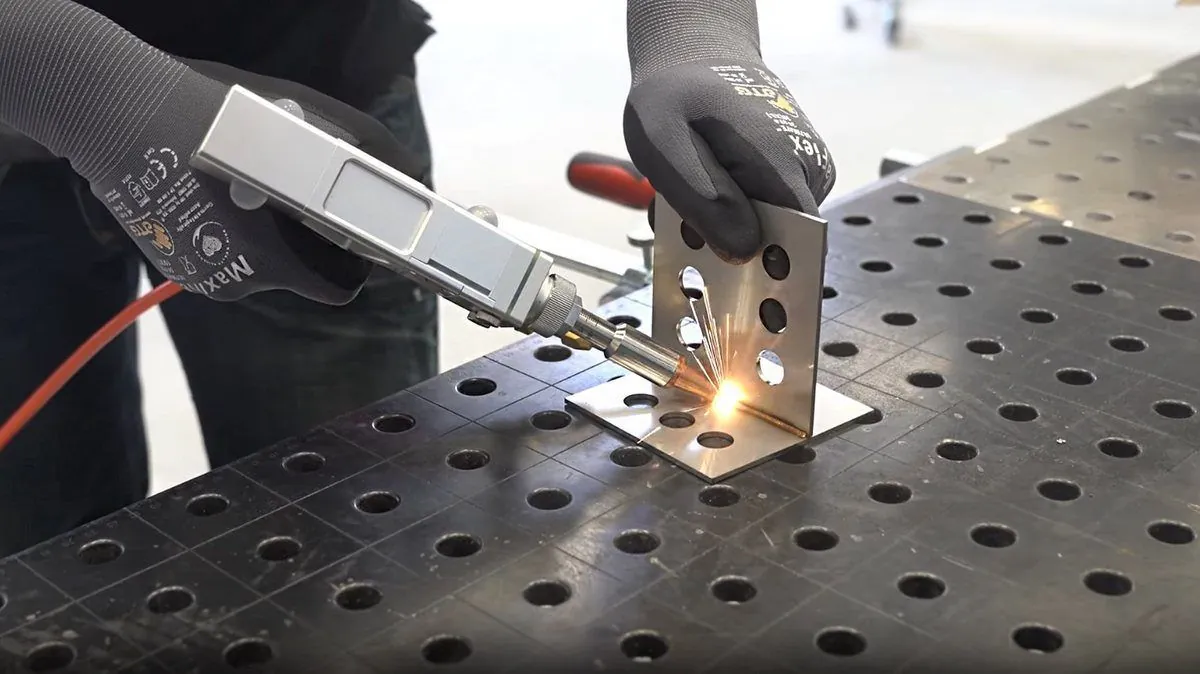
Die Platte wird nach der Schachteldatei zugeschnitten, die aus der Faltabwicklung hervorgeht. In der Halle wird nichts passend nachgeschnitten.
Die Bauvorrichtung hält die Geometrie während des Schweißens. Die Form wird durch Bauvorrichtung und Falten vorgegeben, nicht nachträglich wiederhergestellt.
ORIGAMI™ · Stingray Lab
Die Zahlen, die eine Werft prüft
Aluminium verzeiht in der Rechnung nichts: Die Plattendicke richtet sich nach der kürzeren Seite des Paneels, und die Festigkeit im geschweißten Zustand ist nicht die Festigkeit aus dem Zeugnis. Gegen diese Werte ist die Methode ausgelegt.
Die Werte für Nahtlänge und Dicke sind unsere eigenen; Legierungs- und Wärmeeinflusszonenwerte folgen ISO 12215-5 und den veröffentlichten mechanischen Daten für 5083 und 5086.
ORIGAMI™ · Stingray Lab
Was die Methode wert ist
Die Werte sind unsere eigenen, an unseren eigenen Rümpfen gemessen, und werden auf Anfrage mit der zugrunde liegenden Berechnung bereitgestellt.
ORIGAMI™ · Stingray Lab
Was sie in der Folge verändert
Die Außenhaut ist glatt genug, um so beschichtet oder foliert zu werden, wie sie ist. Damit entfällt ein Prozess — und mit ihm das Gewicht und die Fehlerfläche, die dieser Prozess hinterlässt.
Keine Oberflächenvorbereitung zwischen Außenhaut und Lack. Unter der Beschichtung liegt Aluminium, kein Füllstoff.
Ein folierter Rumpf erlaubt einer Marke, das Erscheinungsbild pro Boot oder pro Saison zu wechseln — ohne Neulackierung und ohne die damit verbundenen Kosten.
Spachtelmasse auf einem Rumpf dieser Größe summiert sich auf Hunderte Kilogramm, die über die gesamte Lebensdauer des Schiffs mitgetragen werden — und die Außenhaut darunter bleibt prüfbar.
ORIGAMI™ · Stingray Lab
Wo die Methode eingesetzt wurde
Schneller Motorkatamaran. Der Fall, in dem eine glatte, leichte Außenhaut der eigentliche Zweck ist: tragflügelunterstützt, scharfer Bugeintritt, sparsam in Fahrt und leichtgängig am Ruder.
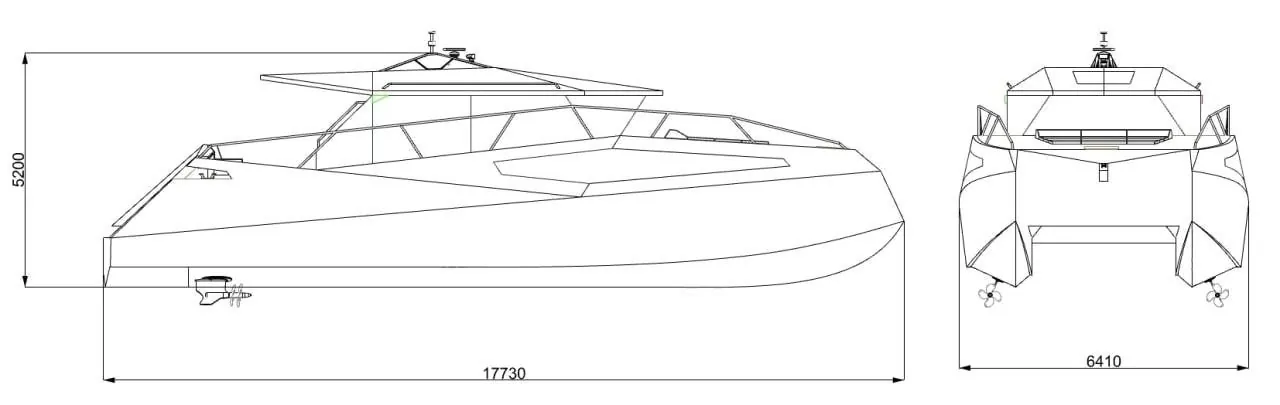
Effiziente Katamaran-Plattform, ausgelegt auf geringen Tiefgang, große nutzbare Deckfläche und niedrige Betriebskosten. Weniger Gewicht in der Struktur verändert, was das Boot leisten kann, nicht nur, was es wiegt.
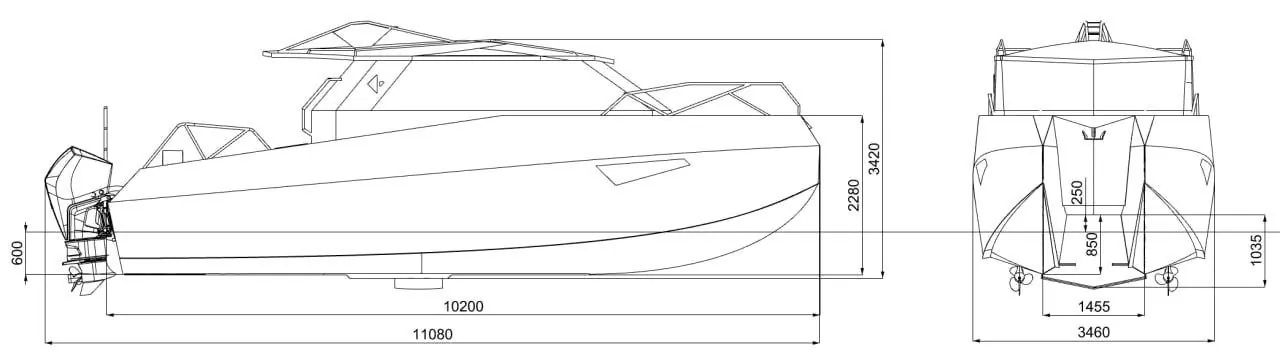
Der kleinste für die Methode gezeichnete Rumpf und ihre härteste Probe: ein geschweißter Aluminiumkatamaran mit trailerbarer Breite, bei dem sich jede zusätzliche Naht erst wieder auszahlen muss.
Die Werte der STINGFIN 6 sind Auslegungswerte, keine Messwerte; sie werden an Rumpf Nr. 1 bestätigt. Die vollständige Spezifikation finden Sie auf der STINGFIN 6 Seite.
ORIGAMI™ · Stingray Lab
Größenbereich
Die Methode ist eine Art, Platten abzuwickeln, keine Bootsgröße. Das Faltmuster wird für jeden Rumpf neu berechnet; der Prozess dahinter bleibt gleich. Deshalb deckt dieselbe Disziplin ein sechs Meter langes Konsolenboot ebenso ab wie einen dreißig Meter langen Wave-Piercer.
Plattendicke, Anzahl der Falten und die Bauvorrichtung. Bei einem großen Rumpf summiert sich die Einsparung: Bei einer konventionellen Außenhaut wächst die Nahtlänge mit dem Quadrat der Größe, bei der gefalteten Außenhaut nicht.
Gerade FSW-Nähte, einfach gebogene Falten, keine doppelte Krümmung, kein Spachteln. Eine Werft, die die Methode einmal an einem kleinen Rumpf angewendet hat, beherrscht sie.
ORIGAMI™ · Stingray Lab
Schutz
Die integrierte Methode — Faltgeometrie, Nahtgrenze und Schweißfolge — ist als eingetragenes, dokumentiertes Verfahren geschützt und wird als Produktions-Know-how geführt, auf Englisch und Bulgarisch.
Ein Kunde erhält die exklusive Nutzung der Methode für sein eigenes Schiff, unter gegenseitiger Geheimhaltung. Wir verkaufen denselben Rumpf nicht an die nächste Marke weiter.
Die Faltabwicklung, den Nahtplan, die Schweißfolge und die Qualifizierungsakte — genug, damit Ihre eigene Werft ihn bauen kann oder unsere ihn für Sie baut.
ORIGAMI™ · Stingray Lab
Wo sie nicht greift
Eine Technologie, die ohne ihre Grenzen verkauft wird, ist eine Technologie, die niemand eingesetzt hat. Dies sind die Grenzen, auf die wir stoßen, und wie wir jeweils damit umgehen.
Eine gefaltete Außenhaut ist abwickelbar. Ein Rumpf, dessen Design von doppelt gekrümmten Flächen abhängt, ist der falsche Rumpf für diese Methode, und das sagen wir bereits in der Skizzenphase.
Ein gewölbtes Paneel trägt bei gleicher Platte mehr. Ein facettiertes nicht. Deshalb muss das Gewichtsbudget durch Disziplin bei der Dimensionierung zurückgewonnen werden statt durch Krümmung.
Rührreibschweißen braucht eine gerade Naht und Zugang für das Werkzeug. Wo beides fehlt, wird die Verbindung wieder in MIG ausgeführt und dort platziert, wo sie nicht sichtbar ist.
Ein Einzelrumpf ohne Serie dahinter amortisiert die Faltabwicklung möglicherweise nicht. Unterhalb dieser Schwelle kalkulieren wir ehrlich, statt die Methode hineinzuverkaufen.
ORIGAMI™ · Stingray Lab
Drei Wege, sie zu nutzen
Wir übernehmen Ihre Linien und liefern das Faltmuster, den Nahtplan und die Dimensionierung zurück. Ihre Werft baut.
Wir entwickeln und bauen die gefaltete Außenhaut in Burgas und liefern sie Ihnen zur Ausrüstung und Übergabe.
Außenhaut, Struktur und Ausrüstung in einem Vertrag, mit unabhängiger Inspektion und der Qualifizierungsakte.
Nächster Schritt: eine gegenseitige NDA, dann eine Rumpfform auf dem Tisch. Innerhalb einer Woche sagen wir Ihnen, ob sie sich falten lässt.
sales@stingray-yachts.com · stingraylab.ai · Hafen Burgas, Bulgarien, Europäische Union
ORIGAMI™ · Stingray Lab